
亜鉛ダイカストは、薄肉・複雑形状を高精度に再現できる鋳造方法として、自動車部品や電子機器の筐体など幅広い分野で採用されています。
しかし、金型製作にはまとまったコストがかかるため、生産数量や部品形状によっては本当に適した加工方法なのか、判断に迷う場面も少なくありません。
そこで本記事では、亜鉛ダイカストの特徴やメリット・デメリット、代表的な合金の種類、他工法との違いについてわかりやすく解説します。
自社の部品に最適な加工方法を選ぶための判断材料として、ぜひ参考にしてください。
亜鉛ダイカストとは?

亜鉛ダイカストとは、溶かした亜鉛合金を精密な金型に高圧で流し込み、部品を成形する鋳造技術の一つです。
「ダイ」は金型、「キャスト」は鋳造を意味します。
高い寸法精度で複雑な形状の製品をスピーディに大量生産できるため、自動車の部品から家電製品、建材に至るまで、幅広い分野で活用されています。
特に、その流動性の高さから、薄く細かいデザインの再現性に優れているのが大きな特徴です。
亜鉛の融点が約380℃と比較的低いため、金型への負担が少ない「ホットチャンバー方式」という生産性の高い方法が用いられることが一般的です。
亜鉛ダイカストの特徴
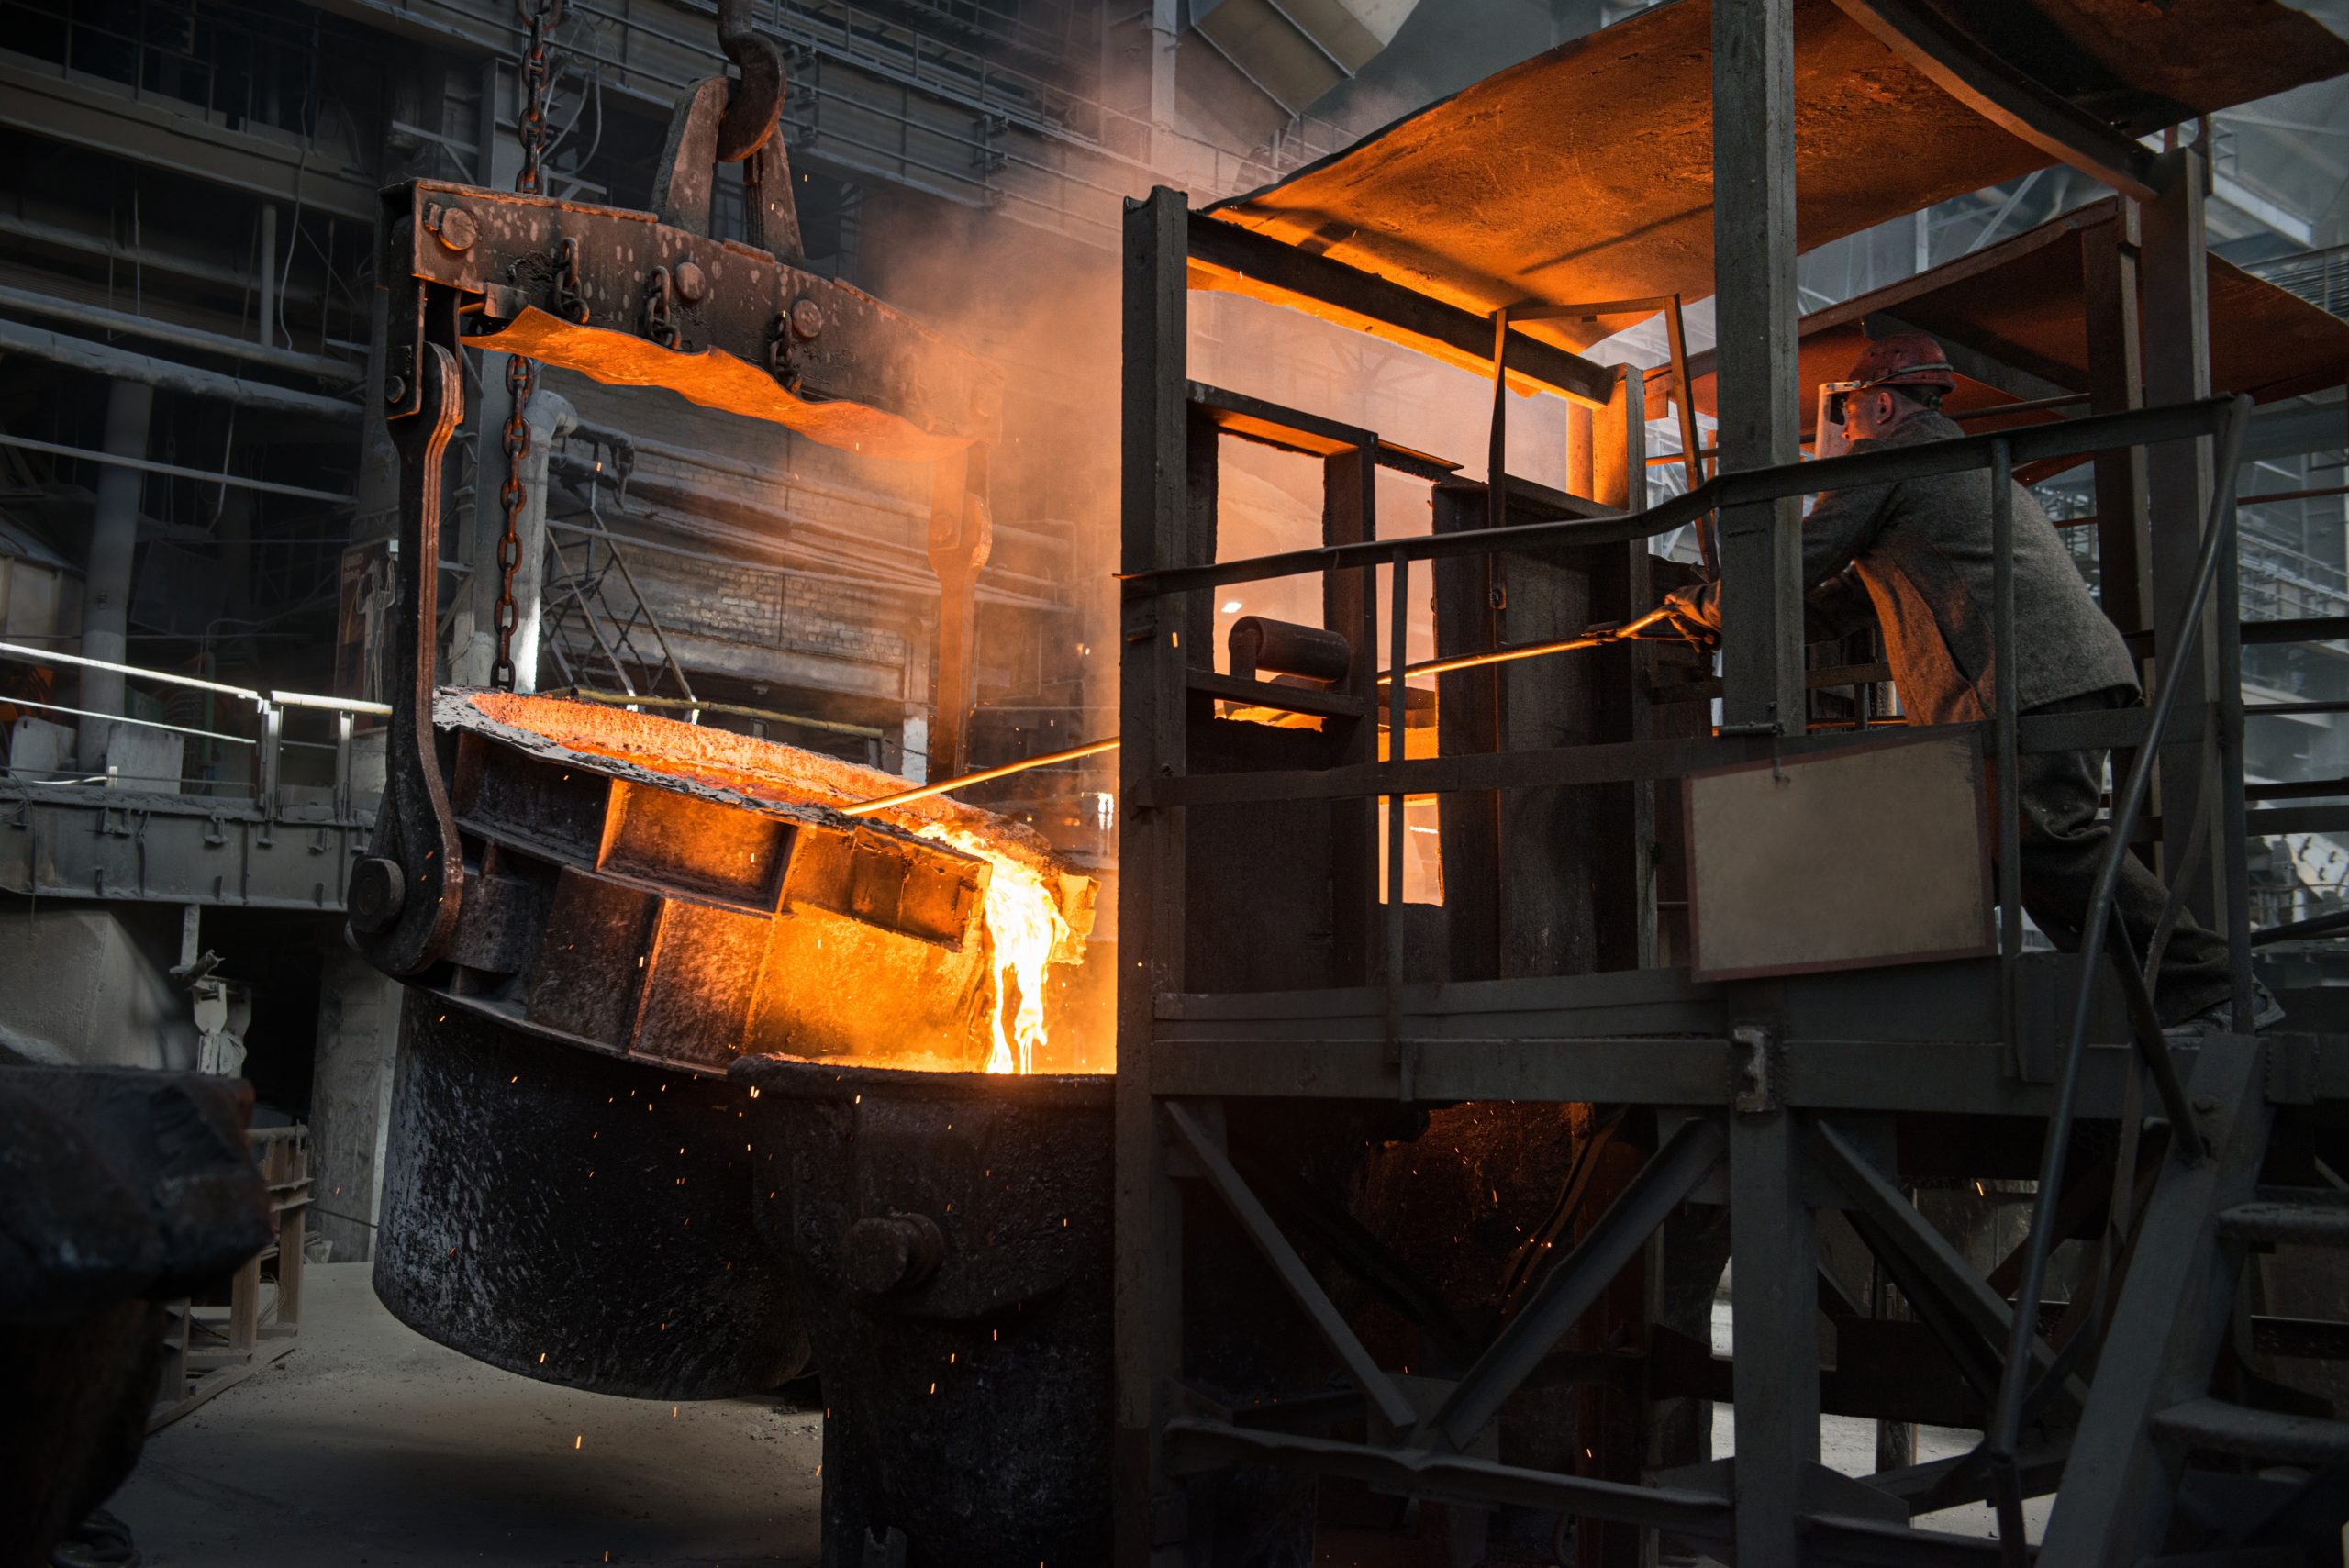
亜鉛ダイカストは、亜鉛合金を溶かして金型へ高圧で射出し、製品を成形する鋳造方法です。融点が約400℃と比較的低いため、金型への負担を抑えながら、薄肉で複雑な形状も高い寸法精度で成形できます。
また、流動性に優れていることから、細かなディテールや薄肉部分まで再現しやすく、微細部品や精密機構部品の製造にも適しています。
さらに、成形品の表面が滑らかに仕上がりやすく、メッキや塗装などの表面処理とも相性が良い点がメリットです。
一方、亜鉛は比重が大きいため、製品が重くなりやすいという特徴があります。
また、長期間使用する場合には、表面に白錆が発生しやすい点にも注意が必要です。
亜鉛ダイカストのメリット
亜鉛ダイカストには、製品の品質向上やコスト削減につながる多くのメリットがあります。
ここでは、3つのメリットを解説します。
- 薄肉・複雑形状を高精度に成形できる
- 耐衝撃性が高く振動の多い環境に強い
- 金型寿命が長くコストダウンにつながる
薄肉・複雑形状を高精度に成形できる
亜鉛ダイカストの大きなメリットは、薄肉で複雑な形状の製品を高い精度で作り出せる点です。
これは、溶融した亜鉛合金が持つ優れた流動性(湯流れの良さ)によるものです。
サラサラと金型の隅々まで行き渡るため、最薄で0.3mm程度の薄い部分や、細かな凹凸を持つデザインも忠実に再現できます。
また、鋳造後の寸法変化が少なく、表面が滑らかに仕上がる「鋳肌(いはだ)の美しさ」も特徴です。
切削などの後加工を最小限に抑えることが可能なため、加工工程の削減とコストダウンにもつながり、設計の自由度を大きく広げられます。
耐衝撃性が高く振動の多い環境に強い
亜鉛ダイカストは、優れた機械的強度、特に衝撃に対する強さ(靭性)を備えています。
他のダイカスト材料であるアルミニウムやマグネシウムと比較しても、粘り強さがあり、割れにくい性質を持っています。
さらに、振動を吸収して減衰させる能力も高いため、自動車のエンジン周辺部品や、モーターが内蔵された機器など、衝撃や振動が発生しやすい環境で使われる部品に最適です。
この高い耐衝撃性と振動減衰性により、製品の耐久性と信頼性を高めることに貢献します。
安全性が重視される部品においても、安心して採用できる素材です。
金型寿命が長くコストダウンにつながる
亜鉛ダイカストは、亜鉛合金の融点が約380℃と、アルミ合金の約660℃に比べて低いため、大量生産におけるトータルコストを削減可能です。
融点が低いことで、成形時に金型が受ける熱的なダメージが少なくなり、金型の寿命が飛躍的に長くなります。
一般的に、アルミダイカスト用金型の数倍から10倍以上、場合によっては100万ショットを超える生産にも耐えられます。
金型のメンテナンスや再製作にかかる費用と時間を大幅に削減できるため、生産数量が多ければ多いほど、製品一つあたりのコストが下がるでしょう。
亜鉛ダイカストのデメリット
多くのメリットがある一方で、亜鉛ダイカストにはデメリットも存在します。
材料の特性や製造方法に起因するもので、特に重量、耐食性、初期コストの面では注意が必要です。
以降では、亜鉛ダイカストを採用する前に知っておくべき3つのデメリットを解説します。
アルミより比重が重く軽量化には不向き
白錆が発生しやすく表面処理が必須
金型製作費がかかり小ロットには不向き
アルミより比重が重く軽量化には不向き
亜鉛ダイカストのデメリットとしてまず挙げられるのが、その重量です。
亜鉛合金の比重は約6.7g/cm³で、アルミニウム合金の約2.7g/cm³と比較すると、約2.5倍重いことになります。
そのため、航空機部品や携帯機器、燃費向上が求められる自動車部品など、製品全体の軽量化が最優先される用途には適していません。
ただし、その重さを活かして、特定の箇所に重心を置きたい場合や、安定感が求められる製品の重りとして利用されることもあります。
用途に応じて、この重量という特性をメリットとして捉えるか、デメリットとして捉えるかが変わってきます。
白錆が発生しやすく表面処理が必須
亜鉛は、湿度の高い環境に置かれると表面に「白錆」と呼ばれる白い粉状の錆が発生しやすい性質を持っています。
これは亜鉛が酸化して形成されるもので、製品の外観を損なうだけでなく、機能に影響を与える可能性もあります。
この白錆を防ぐため、亜鉛ダイカスト製品の多くは、めっきや塗装、クロメート処理といった表面処理が施されます。
これにより耐食性が向上し、美しい外観を長期間保つことが可能です。
一方で、表面処理の工程が追加されるため、その分のコストと製造時間が増加することはデメリットといえるでしょう。
金型製作費がかかり小ロットには不向き
亜鉛ダイカストは、製品を成形するために非常に精密で頑丈な金型を必要とします。
この金型の設計・製作には、高度な技術と多くの時間が必要となり、小型でも数十万〜数百万円、大型・複雑形状では数千万円に達する費用がかかるのが一般的です。
この高額な金型費用を製品単価で回収するためには、数万個以上の大量生産が前提となります。
したがって、数百個から数千個程度の小ロット生産や試作品の製作には、製品一つあたりのコストが非常に高くなってしまい、経済的に見合いません。
小ロットの場合は、切削加工や砂型鋳造など、他の製造方法を検討する必要があります。
亜鉛ダイカストに使われる合金
亜鉛ダイカストでは、純粋な亜鉛ではなく、特性を向上させるために他の元素を加えた亜鉛合金が使用されます。
JIS規格で定められた合金の中から、製品に求められる強度や精度、用途に応じて最適なものが選ばれます。
最も一般的で広く使われているのが「ZDC2」です。
これは亜鉛にアルミニウムとマグネシウムを少量加えた銅含有量0.25%以下の合金です。機械的性質、寸法安定性、鋳造性のバランスに優れ、自動車部品や電気機器部品など、多様な用途で採用されています。
「ZDC1」は、ZDC2に銅の含有量を少し増やした合金で、硬度や引張強さが向上しています。めっきの乗りも良いため、装飾性が求められる部品にも適しています。
これらの合金は総称して「ZAMAK(ザマック)合金」とも呼ばれ、それぞれの特性を理解し、製品の要求仕様に合わせて選定することが重要です。
亜鉛ダイカストと他の金属・鋳造方法との違い
金属部品を製造する方法は、亜鉛ダイカストだけではありません。材料や生産数、求められる精度によって、最適な方法は異なります。
以降では、亜鉛ダイカストとよく比較される工法との違いと特徴を見ていきましょう。
- 亜鉛ダイカストとアルミダイカストの違い
- 亜鉛ダイカストと砂型鋳造の違い
- 亜鉛ダイカストとMIM(金属粉末射出成形)の違い
亜鉛ダイカストとアルミダイカストの違い
亜鉛ダイカストとアルミダイカストは、どちらもダイカスト法ですが、使用する金属が異なります。最大の違いは、材料の融点と比重です。
亜鉛の融点が約380℃であるのに対し、ダイカスト用アルミニウム合金は約580〜600℃(純アルミでは約660℃)と高温です。
このため、亜鉛は金型への負担が少なく寿命が長い一方、アルミは金型の消耗が早くなります。
また、比重は亜鉛が約6.7、アルミが約2.7と、アルミの方が格段に軽量です。
寸法精度や薄肉製品の成形性では亜鉛が優位ですが、軽量化が求められる場合はアルミが選ばれます。
生産方式も、亜鉛はホットチャンバー、アルミはコールドチャンバーと異なるのが一般的です。
亜鉛ダイカストと砂型鋳造の違い
砂型鋳造は、砂で作った鋳型に溶融金属を流し込む、古くからある鋳造方法です。ダイカストとの根本的な違いは、鋳型の材質と生産ロットにあります。
ダイカストが繰り返し使える高価な「金型」を使用するのに対し、砂型鋳造は一度きりの使い捨ての「砂型」を使います。
そのため、砂型は初期費用が安く、1個からの単品生産や小ロット生産向きです。
一方、ダイカストは寸法精度が非常に高く、鋳肌も滑らかですが、砂型は精度が低く表面が粗いため、後加工が必要です。
大量生産によるコストメリットと高精度を求めるならダイカスト、小ロットや大型製品なら砂型鋳造が適しています。
亜鉛ダイカストとMIM(金属粉末射出成形)の違い
MIMは、金属粉末を樹脂と混ぜて射出成形し、その後、熱を加えて焼き固める(焼結)製法です。
ダイカストとの大きな違いは、形状の自由度と対応材料の多様性にあります。
MIMは、ダイカストでは難しいアンダーカット構造など、三次元的に入り組んだ複雑な形状を一体で成形できます。
また、ステンレス鋼やチタンといった、融点が高くてダイカストでは扱えない材料も使用可能です。寸法精度もMIMの方が一般的に高いとされています。
ただし、MIMも金型費用は高価で、焼結工程で収縮するため高度な寸法管理技術が求められる点には注意が必要です。
より複雑で高機能な部品にはMIMが、コストと生産性のバランスを重視する場合はダイカストが選ばれる傾向にあります。
亜鉛ダイカストの製造工程
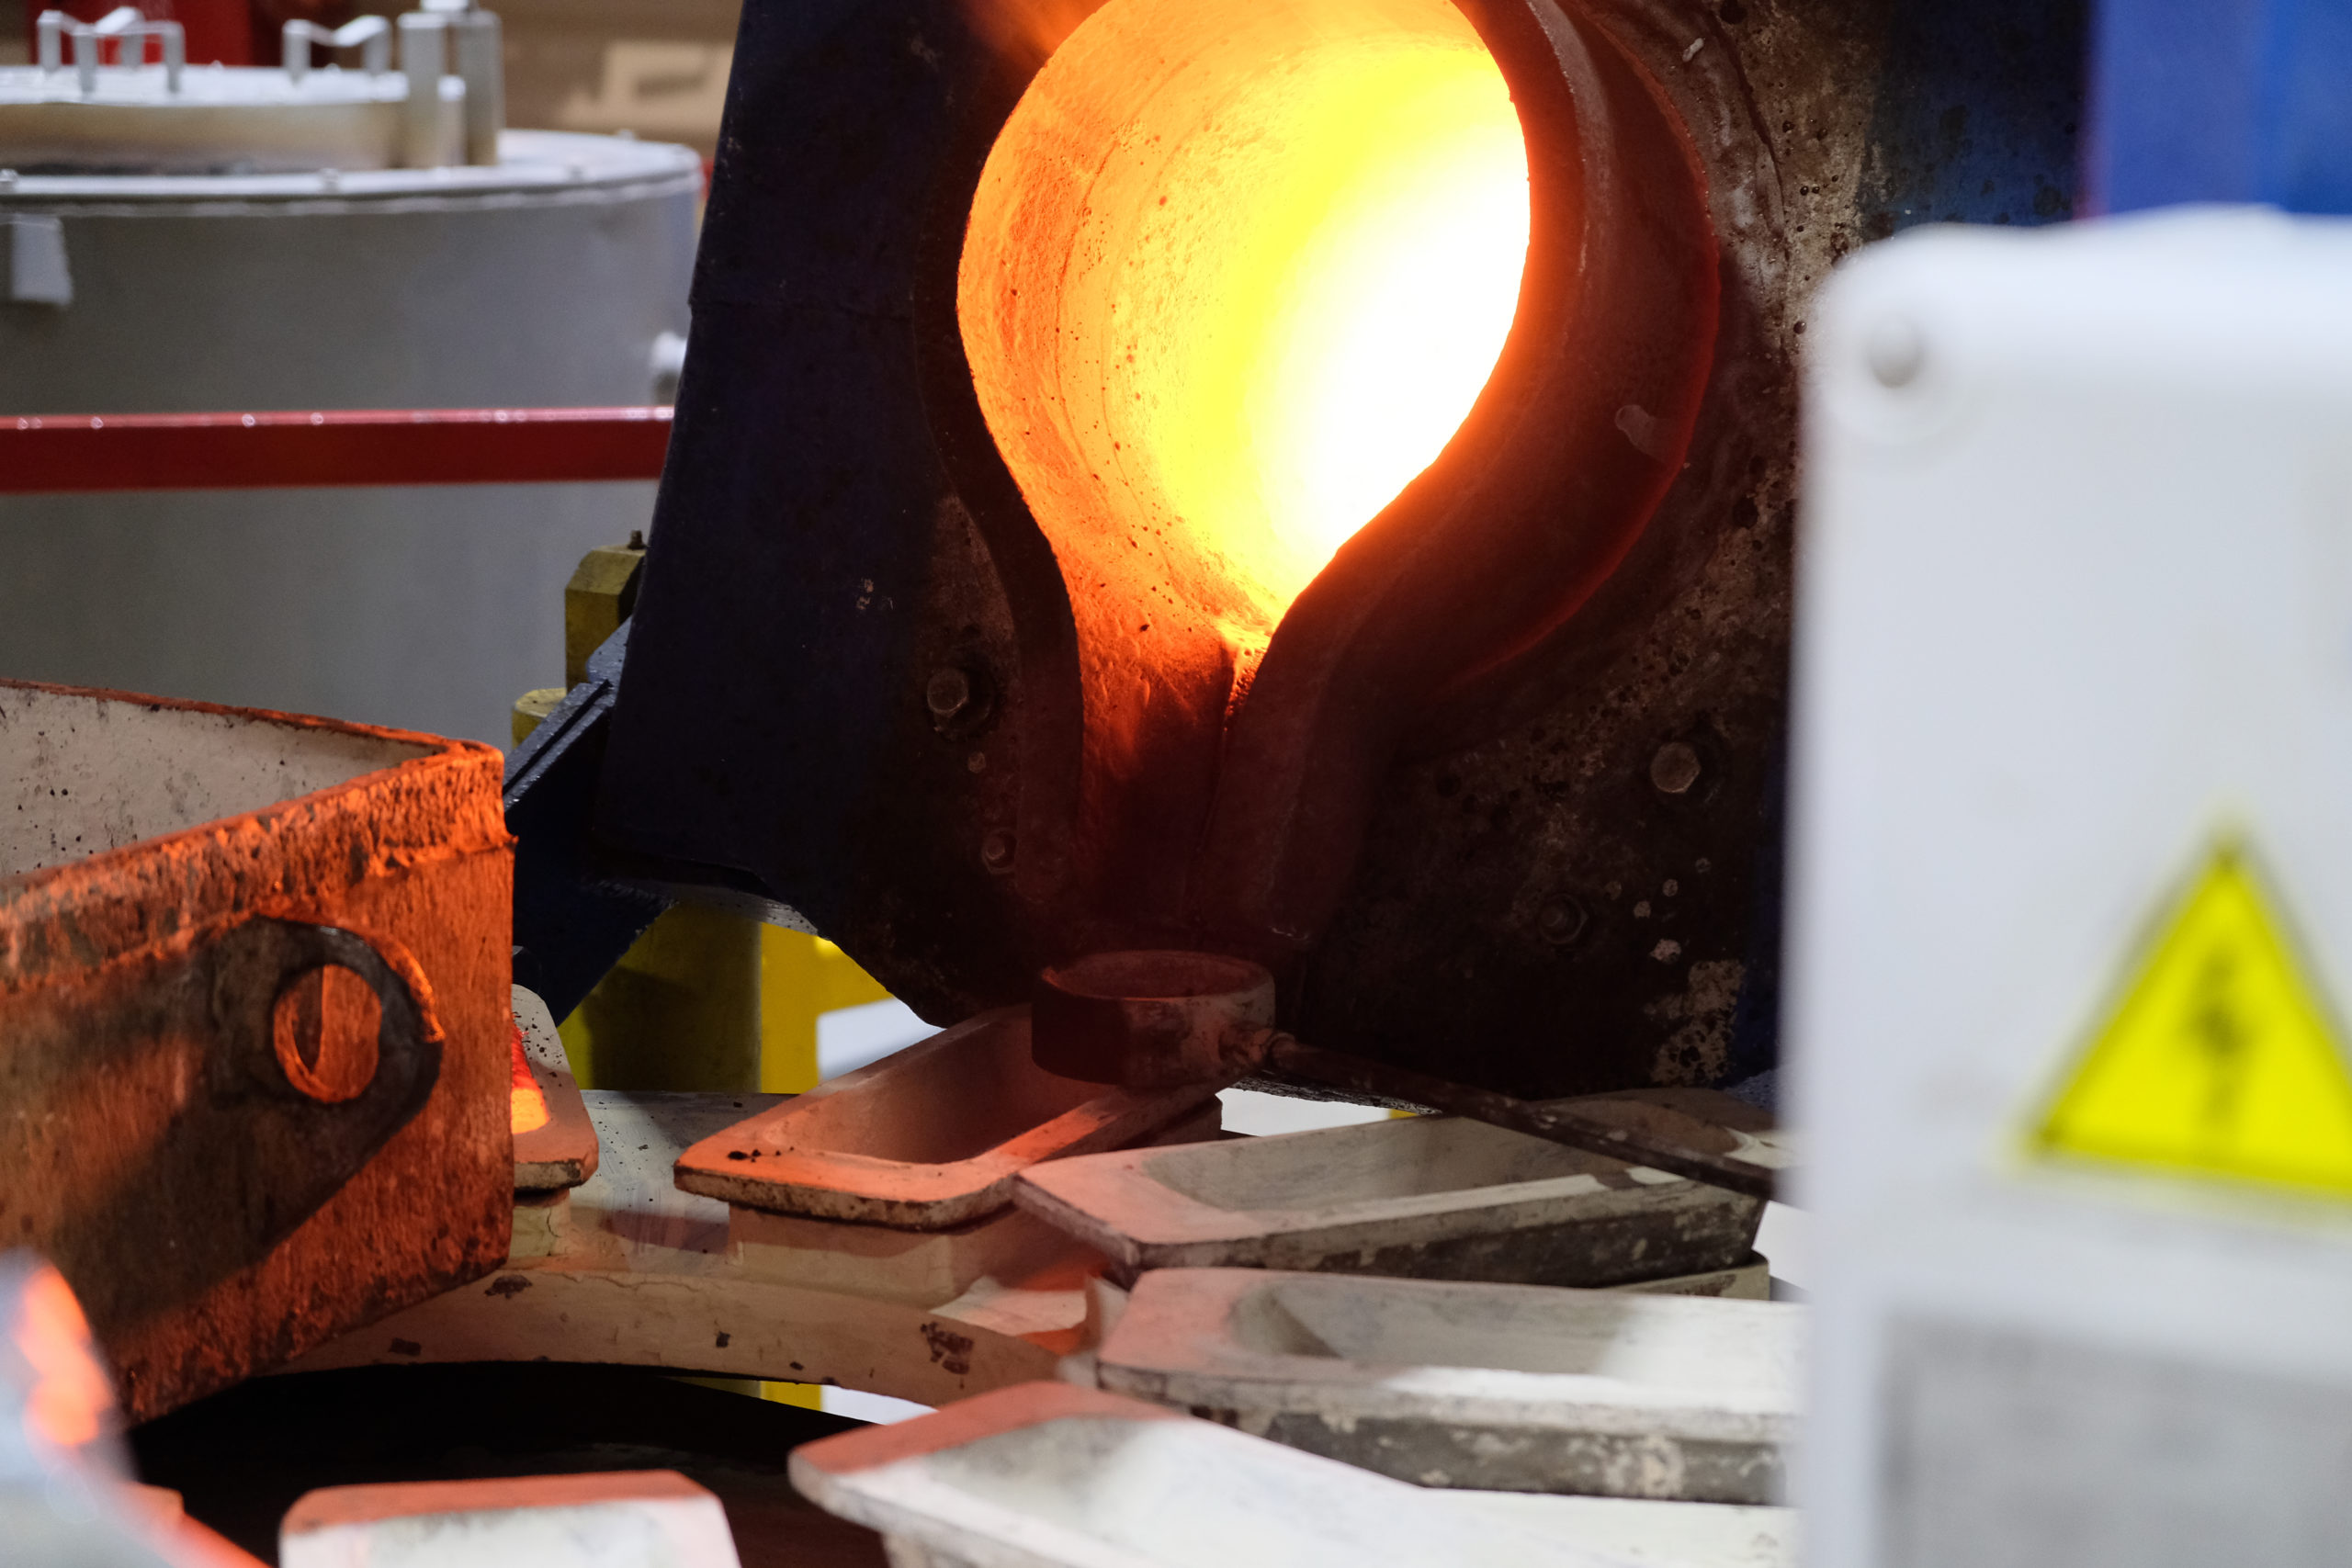
亜鉛ダイカスト製品は、金型の設計から始まり、成形、仕上げまで、いくつかの専門的な工程を経て完成します。
以降では、3つの製造工程の流れを簡単に紹介します。
- 金型設計・製作
- 溶解・射出・冷却
- 表面処理・仕上げ
金型設計・製作
亜鉛ダイカストの品質を左右する最初のステップが、金型の設計と製作です。
まず、製品の3Dモデルデータを基に、CAE(Computer Aided Engineering)というシミュレーション技術を用いて、溶融金属の流れや固まり方を解析します。
これにより、欠陥のない高品質な製品を作るための最適な金型構造を設計します。
設計が完了すると、SKD61などの高硬度の工具鋼をマシニングセンタや放電加工機といった工作機械で精密に加工し、金型を作り上げます。
この工程には数週間から数ヶ月の期間と、専門的なノウハウが必要です。
溶解・射出・冷却
金型が完成すると、いよいよ成形工程に入ります。
まず、亜鉛合金の塊(インゴット)を溶解炉で融点(約380℃)を超える約420℃の溶湯温度まで加熱して溶かします。
次に、ホットチャンバー方式のダイカストマシンを使い、溶けた亜鉛合金(溶湯)をプランジャーで金型内に高圧かつ高速で射出します。
金型内に充填された溶湯は、金型の冷却水路によって急速に冷やされて固まります。
設定された冷却時間が経過した後、金型が開き、成形された製品が自動的に取り出されます。
この一連のサイクルは非常に高速で、小型の部品であれば数秒に1個のペースで生産することも可能です。
表面処理・仕上げ
金型から取り出された直後の製品には、湯口やバリといった不要な部分が付着しているため、不要部分をプレス機や手作業で除去し、製品の形を整える工程が必要です。
その後、ショットブラストという工程で、小さな金属粒を製品に吹き付けて表面を滑らかにし、外観を向上させます。
最後に、製品の用途に応じて、耐食性や装飾性を高めるための表面処理を施します。
代表的な処理は、三価クロメート処理、ニッケルやクロムなどの電気めっき、各種塗装などです。
全ての工程が完了した後、寸法や外観の厳しい品質検査を経て、製品として出荷されます。
亜鉛ダイカストを発注する際に確認すべきポイント
亜鉛ダイカストでの部品製作を外部のメーカーに依頼する際には、いくつかのポイントを事前に確認しておく必要があります。
- 生産数量・形状で亜鉛ダイカストの向き不向きを見極める
- 図面で合金種・公差・表面処理要否を明確に指示する
生産数量・形状で亜鉛ダイカストの向き不向きを見極める
まず最も重要なのは、製造したい部品が亜鉛ダイカストに適しているかを見極めることです。
亜鉛ダイカストは高額な金型費がかかるため、年間数万個以上の大量生産が前提となります。
もし必要な数量が数千個以下の場合は、コストが見合わない可能性があるため、切削加工やMIMなど他の工法を検討しましょう。
また、形状についても確認が必要です。
ダイカストは金型から製品を抜く必要があるため、「抜き勾配」と呼ばれる傾斜を設けるなど、設計上の制約があります。
事前にメーカーと相談し、ダイカストで製造可能な形状かどうかを確認することが不可欠です。
図面で合金種・公差・表面処理要否を明確に指示する
発注の際には、要求仕様をできるだけ具体的かつ明確に図面で指示することがトラブルを防ぐ鍵です。
まず、製品に求められる強度や硬度、耐食性に応じて、使用する亜鉛合金の種類(ZDC1、ZDC2など)を明記します。
次に、特に精度が求められる部分の寸法公差を具体的に指定します。
ただし、不必要に厳しい公差はコストアップの原因になるため、製品機能上、本当に必要な箇所に絞って設定することが賢明です。
さらに、めっきや塗装などの表面処理が必要な場合は、その種類、膜厚、色などを詳細に指示しましょう。
これらの情報が明確であれば、メーカーは正確な見積もりと品質計画を立てられます。
複雑で高精度な金属部品を小ロット・試作から量産するなら亜鉛ダイカストよりもMIM
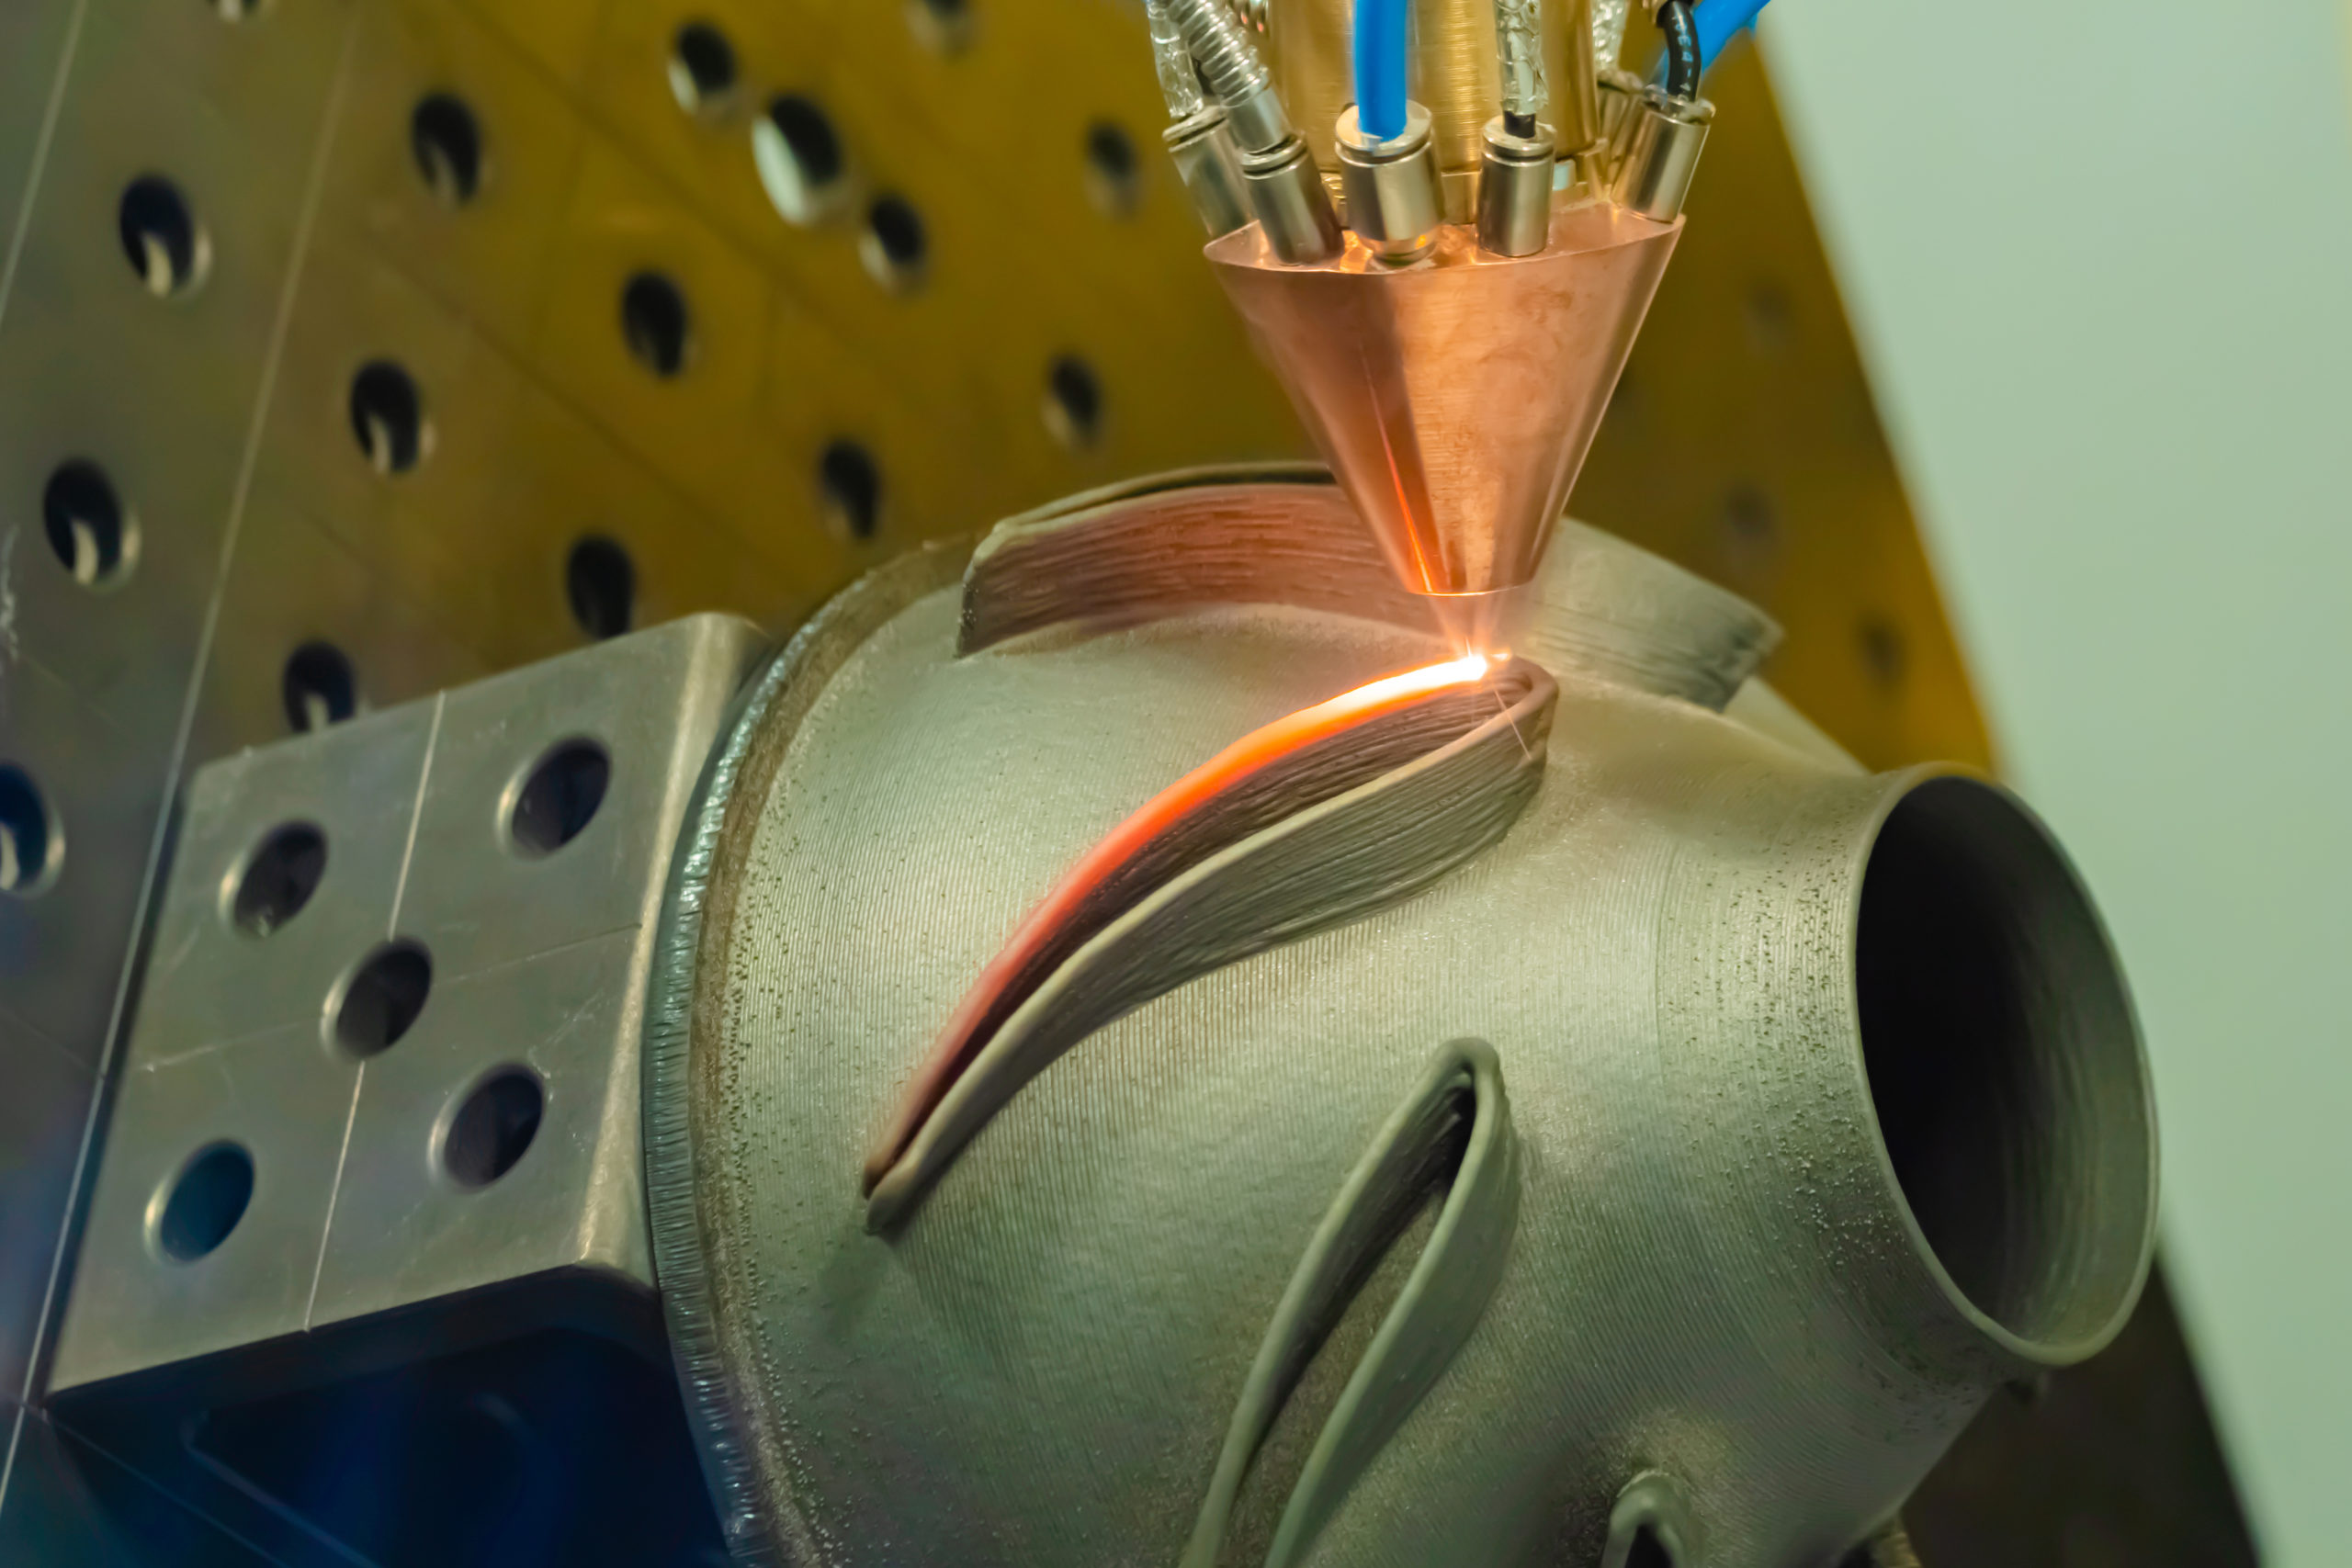
亜鉛ダイカストは、大量生産において優れたコストパフォーマンスを発揮しますが、小ロット生産やより複雑な形状には対応しきれない場合があります。
そのような課題を解決する選択肢として、MIM(金属粉末射出成形)という製造方法が注目されています。
- 亜鉛ダイカストが抱える金型コスト・小ロット対応の限界
- MIMへの切り替えで解決できること
亜鉛ダイカストが抱える金型コスト・小ロット対応の課題
これまで見てきたように、亜鉛ダイカストのハードルは、高額な金型費用です。
この初期投資を回収するためには、数十万個単位の生産量が必要になることも少なくありません。そのため、市場投入前の試作品や、年間数千個レベルの製品には適用が難しく、コストが割高になってしまいます。
また、金型の製作には長い期間を要するため、開発リードタイムの短縮が求められる現代の製品開発のスピード感に対応しづらい側面もあります。
このような、ダイカストが不得意とする領域をカバーする技術が求められています。
MIMへの切り替えで解決できること
MIM(金属粉末射出成形)は、亜鉛ダイカストが抱える課題の多くを解決できる可能性があります。
MIMも金型を使用しますが、数千個からの中ロットからでもコストメリットを発揮しやすいのが特徴です。
最大の利点は、三次元の複雑形状やアンダーカット構造を一体で成形できる高い設計自由度にあります。
これにより、複数の部品を組み合わせていたものを一体化し、アセンブリコストの削減や製品性能の向上を実現できます。
さらに、亜鉛合金では対応できないステンレス鋼やチタンといった高機能・高融点材料も使用可能です。
切削加工からの工法転換によるコストダウンも期待できるため、亜鉛ダイカストでは実現が難しかった部品の製造において、有力な選択肢となります。
金属部品の代替・補完としてのMIMなら九州精密機器

もし亜鉛ダイカストでは実現が難しい複雑形状の部品や、小ロットから中ロットの生産でお悩みであれば、MIM技術を専門とする九州精密機器にご相談ください。
当社は、金属粉末射出成形(MIM)を専業とするメーカーで、長年にわたり培ってきたノウハウと先進的な設備を駆使し、お客様の多様なニーズにお応えします。
ステンレスを中心とした豊富な材料ラインナップを取り揃え、医療機器から自動車、産業機械まで幅広い分野で実績を重ねています。
金型の設計・製作から成形、焼結、二次加工、品質保証まで一貫して社内で行うことで、高品質・短納期・低コストを実現可能です。
設計段階からの提案も得意としており、お客様の製品の価値を最大化するお手伝いをいたします。まずはお気軽にお問い合わせください。
\MIM化の検討段階でもご相談ください/
まとめ:亜鉛ダイカストの特徴を理解して自社部品への加工方法選定に活かそう
亜鉛ダイカストは、融点の低さによって金型への負担を抑えながら、薄肉で複雑な形状の部品を高精度かつ効率的に量産できる鋳造方法です。
耐振動性にも優れているため、自動車部品や電子機器の筐体など、さまざまな分野で活用されています。一方で、比重が大きく製品が重くなりやすいことや、白錆が発生しやすいこと、金型の製作にコストがかかることなどが課題です。
加工方法を選ぶ際は、部品の形状や重量、生産数量、使用環境などを考慮し、アルミダイカストや砂型鋳造、MIMなどの工法と比較しながら、自社の用途に適した方法を検討する必要があります。
特に、小ロット生産や試作では金型費用が負担になりやすいため、金型の内製化や少量生産に対応しやすいMIMへの切り替えも選択肢の一つです。
本記事で紹介した特徴や注意点を踏まえ、自社の部品仕様や生産条件に適した加工方法を検討してみてください。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する