ダイカストは、溶かした金属を精密な金型に高圧で注入し、部品を製造する金属加工法です。
高い寸法精度と美しい表面を持つ製品を、短時間で大量に生産できるのが大きな特徴です。
自動車のエンジン部品やスマートフォンの筐体など、私たちの身の回りにある多くの製品にこの技術が使われています。
この記事では、ダイカストの基本的な仕組みから、鋳造や鍛造といった他の加工法との違い、メリット・デメリット、そして最適な発注先を選ぶためのポイントまで、初心者の方にも分かりやすく解説します。
自社製品に合った加工法を選ぶための、確かな知識を身につけましょう。
ダイカストとは?
ダイカストは、金型を用いる鋳造方法の一種で、高い生産性と精度を両立できるのが魅力です。
以降では、ダイカストの基本的な特徴や製法の種類、そして使用される主な材料について丁寧に解説していきます。
- ダイカストの特徴
- ホットチャンバー式とコールドチャンバー式の違い
- 使用される主な金属材料
ダイカストの特徴
ダイカストとは、溶かした金属(溶融金属)を、精密に作られた金型の中へ高速・高圧で注入して製品を成形する鋳造技術です。ダイは「金型」、キャストは「鋳造」を意味します。
この製法により、寸法精度が高く、表面が滑らかで美しい製品を効率的に大量生産できます。そのため、自動車部品や家電製品、OA機器の筐体など、複雑な形状と高い品質が求められる部品の製造に広く利用されています。
後工程である切削加工や研磨の手間を大幅に削減できる点も、コスト面での大きなメリットといえるでしょう。
ホットチャンバー式とコールドチャンバー式の違い
ダイカストの機械には、主に「ホットチャンバー式」と「コールドチャンバー式」の2種類があります。
ホットチャンバー式は、射出装置が溶融金属の中に浸かっている構造で、高速での連続生産が可能です。
しかし、装置が高温にさらされ続けるため、亜鉛合金やマグネシウム合金といった融点の低い金属材料に限定されます。
一方、コールドチャンバー式は、必要な量の溶融金属をその都度、射出装置へ供給する方式です。アルミニウム合金や銅合金といった融点の高い材料に対応でき、現在ダイカスト生産の主流となっています。
どちらの方式を選ぶかは、使用する金属材料の融点や生産性の要求によって決まります。
使用される主な金属材料
ダイカストでは、製品の用途や求められる特性に応じて、さまざまな金属材料が使われます。
最も広く利用されているのが「アルミニウム合金」で、軽量でありながら強度や耐食性、熱伝導性に優れているのが特徴です。
次に多く使われるのが「亜鉛合金」で、寸法精度が非常に高く、めっきなどの表面処理がしやすいことから、精密部品や外観部品に適しています。
実用金属の中で最も軽い「マグネシウム合金」は、ノートパソコンやスマートフォンの筐体など、軽量化が求められる製品に採用されます。
その他、強度や導電性が必要な部品には、真鍮などの「銅合金」が用いられることもあります。
ダイカストと鋳造・鍛造・切削加工との違い

金属加工にはダイカスト以外にもさまざまな方法があり、それぞれに得意なことと不得意なことがあります。
以降では、代表的な加工法である「砂型鋳造」「鍛造」「切削加工」を取り上げ、ダイカストとどのような違いがあるのかを比較しながら解説します。
- 砂型鋳造との違い
- 鍛造との違い
- 切削加工との違い
砂型鋳造との違い
砂型鋳造もダイカストと同じく、溶かした金属を型に流し込んで固める鋳造の一種です。最大の違いは、型の材質と使い方にあります。
砂型鋳造では、その名の通り砂で作った型を使い、製品を取り出す際に型を壊すため、一度しか使えません。
一方、ダイカストは鋼鉄製の精密な金型を繰り返し使用します。この違いから、ダイカストは寸法精度や表面の滑らかさに優れ、大量生産に向いています。
それに対し、砂型鋳造は型の製作コストが安いため、一点物や小ロット生産、あるいはダイカストでは難しい大型の製品を作るのに適している加工法といえるでしょう。
鍛造との違い
鍛造は、金属の塊をハンマーで叩いたり、プレス機で圧力を加えたりして、目的の形状に成形する加工法です。
日本刀を作る刀鍛冶の仕事をイメージすると分かりやすいかもしれません。
金属を溶かすダイカストとは異なり、鍛造では金属の内部組織(結晶)が緻密になるため、非常に強度や粘り強さに優れた製品を作れるのが特徴です。
そのため、自動車の足回り部品やエンジンのクランクシャフトなど、高い耐久性が求められる部品に用いられます。
ただし、鍛造は複雑な形状や薄肉の製品を作るのは苦手としており、その点ではデザインの自由度が高いダイカストに優位性があります。
切削加工との違い
切削加工は、ドリルやエンドミルといった刃物を使って、金属の塊から不要な部分を削り取っていくことで製品を作り出す方法です。
材料を溶かしたり叩いたりするのではなく、彫刻のように形を削り出していきます。切削加工のメリットは、ミクロン単位の非常に高い精度を実現できることです。
設計データを元に直接加工できるため、金型が不要で、試作品や一点物の製作に迅速に対応できます。
しかし、材料の多くが切り屑として無駄になってしまう点や、一つひとつ加工するため大量生産には時間がかかり、コストも高くなる傾向がある点がダイカストとの違いです。
ダイカストのメリット

ダイカストは、多くの製品で採用される優れた加工法です。
その理由は、生産性、形状の自由度、そして品質の高さにあります。
以降では、ダイカストが持つ3つのメリットを詳しく解説します。
- 生産性が高く量産に向いている
- 複雑な形状に対応できる
- 寸法精度・表面品質に優れる
生産性が高く量産に向いている
ダイカストの大きなメリットは、その高い生産性にあります。
一度、精密な金型を製作してしまえば、あとは自動化されたダイカストマシンで、同じ品質の製品を次々と生み出せます。
鋳造サイクルは数秒から数十秒と非常に短く、一つの金型で数十万個以上の製品生産も珍しくありません。
この圧倒的な生産スピードにより、製品一つあたりのコストを大幅に下げられます。
そのため、自動車や家電製品のように、年間で数万個から数百万個単位での生産が必要となる部品の製造において、ダイカストは不可欠な技術となっています。
複雑な形状に対応できる
デザインの自由度が高いことも、ダイカストの大きな魅力の一つです。
溶かした金属を高い圧力で金型の隅々まで行き渡らせられるため、薄い肉厚の部分や、細かな凹凸、複雑なリブ構造を持つ製品を一体で成形できます。
これにより、従来は複数の部品をネジ止めや溶接で組み立てていたものを、一つの部品として作ることが可能です。
さらに、部品点数が減ることで、組み立て工数の削減や製品の軽量化、さらには強度の向上にもつながります。
企業のロゴや製品番号といった細かい文字を、成形と同時に製品表面に刻印できる点もメリットです。
寸法精度・表面品質に優れる
ダイカストで製造された製品は、寸法精度が非常に高く、表面が滑らかで美しい仕上がりになるという特徴があります。
これは、硬い鋼鉄で作られた金型の形状が、製品に忠実に転写されるためです。
この「鋳肌(いはだ)」と呼ばれる表面の美しさから、ダイカスト製品は後工程での切削や研磨といった仕上げ加工を最小限に抑えられます。
場合によっては、加工を全く行わずにそのまま製品として使用したり、塗装やめっきといった表面処理を施したりすることも可能です。
後加工の工程を減らせることは、製品のトータルコスト削減と納期の短縮に直結する、重要なメリットです。
ダイカストのデメリット
多くのメリットがある一方で、ダイカストには注意すべきデメリットも存在します。
特に、コスト構造や品質面での課題、そして生産ロットに関する制約は、この加工法を採用する前に理解しておくべき重要なポイントです。
- 金型コストと初期投資がかかる
- 鋳巣(引け巣・ブローホール・ピンホール)が発生しやすい
- 小ロット生産には向いていない
金型コストと初期投資がかかる
ダイカストを始めるうえで最も大きなハードルとなるのが、初期コストの高さです。
製品の形状を精密に再現するための金型は、硬い特殊鋼を加工して作られるため、その製作には数百万円から、場合によっては数千万円もの費用がかかります。
また、金型の設計から完成までには数ヶ月単位の期間が必要です。
さらに、ダイカストマシン本体も高価な設備であり、導入には大きな投資が伴います。
この高額な金型費を回収するためには、一定以上の大量生産が前提となります。
そのため、ダイカストは、長期にわたって安定した需要が見込まれる製品に適した加工法といえるでしょう。
鋳巣(引け巣・ブローホール・ピンホール)が発生しやすい
ダイカストは、溶かした金属を高速・高圧で金型に充填する製法上の特性から、「鋳巣(いす)」と呼ばれる内部欠陥が発生しやすいという課題があります。
鋳巣には、金属が冷えて固まる際の体積収縮によって生じる「引け巣」や、溶融金属が金型内の空気やガスを巻き込むことで発生する「ブローホール」「ピンホール」といった種類があります。
これらの微小な空洞が製品内部に存在すると、強度の低下や、気密性・油密性が求められる部品での漏れの原因となりかねません。
このため、熱処理や溶接を行うと内部のガスが膨張して「ふくれ」が生じることがあり、これらの後加工には適さない場合がある点に注意が必要です。
小ロット生産には向いていない
前述の通り、ダイカストは金型製作に多額の費用がかかります。
この初期費用を製品単価に上乗せして回収していくため、生産する数が少ないと、製品一つあたりのコストが非常に高くなってしまいます。
例えば、金型費が500万円だった場合、1,000個しか作らなければ、製品代とは別に1個あたり5,000円の金型費がかかる計算になります。
しかし、10万個作れば、1個あたりの金型費は50円にまで下がります。
このようなコスト構造から、ダイカストは最低でも数千個以上の生産ロットが見込めないと、採算が合わないケースがほとんどです。
ダイカストの精度・加工条件で押さえておきたいポイント
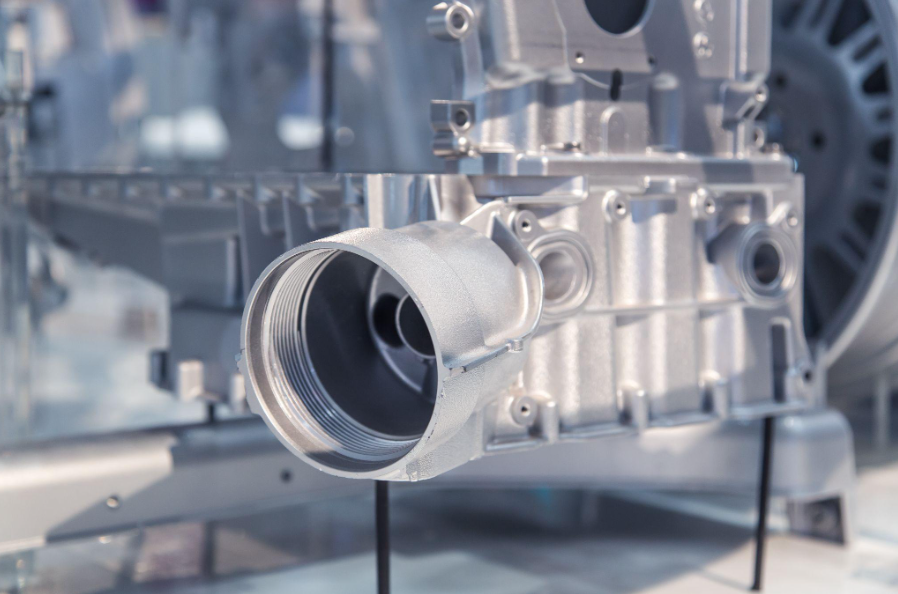
ダイカストで高品質な製品を作るためには、寸法公差の理解や、精度を左右する要因の把握が欠かせません。
以降では、ダイカスト製品の精度に関する基本的な知識と、高精度な加工を実現するための重要なポイントについて解説します。
- 一般的な寸法公差の目安
- 精度に影響する金型設計・成形条件
- 高精度・小ロットを求められる場合の注意点
一般的な寸法公差の目安
ダイカスト製品の寸法精度は、JIS(日本産業規格)によって等級が定められています。
一般的には「普通級」と、より厳しい「精密級」に分けられ、どちらの公差を目標にするかで金型の作り方やコストが変わってきます。
具体的な数値は、使用する材料や製品の大きさ、形状の複雑さによって変動しますが、最も一般的なアルミニウム合金の場合、普通級で±0.2mm〜0.3mm程度が目安とされています。
もちろん、さらに厳しい公差を狙うことも可能ですが、そのためには金型製作や生産管理の難易度が上がり、コストアップにつながる傾向があります。
設計段階で、どの程度の精度が本当に必要なのかを明確にすることが重要です。
精度に影響する金型設計・成形条件
ダイカスト製品の精度は、主に「金型設計」と「成形条件」という2つの要素に左右されます。
金型設計では、溶融金属の流れ方(湯流れ)や、内部のガスを効率的に排出するための経路(ガス抜き)、製品を均一に冷やすための冷却回路の配置などが極めて重要です。
これらの設計が不適切だと、寸法不良や鋳巣の原因となります。
また、成形条件では金属を流し込む速度や圧力、金型の温度、冷却時間といったパラメータの精密な管理が求められます。
近年では、CAEと呼ばれるコンピュータシミュレーション技術を活用し、事前に最適な金型設計や成形条件を予測することで、品質の安定化を図る取り組みも進んでいます。
高精度・小ロットを求められる場合の注意点
もし製品にダイカストの一般的な公差を超える高い精度が求められたり、生産数が少なかったりする場合には、いくつかの注意点があります。
まず、ダイカスト単体で全ての要求精度を満たすのではなく、特に精度が必要な箇所だけ、ダイカスト成形後に追加で切削加工を行うという方法が有効です。これにより、全体のコストを抑えつつ、必要な部分の精度を確保できます。
また、小ロット生産の場合は、ダイカストの採用そのものを見直す必要があります。
切削加工や、後述するMIM(金属粉末射出成形)など、他の加工法がコストや納期面で有利になるケースが多いため、それぞれの加工法の特性を理解した上で、総合的に判断することが大切です。
ダイカスト発注先を選ぶ際にチェックすべきポイント
適切なダイカストメーカーを選ぶことは、プロジェクト成功の鍵を握ります。
技術力や品質管理体制、そしてコストや納期への対応力など、多角的な視点からパートナー企業を評価することが重要です。
以降では、発注先選定で失敗を防ぐ3つのポイントを解説します。
- 加工実績・得意な製品形状で見極める
- 品質管理体制(検査・認証)で見極める
- コスト・納期対応力で見極める
加工実績・得意な製品形状で見極める
まず、そのメーカーのウェブサイトなどで過去の加工実績を確認することです。
自社が作りたい製品と似たような業界や用途の部品を手がけた経験があるかは、重要な判断材料になります。
また、メーカーによって得意な製品の形状やサイズが異なる点にも着目しましょう。薄肉で複雑な形状の製品が得意なメーカーもあれば、比較的肉厚でシンプルな製品の量産を得意とするメーカーもあります。
対応可能なダイカストマシンのサイズ(トン数)や、扱える金属材料の種類も合わせて確認し、自社の要求にマッチするかを見極めましょう。
品質管理体制(検査・認証)で見極める
安定した品質の製品を供給してもらうためには、品質管理体制のチェックが欠かせません。
まず、ISO9001のような品質マネジメントシステムの国際認証を取得しているかは、基本的な評価ポイントです。
自動車業界向けの部品であれば、より厳格なIATF16949の認証が求められることもあります。
さらに、どのような検査設備を保有しているかも重要です。
三次元測定機による寸法検査や、X線検査装置による内部の鋳巣チェックなど、製品の要求品質に応じた検査が実施できる体制が整っているかを確認しましょう。
不良品が発生した際の対応フローなども、事前にヒアリングしておくと安心です。
コスト・納期対応力で見極める
コストと納期は、ビジネスにおいて常に重要な要素です。
複数のメーカーから見積もりを取得し、価格を比較検討するのは基本ですが、その際は単に製品単価だけでなく、金型費用を含めたトータルコストで判断することが大切です。
また、見積もりの内訳が明確で、こちらの質問に対して誠実に回答してくれるかも、信頼できるパートナーを見極めるうえで重要な視点となります。
納期については、金型の設計・製作から、試作品の提出、そして量産開始までの具体的なスケジュールを提示してもらいましょう。
設計、金型製作、鋳造、加工、表面処理までを一貫して社内で行う「ワンストップ対応」が可能なメーカーは、工程間の連携がスムーズで、納期短縮や責任の所在明確化といったメリットが期待できます。
小ロット・高精度部品ならダイカストよりもMIMがおすすめ
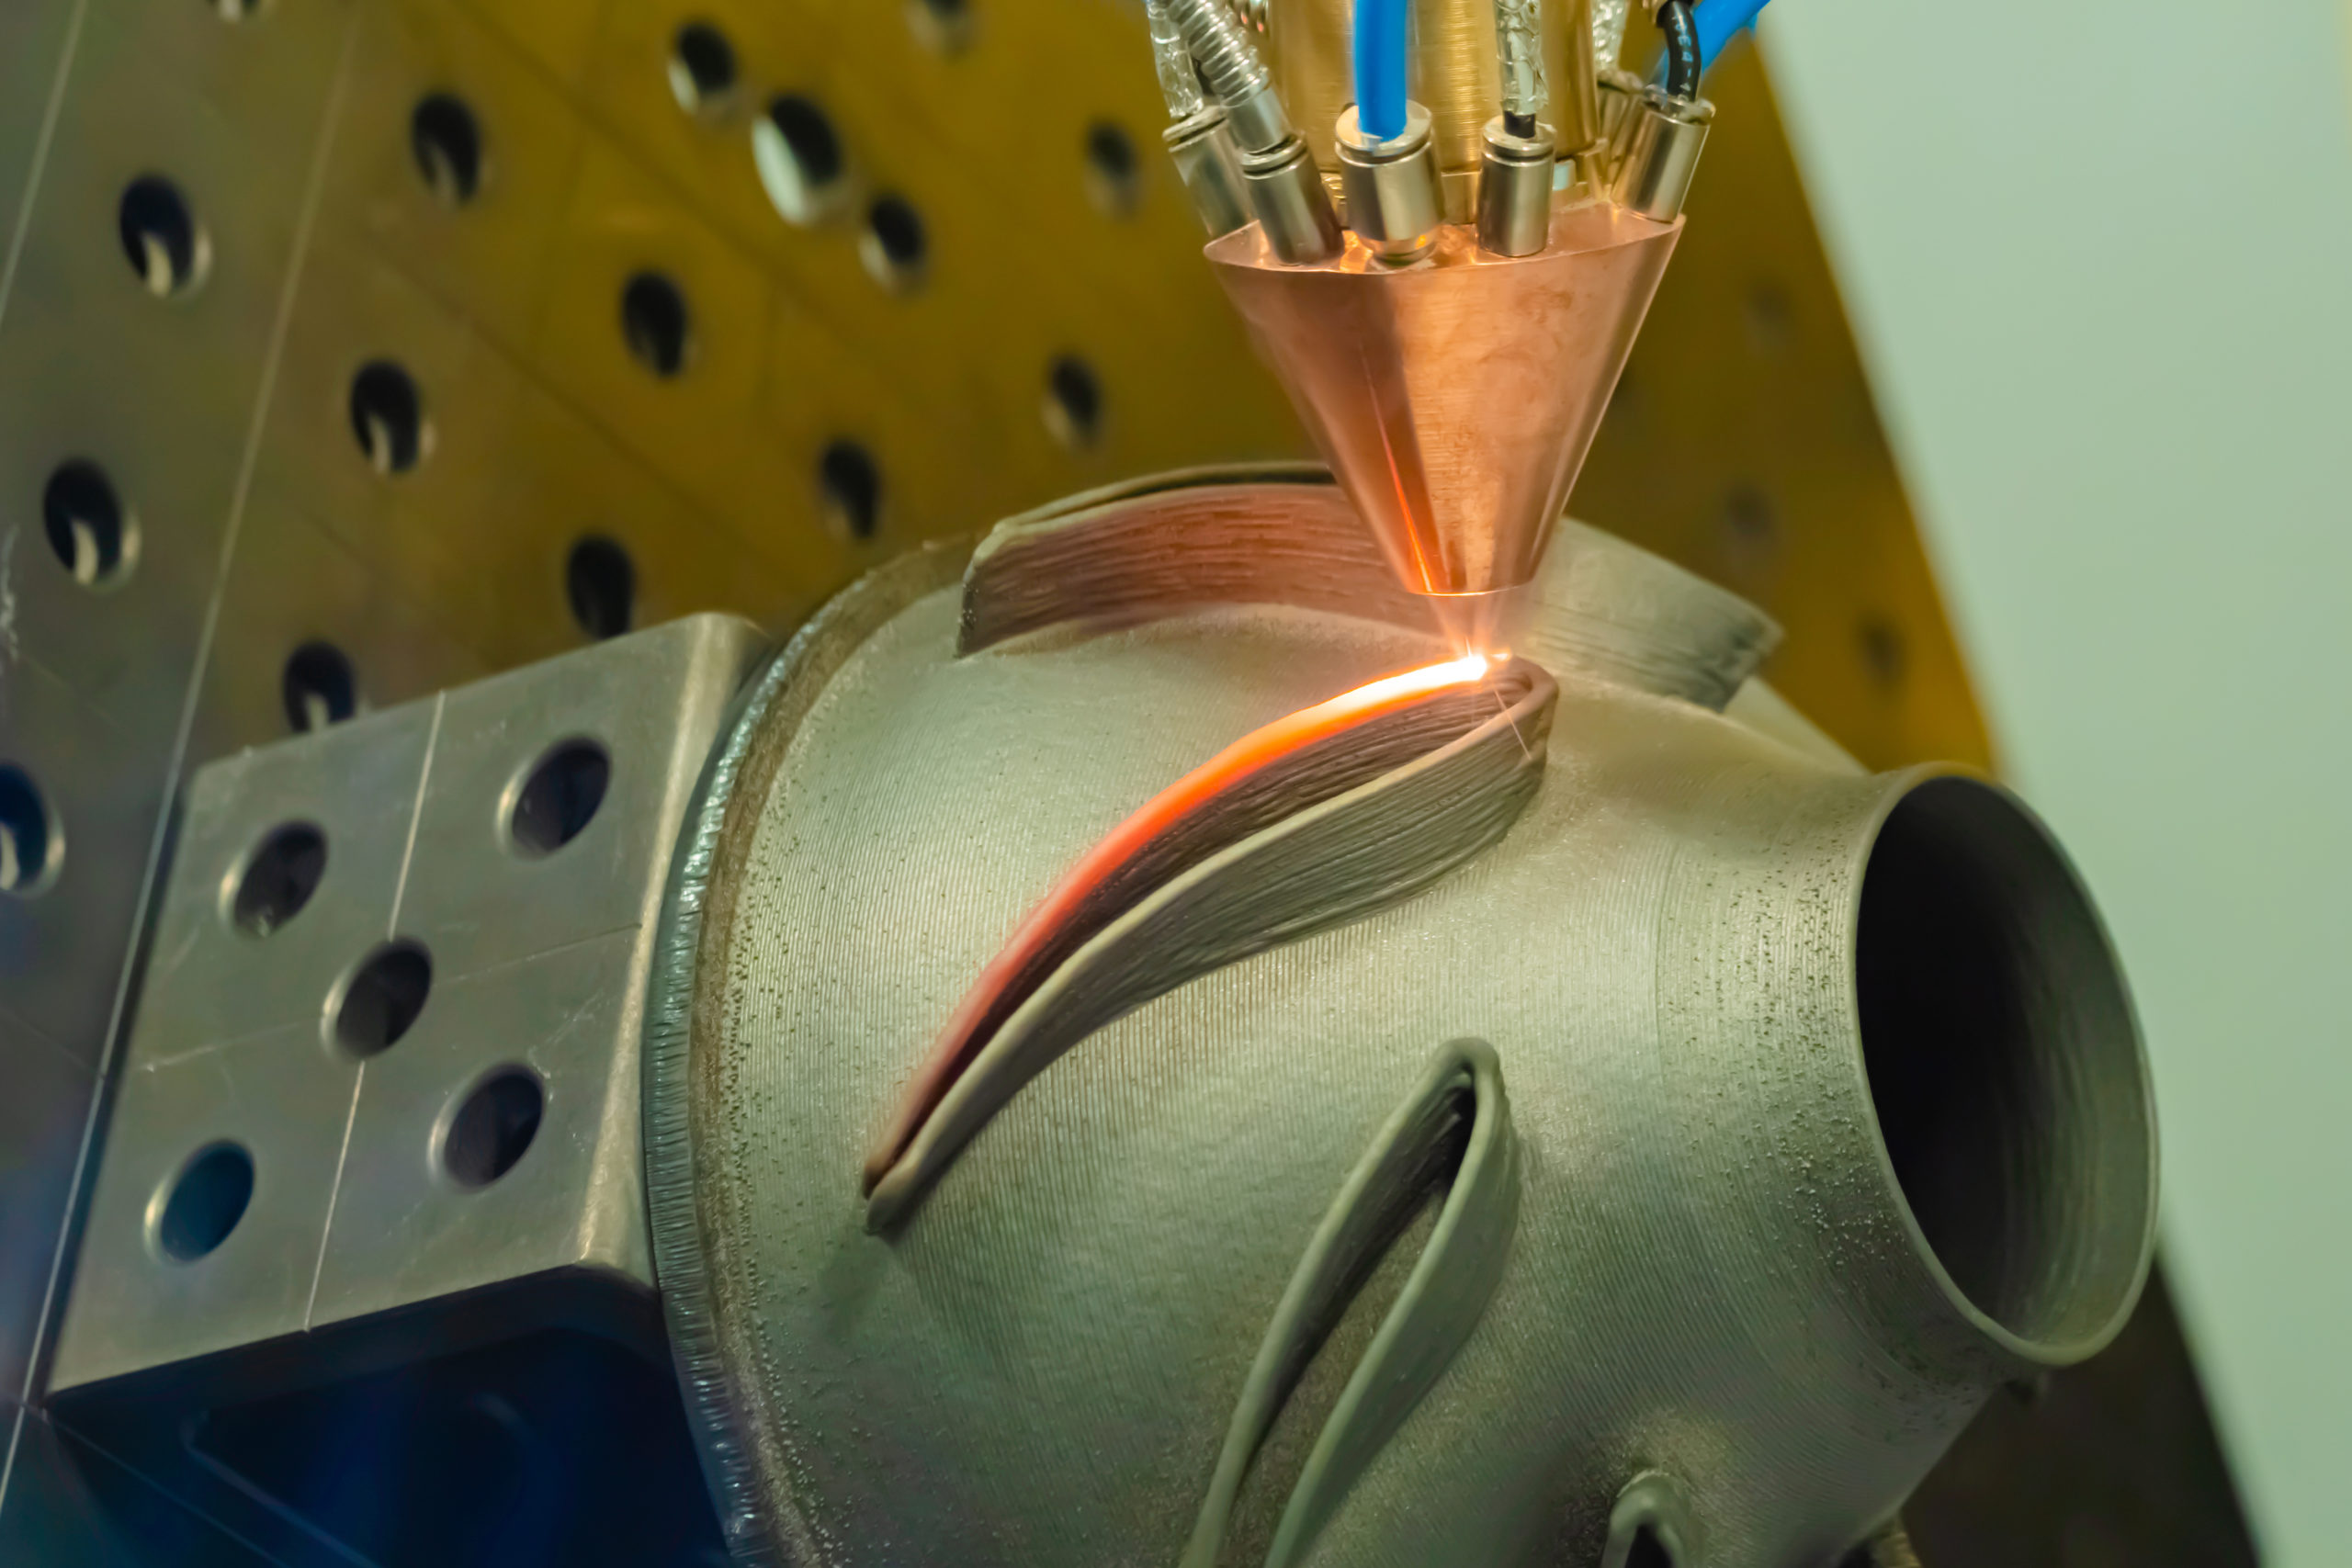
ダイカストは大量生産には最適ですが、小ロットやより高い精度が求められる場合には、他の選択肢を検討する価値があります。
その有力な候補の一つが「MIM」です。
以降では、MIMの詳しい技術や、ダイカストとの違いについて解説します。
- MIMとダイカストの違い
- MIMが向いているケース・製品例
MIMとダイカストの違い
MIM(ミム)とは、Metal Injection Moldingの略で、「金属粉末射出成形」と呼ばれる技術です。
非常に細かい金属の粉末と、樹脂などを混ぜ合わせた材料を金型に射出し、成形します。
その後、成形品を加熱して樹脂成分を取り除き(脱脂)、さらに高温で焼き固める(焼結)ことで、緻密な金属部品が完成します。
ダイカストが溶かした金属を流し込むのに対し、MIMは金属の粉末を焼き固める点が根本的な違いです。
この製法により、MIMはダイカストよりもさらに複雑な三次元形状の製造が可能で、寸法精度も高くなります。
また、ステンレスのような、ダイカストでは加工が難しい高融点の金属材料を扱えるのも大きな特徴です。
MIMが向いているケース・製品例
MIMは、ダイカストの弱点を補うような場面でその真価を発揮します。
具体的には、「小ロット」「高精度」「複雑形状」「高融点材料」といったキーワードが当てはまる場合です。
生産ロットは数百個程度から対応可能な場合が多く、試作や少量多品種の生産にも柔軟に対応できます。
その高い精度と形状自由度から、医療機器の精密部品、スマートウォッチの筐体や内部パーツなど、小型で付加価値の高い製品に多く採用されています。
切削加工ではコストがかかりすぎるような複雑形状の部品を、ある程度の数だけ作りたい、といったニーズにもMIMは最適なソリューションとなり得ます。
MIMなら九州精密機器

もし、ダイカストでは実現が難しい小ロット生産やステンレスといった特殊材料での部品製造を検討されているなら、私たち九州精密機器が力になります。
当社は長年にわたって培われたMIM技術のノウハウを活かし、独自の金型技術と厳密な工程管理によって、高精度・高品質な部品の安定供給を実現しています。
特筆すべきは、材料開発から金型設計、成形、焼結、そして後加工や品質保証に至るまで、すべてを自社内で完結させる一貫生産体制です。
これにより、開発期間の短縮とトータルコストの削減を両立させることが可能です。
また、試作段階での金型設計相談から、月産数万個規模の量産まで柔軟に対応しています。
複雑な形状の部品のコストダウンや高機能化といった課題をお持ちなら、ぜひ一度ご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:自社製品に合った加工法を見極めて発注先を選ぼう
ダイカストは、高い生産性と品質を両立できる優れた加工法ですが、高額な初期投資が必要なため、基本的には大量生産が前提です。
一方で、小ロットやより高い精度、複雑な形状が求められる場合には、MIM(金属粉末射出成形)や切削加工といった他の選択肢が適していることもあります。
最も重要なのは、自社が作りたい製品の要件(ロット数、必要な精度、形状、材質、コスト)を明確にし、それぞれの加工法の長所と短所を正しく理解した上で、最適な方法を選択することです。
そして、その加工法を得意とする信頼できるパートナー企業を見つけることが、ものづくりを成功に導くためのポイントです。
ぜひ本記事を参考にして、自社に最適な加工法とパートナーを選んでください。
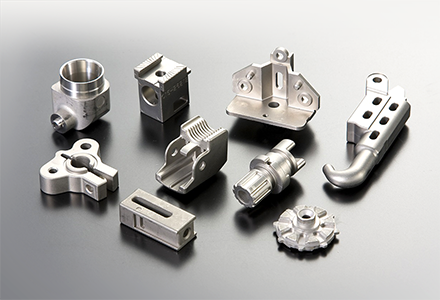
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する