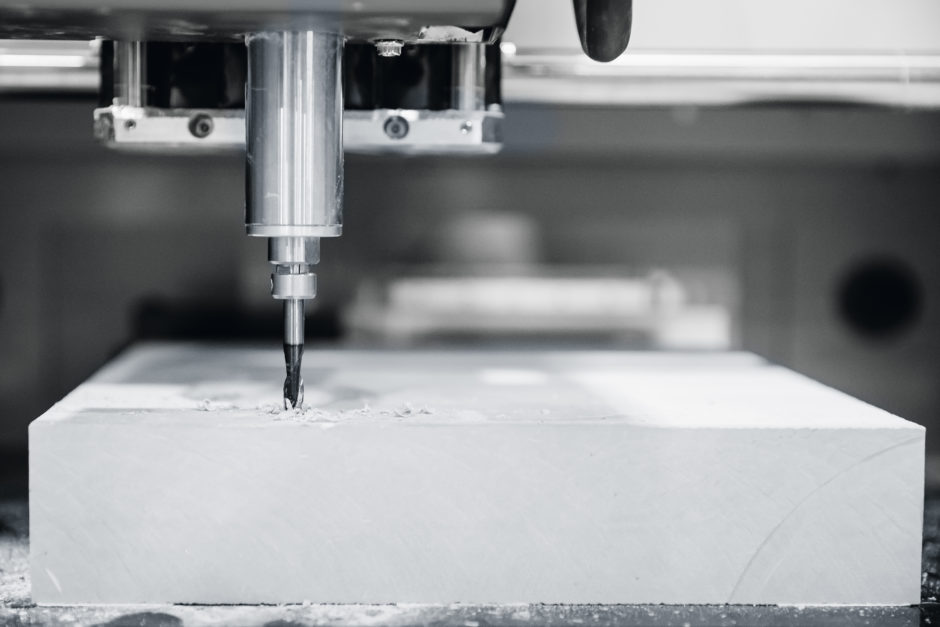

樹脂切削加工は、プラスチックの塊から製品を削り出す、ものづくりの基本的な技術です。
金型を必要としないため、たった1つの試作品から、数十個程度の小ロット生産まで、柔軟に対応できるのが大きな魅力です。
この記事では、樹脂切削加工の基礎知識から特徴、加工方法、使われる材料の種類まで、初心者の方にも分かりやすく解説します。
樹脂部品の製作を検討している方は、ぜひこの記事を参考にして、最適な加工方法を見つけるヒントにしてください。
樹脂切削とは?

樹脂切削加工は、プラスチックの材料ブロックから、刃物を使って不要な部分を削り取り、目的の形を作り出す技術です。
身近な例でいえば、彫刻家が木や石を彫って作品を作るのに似ています。
金型を使わないため、1つだけの試作品を作りたい場合や、少ない数の製品を素早く作りたい場合に適しています。
NC旋盤やマシニングセンタといったコンピュータ制御の工作機械を用いることで、ミクロン単位の高い精度で加工できる点も、この技術の優れた特徴です。
樹脂切削の特徴
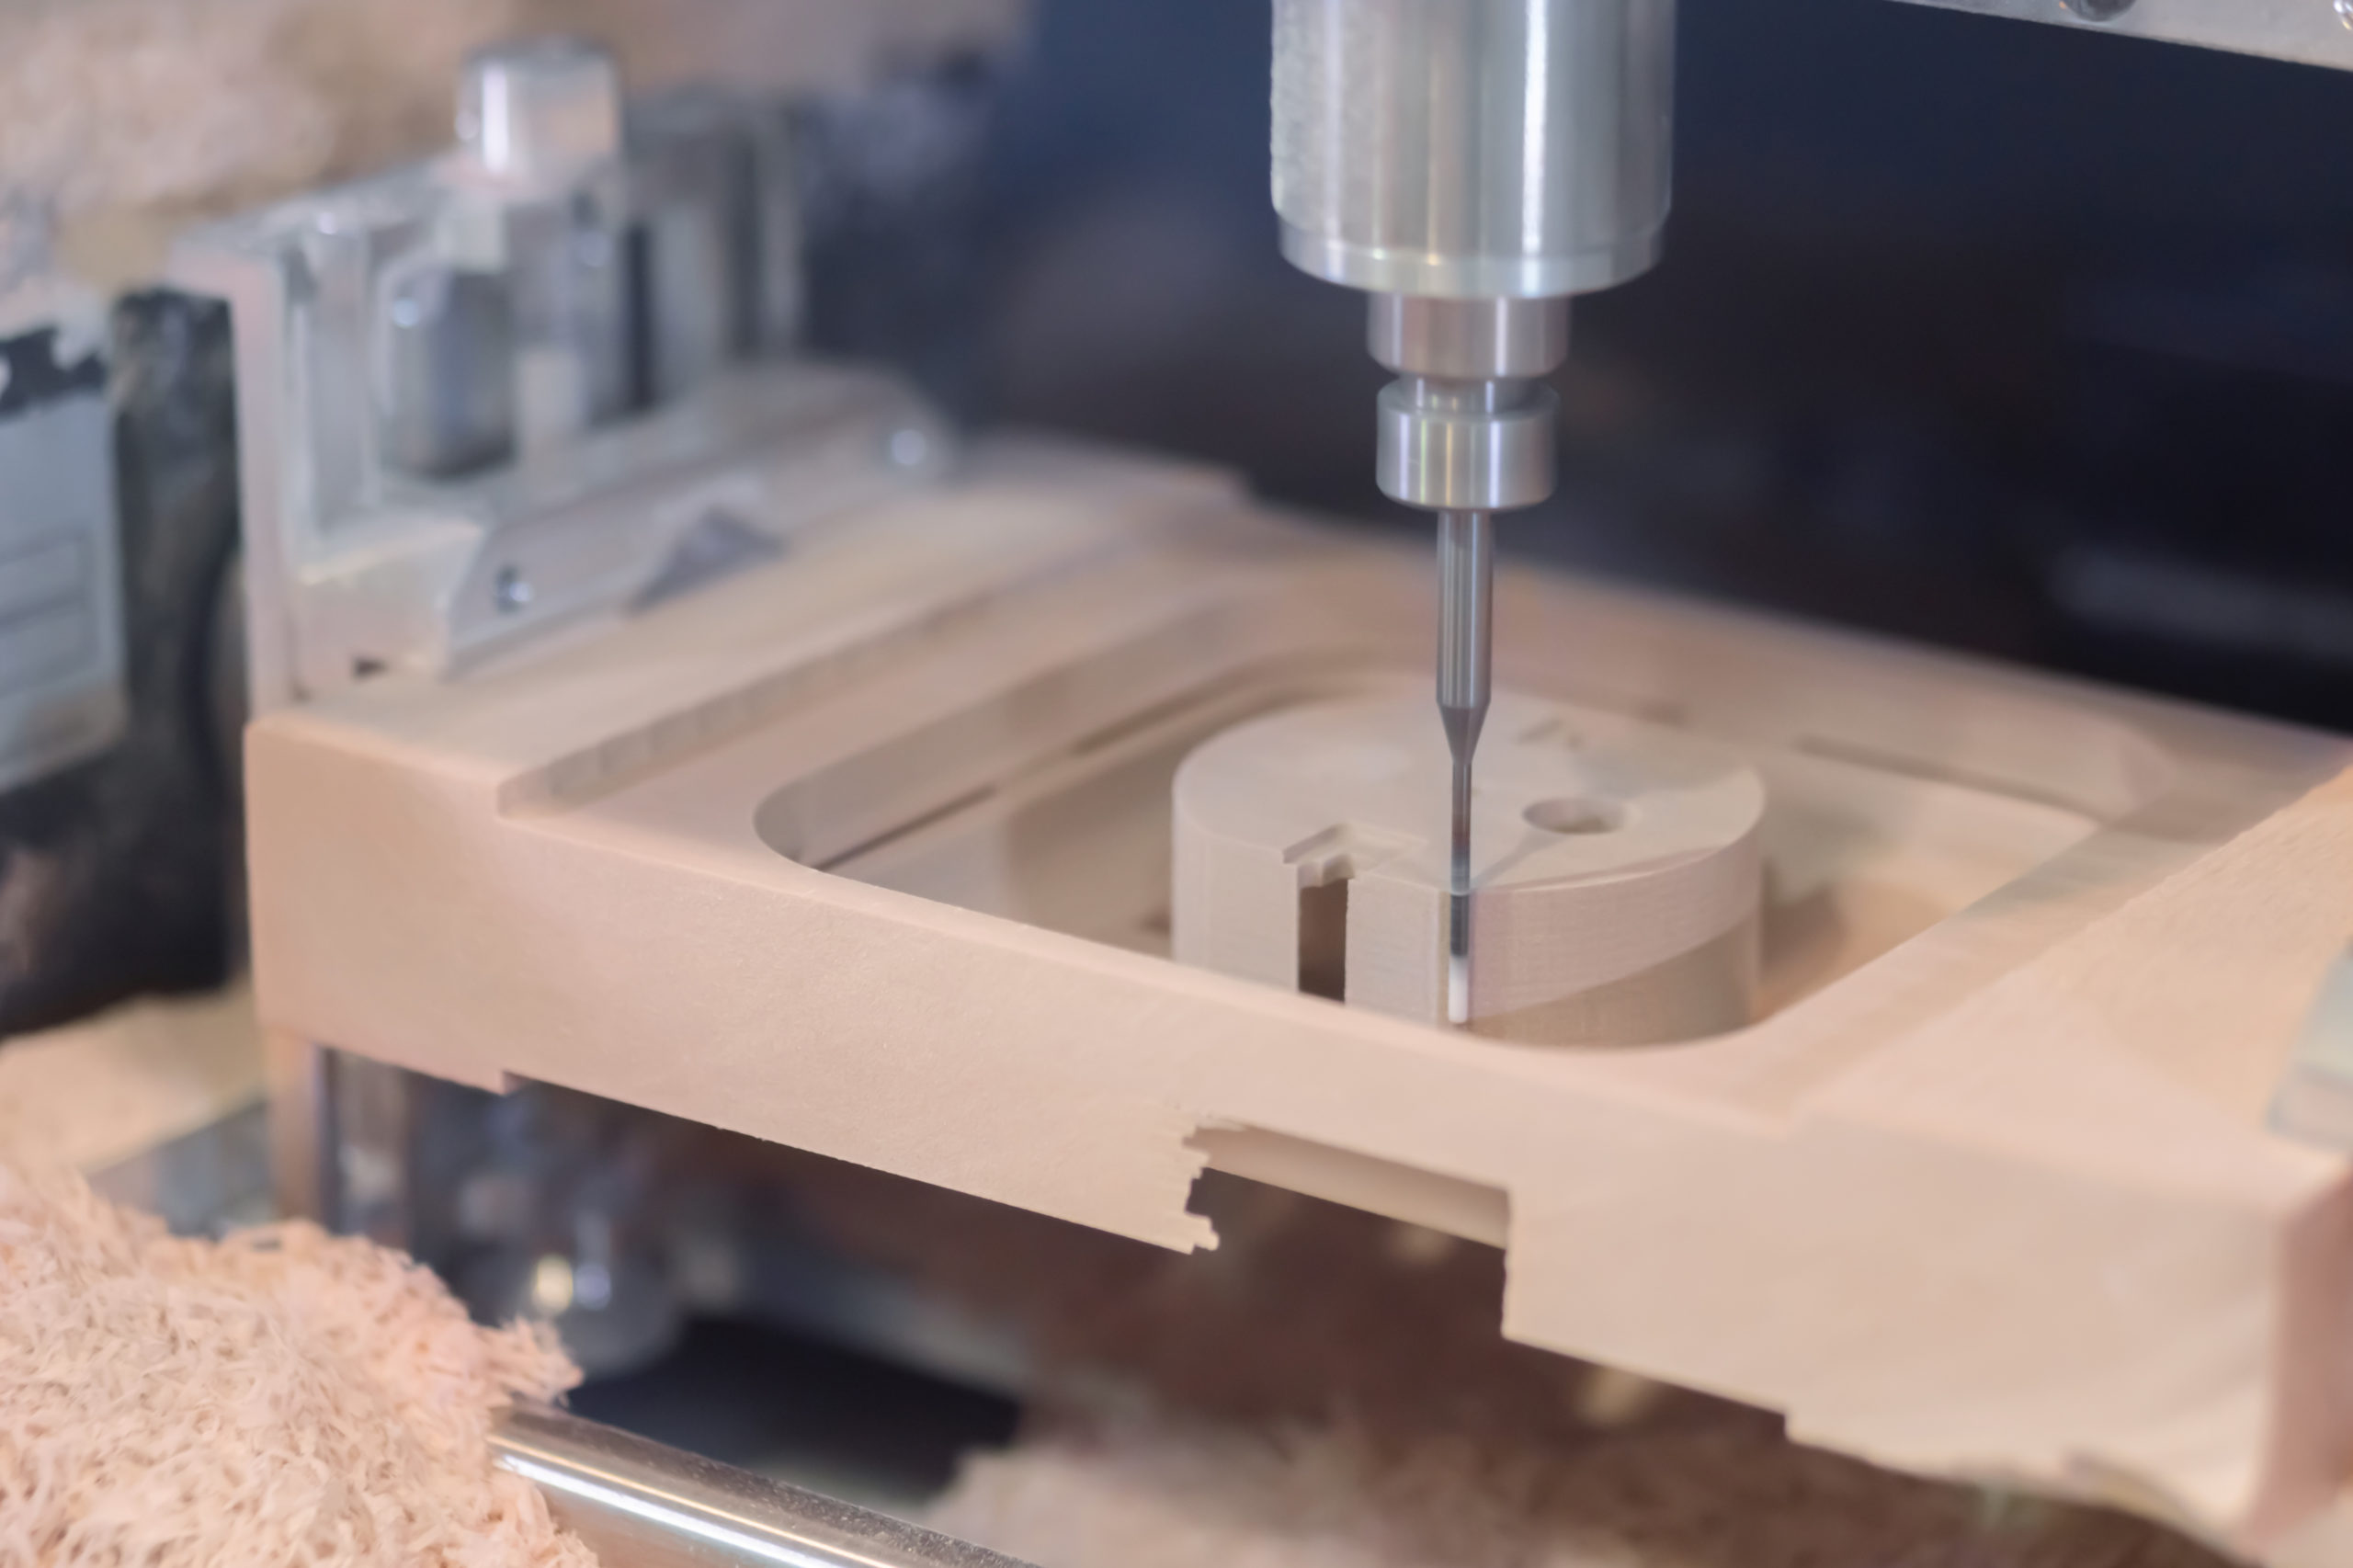
樹脂切削加工には、金型が不要で初期費用を抑えられる、NC工作機械により0.01mm単位の高精度な加工が可能、小ロット・多品種生産や短納期に対応できるなどのメリットがあります。
開発初期の試作品制作からデザイン確認用モックアップまで幅広く活用でき、加工データの修正だけで形状変更にも柔軟に対応可能です。
一方で、数千・数万個規模の量産には不向きで、射出成形などと比べてコストが割高になりやすい点や、刃物が届かない複雑な内部形状・薄肉形状の加工が困難な点はデメリットといえます。
自社が作りたい製品の数量や形状に応じて、最適な加工方法を選択することが重要です。
樹脂切削の加工方法
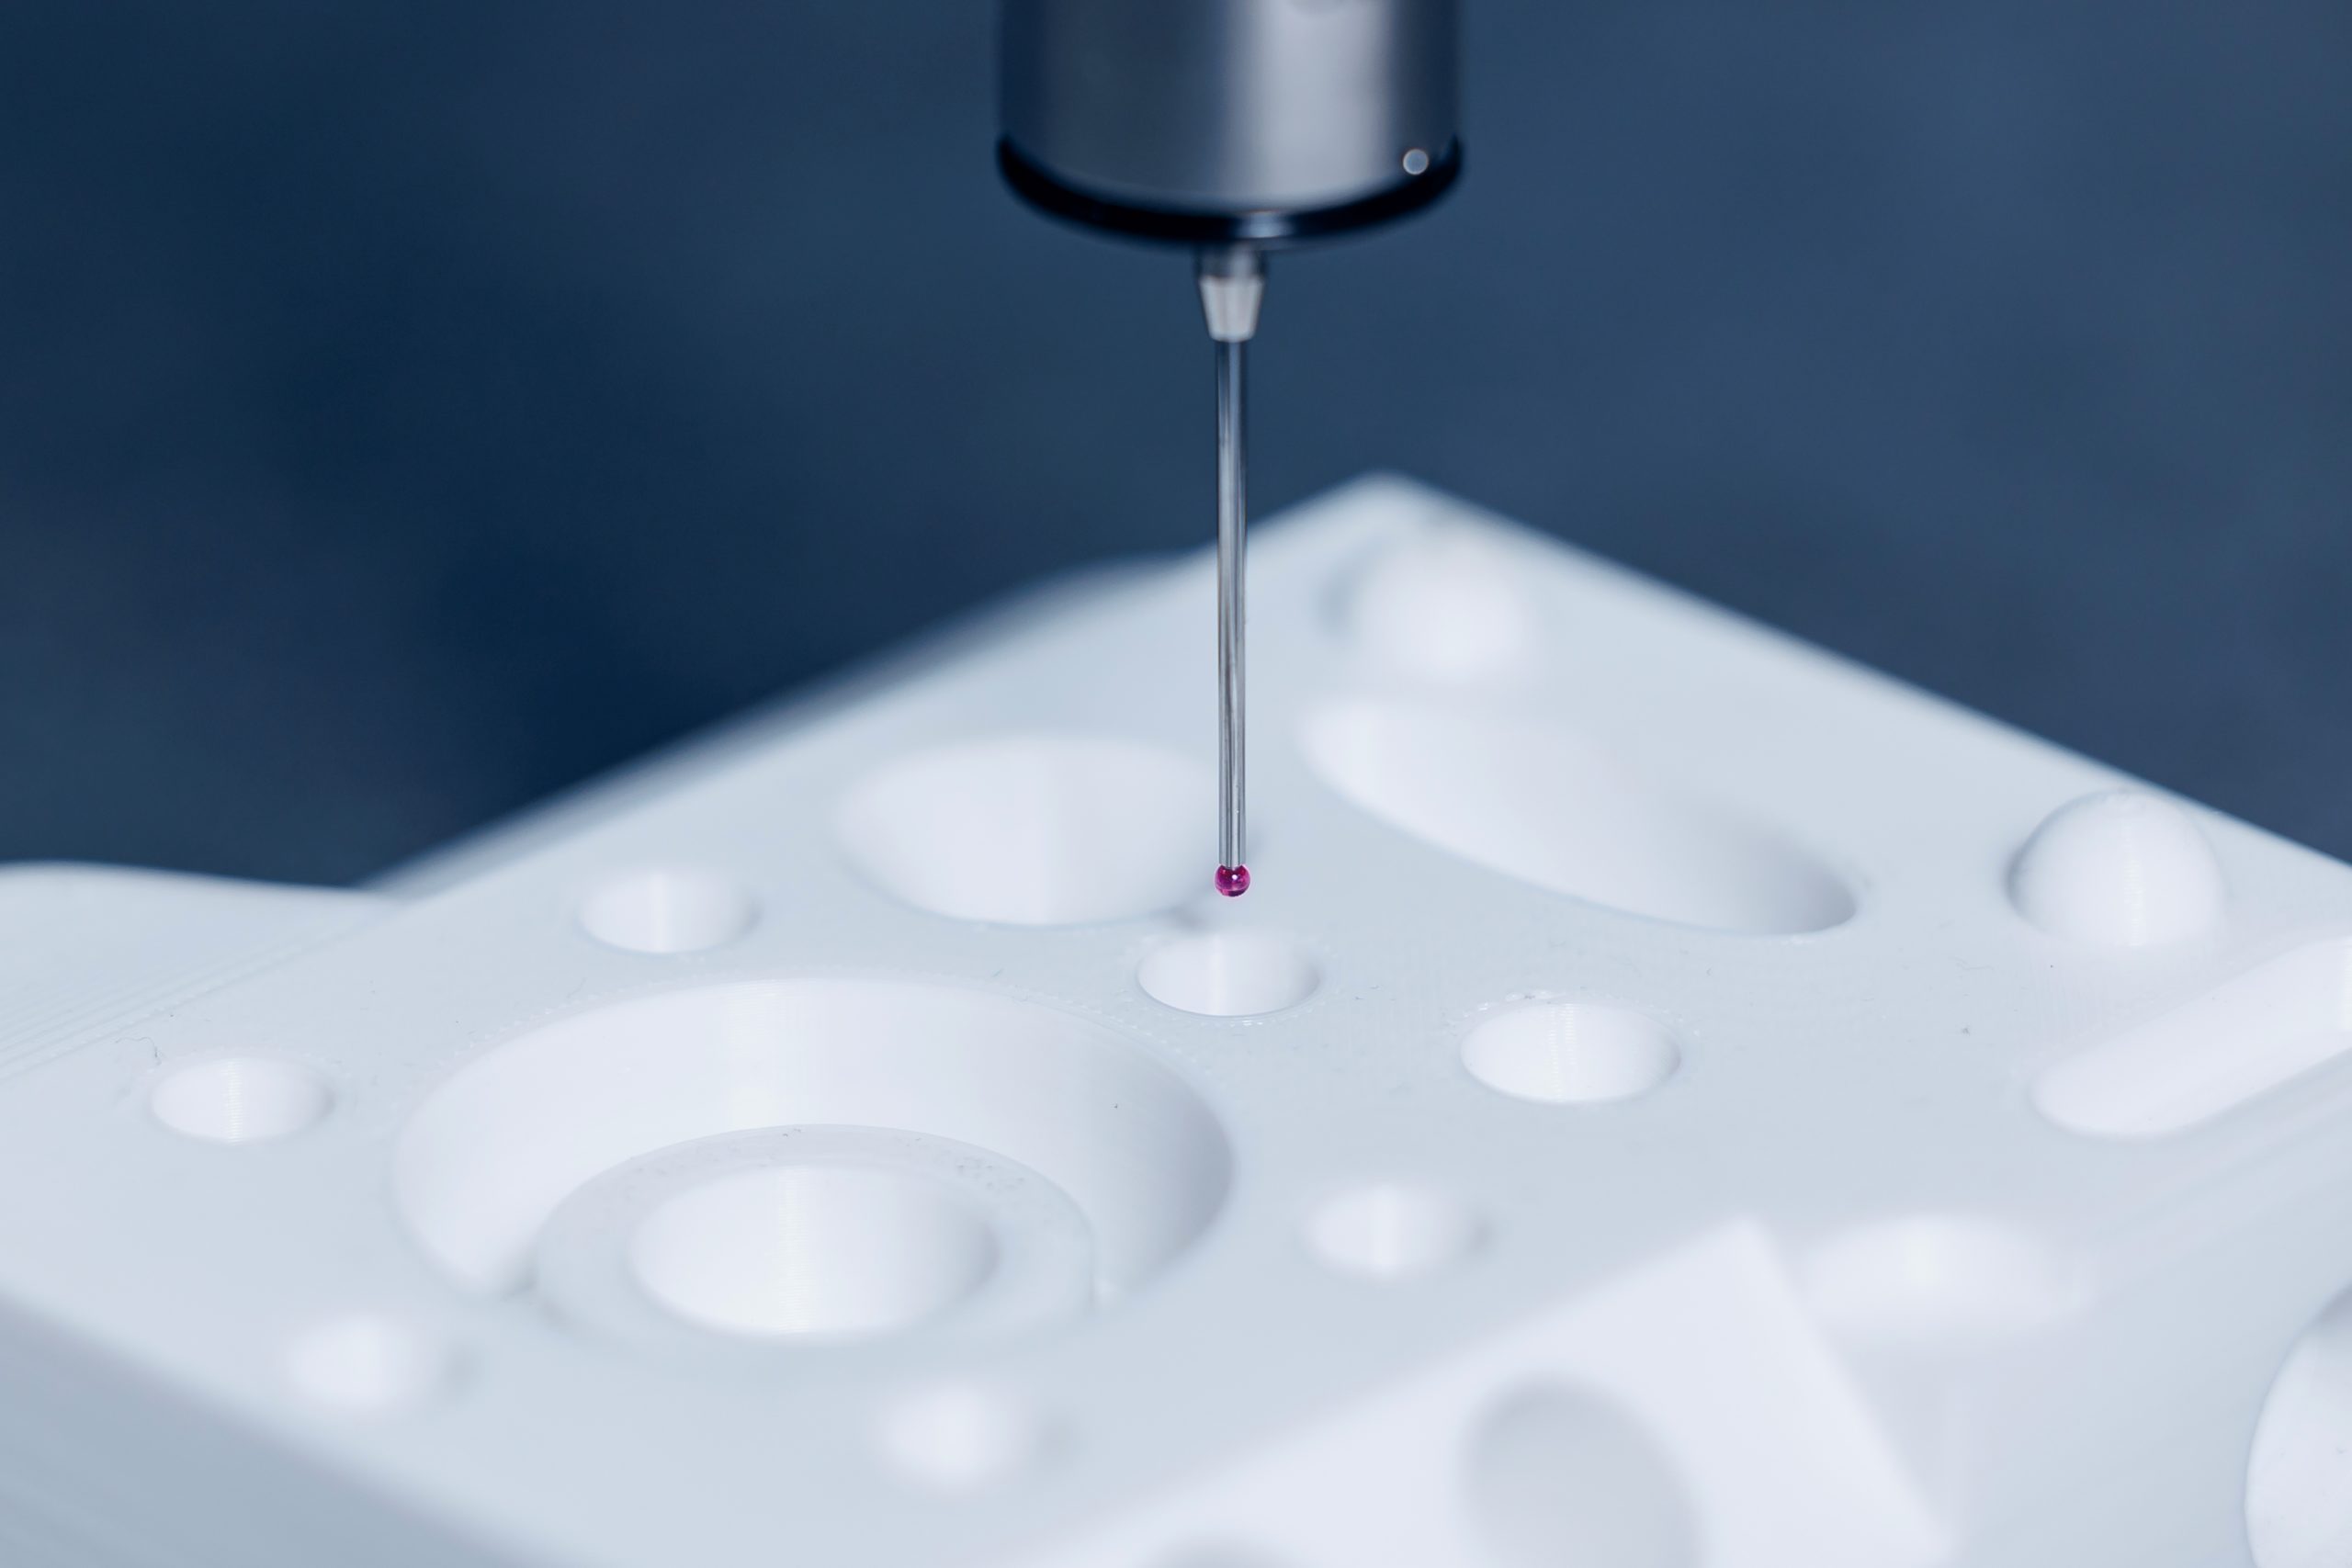
樹脂切削加工には、作りたい製品の形状に合わせて、主に材料を回して削る「旋盤加工」と、工具を回して削る「フライス加工」の代表的な方法が用いられます。
以降では、それぞれの加工方法がどのような特徴を持ち、どんな形状の製品を作るのに適しているのかを解説します。
旋盤加工
旋盤加工は、円柱状の樹脂材料を高速で回転させ、そこにバイトと呼ばれる刃物を当てて削る加工方法です。
この方法の得意分野は、ネジやシャフト、ローラーといった丸い形状の部品(軸物)の製作です。
材料自体が回転するため、同心円状の形状を非常に高い精度で作り出せます。
近年ではNC旋盤が主流となっており、コンピュータプログラムによって刃物の動きを精密に制御することで、複雑な曲線や段差を持つ形状も自動で加工が可能です。
円形の部品を作る際には、まず検討される基本的な切削方法といえるでしょう。
フライス加工・マシニング加工
フライス加工は、旋盤加工とは逆に、四角いブロックなどの材料を固定し、エンドミルと呼ばれるドリル状の刃物を高速回転させて削る方法です。
材料の上を刃物が動き回ることで、平面や溝、穴、曲面など、さまざまな形状を作り出せます。
特に、このフライス加工を自動化したものがマシニングセンタです。
マシニングセンタは、ATC(自動工具交換装置)を備えており、プログラムに従ってドリルやエンドミルなど多種類の工具を自動で交換しながら、複雑な加工を一台で完結させられます。
角ばった形状の部品や、立体的なデザインを持つ部品の製作に広く用いられています。
切削加工に適した樹脂素材の種類
樹脂切削加工で使える材料は多岐にわたりますが、大きく分けて3つのカテゴリーに分類されます。
それぞれの樹脂が持つ特性を理解することで、製品の用途に合った最適な材料選びが可能になります。
以降では、代表的な樹脂の種類と特徴について見ていきましょう。
- 汎用プラスチック(PP・PE・PVCなど)
- エンジニアリングプラスチック(POM・MCナイロン・PCなど)
- スーパーエンプラ(PEEK・PPS・PTFE・PFAなど)
汎用プラスチック(PP・PE・PVCなど)
汎用プラスチックは、比較的安価で加工しやすく、私たちの身の回りの製品に広く使われている樹脂材料です。
耐熱温度は100℃未満のものが多く、高い性能は求められないけれど、コストを抑えて形状を確認したい試作品などに適しています。
代表的なものには、以下のような種類があります。
| PP(ポリプロピレン) | 軽量で耐薬品性に優れ、繰り返し曲げ伸ばしに強いヒンジ特性を持つ |
|---|---|
| PE(ポリエチレン) | 安価で電気を通しにくく、滑りやすい |
| PVC(ポリ塩化ビニル) | 燃えにくい性質(難燃性)があり、水道管などの建築資材にも使われる |
| ABS樹脂 | 強度と加工性のバランスが良く、塗装やメッキなどの後加工がしやすい |
これらの材料は、日用品の容器や雑貨、電気製品の筐体など、幅広い用途で活躍しています。
エンジニアリングプラスチック(POM・MCナイロン・PCなど)
エンジニアリングプラスチック(エンプラ)は、汎用プラスチックよりも強度や耐熱性、耐摩耗性を高めた高機能な樹脂材料です。
耐熱温度は100〜150℃程度のものが多く、金属の代替として工業製品や機械部品によく用いられます。
代表的なエンプラは、以下の通りです。
| POM(ポリアセタール) | 摩擦係数が低く、自己潤滑性があるため、歯車やベアリングなどの摺動部品に最適。寸法安定性にも優れる。 |
|---|---|
| MCナイロン | POMと同様に耐摩耗性に優れ、より高い強度を持つ。ただし、水分を吸収して寸法が変化しやすい。 |
| PC(ポリカーボネート) | プラスチックの中でトップクラスの耐衝撃性を誇る。透明度も高いことから、ヘルメットのシールドや防弾ガラスの積層材などに用いられる。 |
機械的な強度が求められる部品には、これらのエンプラが第一候補となります。
スーパーエンプラ(PEEK・PPS・PTFE・PFAなど)
スーパーエンジニアリングプラスチック(スーパーエンプラ)は、エンプラの性能をさらに超える機能性を持つ最高級の樹脂材料です。
耐熱温度は150℃以上と非常に高く、過酷な環境下でもその特性を維持できます。
価格は高価ですが、その性能から特殊な分野で活躍しています。
| PEEK(ポリエーテルエーテルケトン) | 耐熱性、耐薬品性、機械的強度のすべてにおいて最高レベルの性能を持ち、航空宇宙分野や医療機器などに使用される。 |
|---|---|
| PPS(ポリフェニレンサルファイド) | 高い耐熱性と優れた耐薬品性を持ち、自動車のエンジン周辺部品などに使われる。 |
| PTFE(ポリテトラフルオロエチレン) | 一般的に「テフロン™」として知られ、非常に滑りやすく、薬品にもほとんど侵されない特性から、フライパンのコーティングや配管のシール材に利用される。 |
特殊な環境下で使用する部品や、究極の性能が求められる製品には、スーパーエンプラの採用が検討されます。
樹脂切削と金属切削の違い
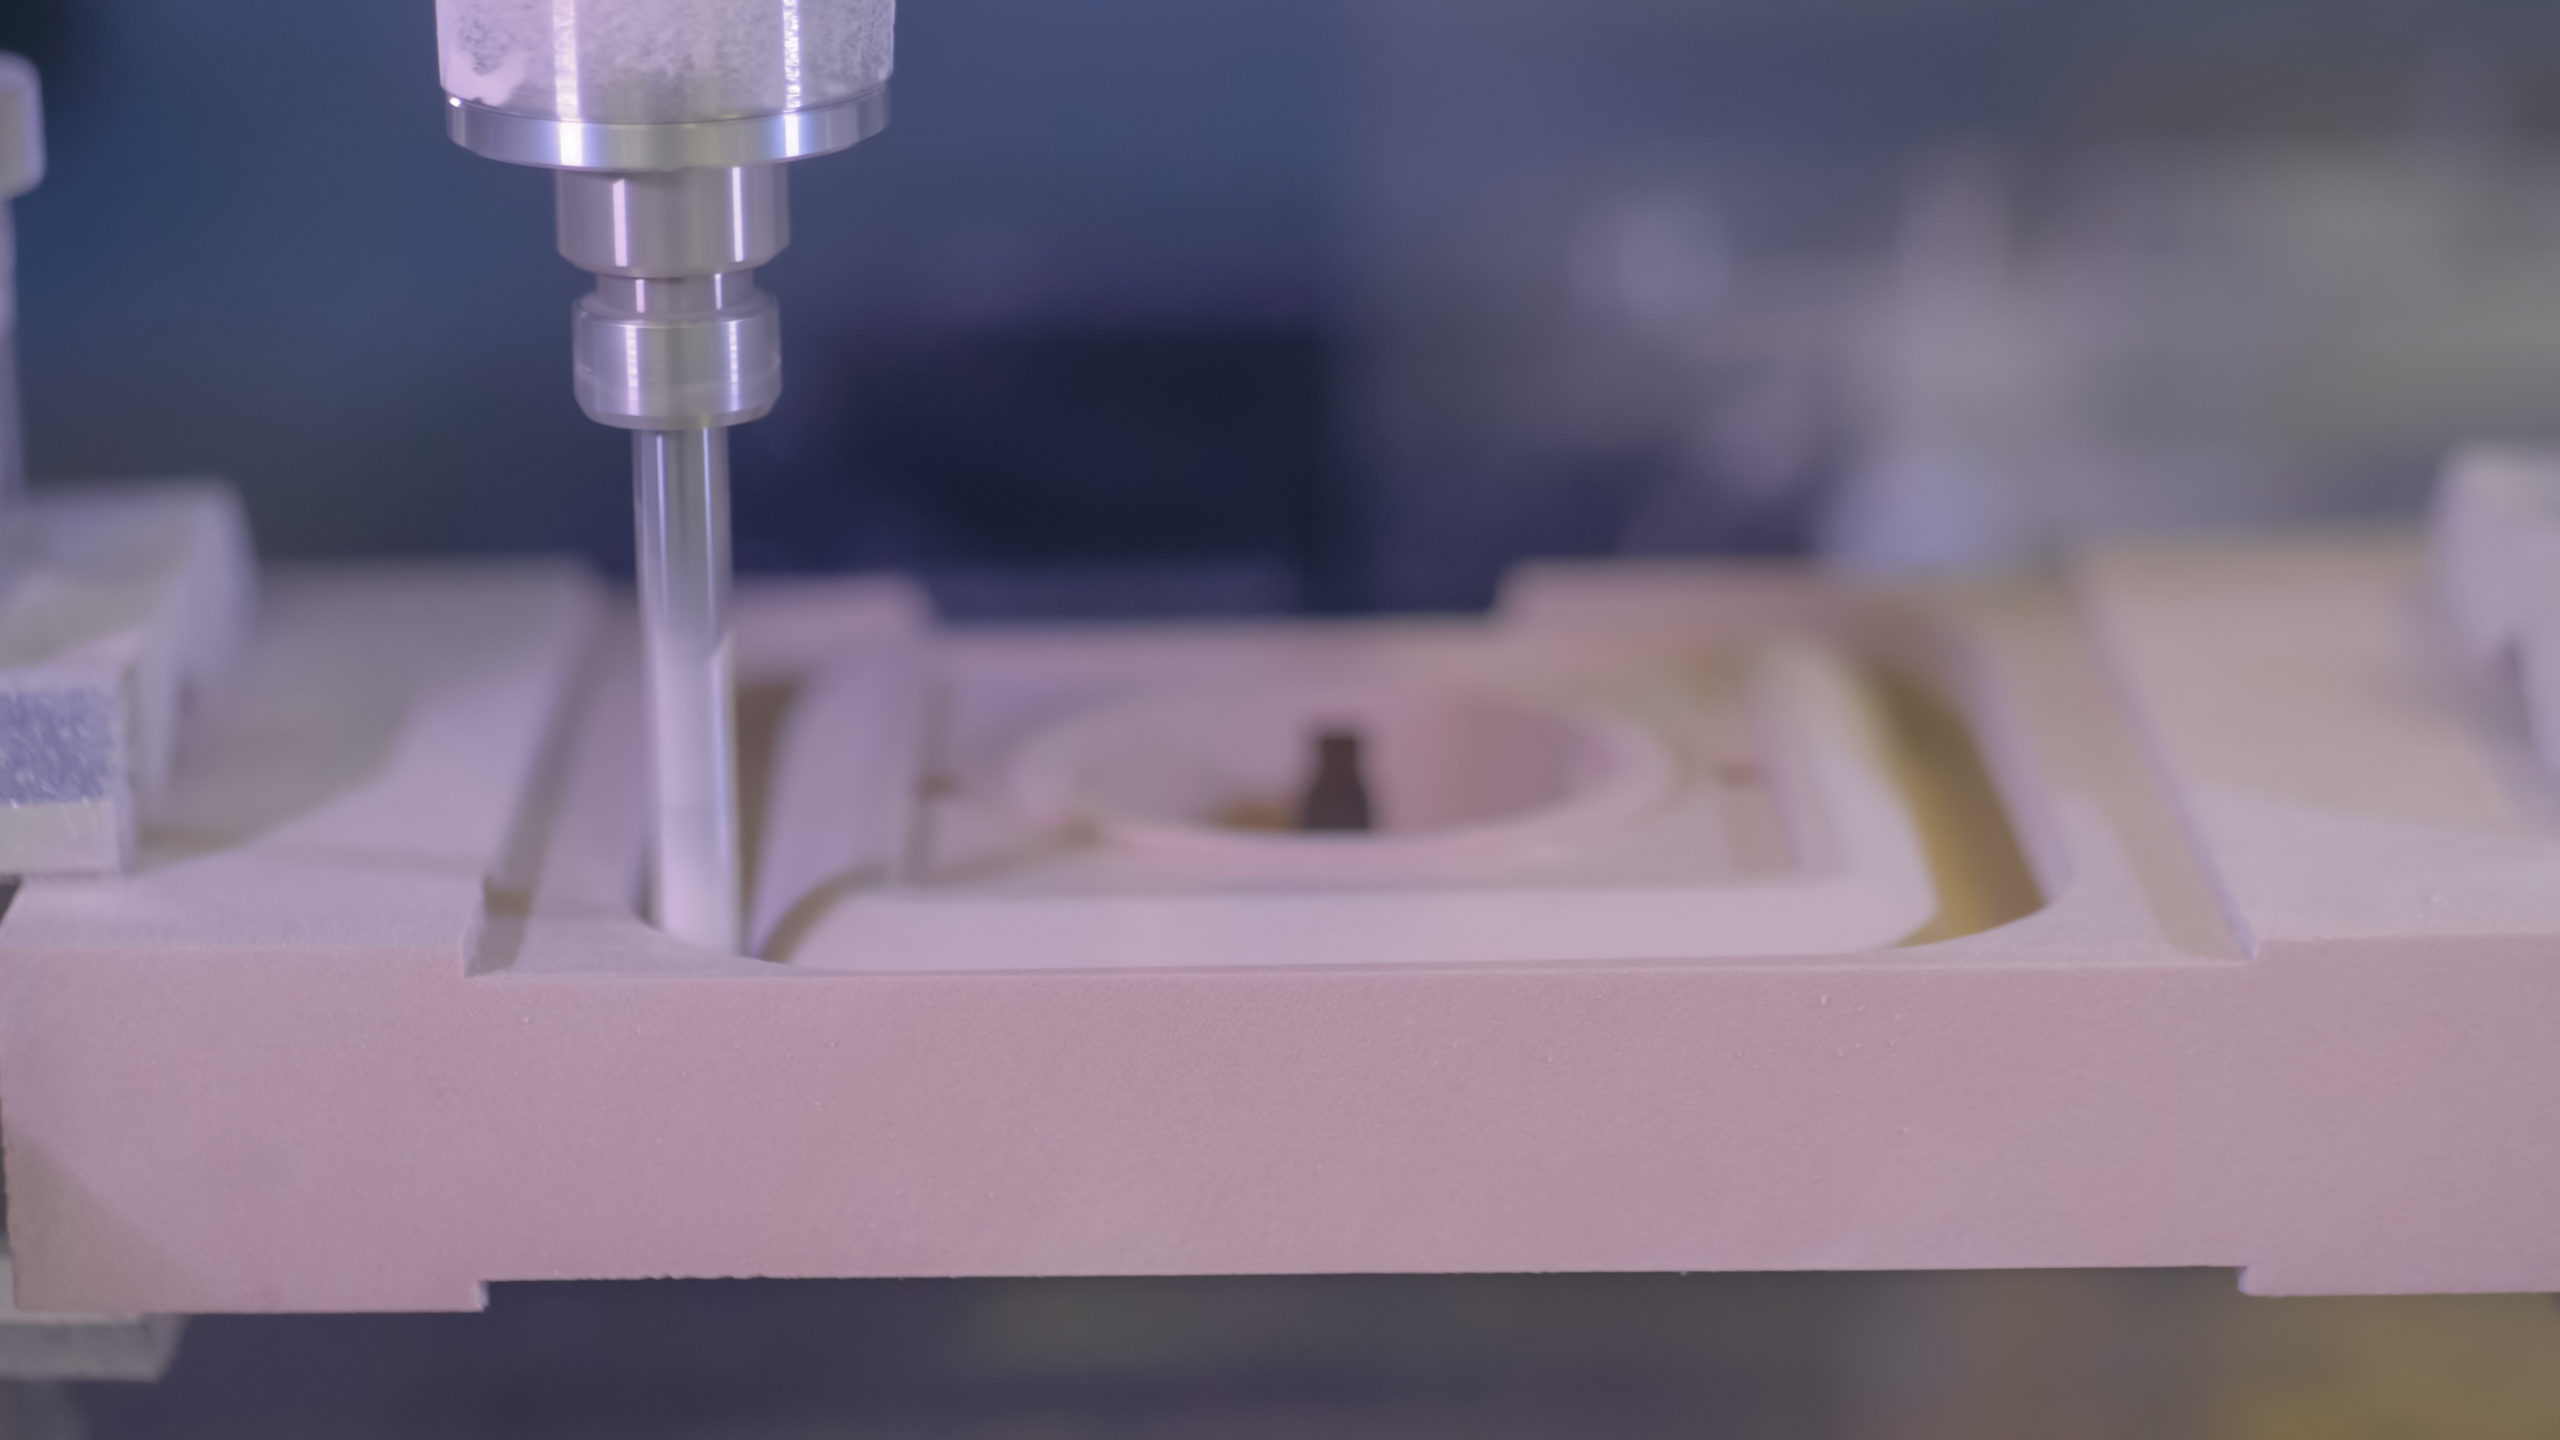
樹脂と金属は、どちらも切削加工で部品を作れますが、その性質は大きく異なります。
材料の違いを理解することは、適切な加工条件や工具を選び、精度の高い製品を作るうえで欠かせません。
以降では、樹脂と金属の切削における主な違いを3つの観点から解説します。
- 強度・熱伝導率・変形リスクの違い
- 工具・切削条件の違い
- コスト・納期面での違い
強度・熱伝導率・変形リスクの違い
樹脂と金属の最も大きな違いは、その物理的特性にあります。
まず、強度は金属の方が圧倒的に高く、樹脂は柔らかく弾性変形しやすい性質を持ちます。
次に、熱の伝わりやすさ(熱伝導率)は、金属に比べて樹脂が著しく低い傾向です。これは、加工時に発生した熱が材料内部にこもりやすく、樹脂が溶けたり、焦げ付いたりする原因になります。
さらに、樹脂は熱による膨張率(熱膨張係数)が金属より大きいため、加工中の温度変化で寸法が大きく変わりやすいというリスクも抱えています。
これらの特性の違いから、樹脂切削では熱のコントロールが非常に重要な課題となります。
工具・切削条件の違い
材料の特性が異なるため、使用する工具や加工条件も大きく変わります。
樹脂の切削には、専用に設計された工具が使われます。
これらの工具は、金属用と比べて刃先が鋭く、切り屑をスムーズに排出できるような形状になっているのが特徴です。
切れ味の悪い工具を使うと、削るのではなく材料をむしり取るような形になり、仕上がり面が荒れたり、バリが発生しやすくなったりします。
また、加工条件(刃物の回転数や送り速度)も重要です。熱の発生を抑えるために、一般的には高い回転数と速い送り速度で、一気に削り取るのがセオリーとされています。
エアブローなどで常に冷却しながらの加工も、変形を防ぐための有効な手段です。
コスト・納期面での違い
樹脂切削は、材料種、形状、数量、要求精度によっては、金属切削よりコスト面・納期面で有利になる場合があります。
また、樹脂は金属よりも柔らかく削りやすいため、同じ形状の部品を作る場合、加工時間を短縮できます。
加工時間が短いということは、機械の稼働コストを抑えられることを意味します。
さらに、樹脂の方が工具への負担が少なく、工具の摩耗が遅いため、工具費も低く抑えられる傾向です。
樹脂切削と金属切削のコスト・納期は、材料や形状、数量、要求精度、後工程の有無によって異なるため、案件ごとに比較検討することが重要です。
樹脂切削加工の流れ
樹脂切削加工を業者に依頼してから製品が手元に届くまでには、以下のようにいくつかの工程があります。
- ヒアリング
- 段取り作業
- 切削加工
- バリの除去・清掃
- 検査
- 納品
まず、依頼者から提供された図面や3Dモデルを基に、材質や数量、必要な精度、製品の用途などを詳細にヒアリングします。
この打ち合わせで仕様を確定させた後、CAMと呼ばれる専門のソフトウェアを使い、工作機械を動かすためのNCプログラムを作成する流れです。
次に、指定された樹脂材料(角材や丸棒)を準備し、加工機にしっかりと固定する「段取り」作業を行います。
準備が整うと、作成したNCプログラムに従って、マシニングセンタやNC旋盤が自動で切削加工を開始します。
加工が終わった製品は、機械から取り外され、加工時に発生した「バリ」と呼ばれる不要な突起を手作業や専用工具で丁寧に取り除きます。
その後、製品に付着した切り屑や油分を洗浄し、清浄な状態に整えます。
最終工程として、ノギスやマイクロメータ、高精度な三次元測定機などを用いて、製品の寸法が図面の指示通りになっているかを厳密に検査します。
全ての検査項目をクリアした製品のみが、丁寧に梱包され、依頼者の元へ出荷されます。
樹脂切削加工の注意点と対策
樹脂は金属と比べて柔らかく、熱に弱いという性質があるため、加工時には特有の課題が生じます。
高品質な部品を作るためには、これらの課題を理解し、適切な対策が欠かせません。
以降では、樹脂切削で特に注意すべき4つのポイントと対策を解説します。
- バリの発生と対策
- 熱変形・反りと対策
- 寸法精度・公差管理の考え方
- 表面粗さ・切り屑処理の注意点
バリの発生と対策
バリとは、加工時に材料が削りきれずに、製品の角に残ってしまう薄いトゲやめくれのことです。
特にポリプロピレン(PP)やポリエチレン(PE)のような粘り気の強い樹脂は、バリが発生しやすい傾向にあります。バリが残っていると、部品の組み立てに支障をきたしたり、見た目の品質を損なったりする原因となります。
対策としては、まず切れ味の良い、樹脂専用の工具を使用することが基本です。
また、刃物の回転数や送り速度といった切削条件を最適化することや、バリが出にくい方向に刃物を動かす工夫も有効です。
それでも発生してしまったバリは、最終的に手作業や専用の工具で丁寧に取り除く必要があります。
熱変形・反りと対策
樹脂は熱伝導率が低く、加工時に発生した熱が逃げにくい性質を持っています。
この熱によって材料が膨張し、加工後に冷える過程で収縮することで、製品に「反り」や「ねじれ」といった変形が生じることがあります。
また、材料自体が元々持っている内部の力(残留応力)が、加工によって解放されることも変形の原因となります。
対策としては、エアブローや切削液を用いて加工点を常に冷却し、熱の発生を最小限に抑えることが重要です。
一度に削る量を少なくしたり、加工前にアニール処理(熱処理)を施して材料の内部応力を取り除いておいたりすることも、変形を防ぐ効果的な方法です。
寸法精度・公差管理の考え方
樹脂は温度や湿度の変化によって寸法が変わりやすいデリケートな材料です。
特に、ナイロン系の樹脂は水分を吸収して膨張する性質(吸湿性)があるため注意が必要です。
そのため、高精度な部品を作るには、加工環境と測定環境の温度・湿度を一定に保つことが求められます。
加工を依頼する際には、この材料特性を考慮したうえで、実現可能な寸法公差(許容される寸法の誤差範囲)の設定が大切です。
どの部分の精度が特に重要なのかを図面で明確に指示することで、加工業者はその要求に応じた加工方法や測定方法を選択できます。
表面粗さ・切り屑処理の注意点
製品の表面の滑らかさ(表面粗さ)は、工具の切れ味や送り速度によって大きく左右されます。
透明なアクリル(PMMA)やポリカーボネート(PC)で、磨き上げたような透明な表面を得たい場合は、切削加工だけでは限界があります。
このような場合は、切削後にバフ研磨やダイヤモンド工具による鏡面加工といった、専門的な仕上げ処理が必要です。
また、樹脂の切り屑は、静電気で機械や製品に付着しやすかったり、長くつながって工具に絡みついたりすることがあります。
切り屑が加工中の製品表面を傷つける原因にもなるため、エアブローなどでこまめに除去しながら作業を進める必要があります。
樹脂切削加工を発注する際に確認すべきポイント
樹脂切削加工を外部の業者に依頼する際、いくつかのポイントを押さえておくことで、手戻りを防ぎ、スムーズに取引を進められます。
以降では、発注時に最低限確認し、伝えるべき情報について解説します。
- 図面・仕様で伝えるべき情報
- 数量・納期・検査要求の伝え方
図面・仕様で伝えるべき情報
加工業者に見積もりや製作を依頼するうえで、図面は最も重要な情報源です。
寸法や公差が記入された2D図面(PDF、DXF形式など)と、形状が立体的にわかる3Dデータ(STEP、IGES形式など)の両方を用意するのが理想的です。
図面には、以下の情報を明確に記載しましょう。
| 材質 | POMやABSといった具体的な材料名を指定します。特定のメーカーやグレードがある場合は、それも併記します。 |
|---|---|
| 寸法公差 | 特に精度が求められる部分には、必ず公差を指示してください。指示がない部分は、一般的な加工公差(普通公差)で製作されます。 |
| 表面仕上げ | 磨きや塗装などの特別な仕上げが必要な場合は、その仕様を明記します。 |
加えて、その部品が「どのような目的で、どんな環境で使われるのか」という用途を伝えると、業者が材料選定や加工方法について、より良い提案が期待できるでしょう。
数量・納期・検査要求の伝え方
図面の情報と合わせて、取引条件についても明確に伝える必要があります。
まず、製作を希望する数量(1個、100個など)を正確に伝えます。数量によって単価や最適な加工方法が変わってくるため、見積もりの基本です。
次に、希望する納期を伝えます。「〇月〇日までに必着」といった具体的な日付を提示し、特急対応が可能かどうかも確認しておくと良いでしょう。
最後に、検査に関する要求事項を伝えます。全ての製品の全寸法を測定してほしいのか(全数検査)、特定の重要な箇所だけで良いのか、検査結果を記載した書類(検査成績書)が必要か、といった内容です。
これらの情報を事前に整理して伝えることで、認識のズレがなくなり、円滑な発注につながります。
複雑で高精度な金属部品を量産するなら樹脂切削よりもMIMがおすすめ
樹脂切削は試作や小ロット生産に優れた加工方法ですが、製品に金属レベルの強度や、数千個単位の量産性が求められる場合には限界があります。
そのような課題を解決する選択肢として、MIM(金属粉末射出成形)という技術が注目されています。
以降では、樹脂切削の限界と、MIMが提供できるソリューションについて解説します。
樹脂切削が抱える量産時の強度・コストの限界
樹脂部品の大きな課題の一つは、金属と比較した場合の強度の低さです。
特に、高い負荷がかかる部品や、高温環境下で使用される部品では、樹脂では要求される耐久性を満たせないケースが多くあります。
スーパーエンプラのような高性能な樹脂もありますが、非常に高価であり、コスト面での制約が大きくなります。
また、量産性に関しても課題があります。樹脂切削は、製品を一つずつ削り出して作るため、生産数量が増えるほど、1個あたりのコストが割高になります。
材料のロスが多いことも、量産時のコストを押し上げる要因です。
このように、強度と量産コストの面で、樹脂切削には越えられない壁が存在するのです。
MIMへの切り替えで解決できること
MIM(Metal Injection Molding)は、金属の持つ「強度」と、射出成形の持つ「複雑形状への対応力」「量産性」を兼ね備えた画期的な製造技術です。
この技術では、金属の微細な粉末と樹脂(バインダー)を混ぜ合わせた材料を金型に射出し、成形後に加熱してバインダーを除去し、金属粉末を焼き固めることで製品を作ります。
MIMに切り替えることで、以下のようなメリットが生まれます。
- 高強度な金属部品の量産:ステンレスやチタンといった、切削が難しい材料でも、複雑な形状の部品を高い寸法精度で量産できます。
- トータルコストの削減:形状・材質・要求精度・生産数量によっては、切削加工よりも1個あたりのコストを抑えられる場合があります。
- 設計の自由度向上:複数の部品を一体化するなど、切削では難しかった複雑な三次元形状を実現できます。
樹脂部品の強度不足や耐久性に悩んでいる場合、MIMによる金属化は非常に有効な解決策となり得ます。
樹脂部品の代替・補完としてのMIMなら九州精密機器

現在お使いの樹脂部品の強度・耐久性・耐熱性に課題を感じていませんか。
あるいは、金属部品のコストダウンや軽量化を検討しているものの、切削加工では形状やコストの面で実現が難しいとお悩みではないでしょうか。
そうしたお悩みがあるなら、九州精密機器にお任せください。樹脂では実現が難しかった強度・精度を備えた複雑形状部品の量産化をサポートします。
対応材質はステンレス鋼や磁性材、耐熱合金まで幅広く、用途に応じた材質提案やVA/VE提案も可能です。複数部品の一体成形による部品点数削減、金型内製化による低コスト・短納期にも対応しています。
設計検討から量産まで一貫して対応できますので、樹脂部品の限界を感じている方や切削加工に代わる製造方法をお探しの方は、ぜひご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:樹脂切削加工の特徴を理解し、自社部品への加工方法選定に活かそう
樹脂切削は、金型不要で初期費用を抑えつつ、高精度な部品を1個からでも迅速に製作できる、非常に優れた加工方法です。
特に試作品や小ロット生産において、そのメリットは最大限に発揮されます。
一方で、量産時のコストや、金属に比べた強度の限界といった側面も理解しておく必要があります。
もし、お使いの樹脂部品の強度や耐久性に課題があったり、金属部品の量産コストにお悩みだったりする場合には、MIM(金属粉末射出成形)という新たな選択肢も有効です。
それぞれの加工方法の長所と短所を正しく理解し、自社の製品に最適なものづくりを実現させましょう。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する