
焼結(しょうけつ)とは、金属やセラミックスなどの粉末を、融点よりも低い温度で加熱して固める加工技術のことです。
粉をぎゅっと押し固めてから熱を加えることで、粉同士がくっつき合い、一つの塊になります。
焼結は、複雑な形の部品を大量に作ったり、溶かすことが難しい材料を加工したりするのに適しています。
本記事では、焼結の基本的な仕組みから焼成との違い、具体的な用途まで、初心者の方にも分かりやすく解説します。
焼結とは?
焼結とは、金属やセラミックスなどの粉末状の原料を使い、高い圧力をかけて形を作り、その後に融点以下の温度で加熱して、粉末の粒子同士を結合させて固める加工方法です。
この技術は、粉末冶金(ふんまつやきん)とも呼ばれ、材料を溶かすことなく製品を作れるのが大きな特徴です。
熱によって原子が活発に動き(拡散)、隣り合う粒子と結びつくことで、密度と強度が高まります。
この方法により、切削加工では難しい複雑な形状の部品や、複数の素材を混ぜ合わせた新しい特性を持つ材料を生み出すことが可能です。
焼結の特徴
焼結加工は、他の金属加工法にはない特徴を多く持っています。
最終製品に近い形(ニアネットシェイプ)で成形できるため、後工程での切削作業が少なく、材料の無駄を大幅に削減できます。
また、意図的に内部に空間(気孔)を残した多孔質な部品を作れるのも大きな利点です。
この特性は、潤滑油を含ませた自己潤滑性の軸受(含油軸受)や、液体・気体を通すフィルターなど、特別な機能を持つ製品に応用されています。
さらに、融点が高くて溶かすのが難しいタングステンのような材料や、性質の異なる複数の材料を組み合わせた複合材料の製造も可能です。
焼結に用いる粉末の種類
焼結加工では、製品に求められる特性に応じて多種多様な粉末材料が使われます。
以降では、代表的な粉末の種類とその特徴について解説します。
- セラミックス
- 鉄系金属
- 非鉄金属
- 金属間化合物
- 複合材料
- その他
セラミックス
セラミックスは、焼結に用いられる代表的な材料の一つです。
主な材料として、アルミナやジルコニア、炭化ケイ素などの無機化合物が挙げられます。
これらは、非常に高い硬度を持つほか、優れた耐熱性や耐摩耗性、化学的安定性を備えている点が特徴です。
金属では耐えられないような高温環境や、摩耗が激しい摺動部品、腐食性の高い環境下で使用される部品に最適です。
例えば、電子部品の基板や絶縁体、自動車エンジンの部品、あるいは人工関節のような医療用インプラントなど、その用途は多岐にわたります。
焼結によって、これらの硬くて加工が難しいセラミックス材料を、複雑な形状に成形することが可能になります。
鉄系金属
鉄を主成分とする鉄系金属粉末は、焼結加工において最も広く利用されている材料です。
その理由は、コストパフォーマンスの高さと、多様な特性を実現できる汎用性です。
純鉄の粉末だけでなく、炭素を加えて強度を高めた鋼(スチール)や、クロムやニッケルを添加して耐食性を向上させたステンレス鋼など、さまざまな種類の合金粉末が使用されます。
これらの材料から作られる焼結部品は、自動車のエンジンやトランスミッションの歯車、OA機器の精密ギア、家電製品のモーター部品など、身の回りの多くの製品に組み込まれています。
金型を用いて大量生産することで、コストを抑えながら安定した品質の機械部品を供給できるのが大きな強みです。
非鉄金属
鉄以外の金属を主成分とする非鉄金属も、焼結加工において重要な役割を担っています。
代表的なものに、銅、アルミニウム、チタン、そしてタングステンやモリブデンといった高融点金属が挙げられます。
銅系は導電性や自己潤滑性に優れるため、電気接点や含油軸受によく使われるものです。
チタンは、軽量でありながら高強度で耐食性も高いため、航空宇宙分野や医療分野での活用が期待されています。
特に、タングステンのように融点が3000℃を超えるような金属は、溶かして加工する鋳造が困難です。
焼結は融点以下で加工できるため、このような高融点金属の製品化を実現するうえで不可欠な技術となっています。
金属間化合物
金属間化合物とは、チタンとアルミニウム(TiAl)のように、二種類以上の金属元素が規則正しく配列してできた化合物のことです。
これは、単なる合金とは異なり、セラミックスに近い性質を示すことがあります。
軽量でありながら高温でも強度を維持できる特性を持つため、次世代の航空機エンジン部品や自動車の排気バルブなど、過酷な環境下で使われる材料として注目されています。
しかし、この材料は非常に硬くて脆いものが多く、通常の溶解や鍛造といった方法では加工が難しいという課題がありました。
焼結は、このような難加工性材料を粉末から直接成形できるため、金属間化合物の実用化を後押しする重要な技術として期待されています。
複合材料
複合材料は、性質の異なる二種類以上の材料を組み合わせて、単一の材料では得られない優れた特性を引き出したものです。
焼結加工は、この複合材料を作るのに非常に適した方法といえます。
代表的な例が、セラミックスの硬さと金属の粘り強さ(靭性)を兼ね備えた複合材料「サーメット」です。
炭化チタンなどのセラミックスとニッケルやコバルトなどの金属を組み合わせて焼結したもので、切削工具などに使われます。
また、炭化タングステンとコバルトを焼結して作られる超硬合金も、切削工具や金型の材料として広く使われる複合材料の代表格です。
このように、焼結を用いることで、本来は混ざり合わない材料同士を均一に分散させ、それぞれの長所を活かした新しい機能を持つ材料の設計が可能です。
その他
これまで紹介した材料の他にも、焼結加工ではさまざまな特殊材料が用いられます。
例えば、磁石の原料となるネオジムやフェライトなどの磁性材料粉末もその一つです。
これらの粉末を焼結することで、モーターなどに使用される高性能な永久磁石を製造できます。
また、金属粉末に固体潤滑剤のグラファイト(黒鉛)などを加えて焼結し、自己潤滑性を備えた摺動部品を作ることも可能です。
さらに、金属粉末だけでなく、ポリエチレンなどのプラスチック粉末を焼結する方法もあります。複雑な形状のフィルターや多孔質シートなどの製造に活用されています。
このように、焼結技術は金属やセラミックス、プラスチックなど、さまざまな材料に応用され、幅広い分野で利用されています。
焼結と焼成の違い
焼結と焼成は、どちらも材料を加熱して固める工程であることから混同されやすいものの、目的やプロセスには明確な違いがあります。
焼結の主な目的は、粉末状の材料を加熱して粒子同士を結合させ、密度や強度を高めることです。こうして作られた、緻密で強度の高い固体を「焼結体」と呼びます。
これは主に金属や一部のセラミックスで用いられ、原子の拡散という現象が主役となります。
一方、焼成は主に陶磁器などのセラミックスで使われる言葉で、その目的は粘土などの原料に熱を加えて化学変化や結晶構造の変化を起こし、安定した丈夫な状態にすることです。
焼結が「くっつける」ことに主眼を置くのに対し、焼成は「質を変化させる」ことに重点があると理解すると分かりやすいでしょう。
工業分野では、この二つは異なるプロセスとして区別されています。
焼結の工程
焼結加工は、単に粉末を加熱するだけでなく、大きく分けて4つの段階で構成されています。
各工程が最終的な製品の品質を左右する重要な役割を担っています。
- 混合工程
- 成形工程
- 焼結工程
- 仕上げ工程
まず、混合工程では、主原料となる金属やセラミックスの粉末に潤滑剤を加え、均一になるまで混ぜ合わせます。潤滑剤は、次の成形工程で粉末を金型からスムーズに抜くために添加するものです。
続いて、成形工程では、混合した粉末を金型に入れ、プレス機で高い圧力をかけて押し固めます。この段階で、製品のおおよその形状や大きさが決まり、成形後の塊は「圧粉体(あっぷんたい)」または「グリーン体」と呼ばれます。
焼結工程では、脱脂を終えた圧粉体を、材料の融点より低い温度に設定した焼結炉で加熱します。加熱によって原子の拡散が進むと、粉末粒子同士が結合して一体化します。これにより、製品の密度や機械的強度が大きく向上します。
焼結が終わった製品は、必要に応じて寸法精度を高めるためのサイジング(再加圧)や、切削加工、熱処理、めっきなどの後処理が施されて完成です。
これらの工程を適切に管理することが、高品質な焼結部品を製造する鍵となります。
焼結加工のメリット
焼結加工には、材料の有効活用から複雑な形状の実現まで、他の加工法にはない利点があります。
以降では、焼結加工が選ばれる理由を4つの観点から解説します。
- 材料ロスが少なく環境負荷を抑えられる
- 複雑形状・一体成形に対応できる
- 小ロットから大量生産まで対応できる
- 鋳造では難しい高融点材料も加工できる
材料ロスが少なく環境負荷を抑えられる
焼結加工の大きなメリットは、材料の歩留まりが非常に高いことです。
歩留まりとは、投入した原料に対して、実際に製品として完成したものの割合を指します。
金属の塊から削り出して形を作る切削加工では、多くの切り屑が発生します。特に、航空機部品など複雑で高価な材料の加工では、材料の半分以上が切り屑となって無駄になるケースもあります。
それに対して焼結は、必要な量の粉末だけを使って最終製品に近い形(ニアネットシェイプ)を作るため、材料のロスを最小限に抑えられます。
これは、材料費の削減に直結するだけでなく、廃棄物を減らし、加工に必要なエネルギーも少なく済むため、環境負荷の低減にも貢献するサステナブルな製造方法といえます。
複雑形状・一体成形に対応できる
焼結加工は、金型を用いることで複雑な形状の部品を効率的に製造できます。
例えば、歯車やカムのような、切削加工では手間のかかる形状も、金型に粉末を詰めてプレスするだけで成形が可能です。
これにより、製造時間の大幅な短縮とコストダウンが実現します。
また、従来は複数の部品を削り出して溶接やボルトで組み立てていたものを、焼結によって一体部品として製造できるケースもあります。
部品点数が減ることで、組み立て工程の削減はもちろん、製品自体の軽量化や信頼性の向上にもつながります。
設計の自由度を高め、製品の付加価値を向上させられる点も焼結の魅力です。
小ロットから大量生産まで対応できる
焼結加工は金型を用いるため、同じ形状の部品を繰り返し製造する大量生産に適しています。
一度金型を作ってしまえば、あとは自動で成形から焼結まで行えるため、一個あたりの生産コストを大幅に下げることが可能です。
自動車部品や家電製品のように、数万、数十万個単位で必要とされる部品の製造で、そのコストメリットが最大限に発揮されます。
一方で、近年では金型技術や設備の進化により、比較的小さなロット(中ロット)の生産にも柔軟に対応できるようになってきました。
製品のライフサイクルが短くなる中で、生産量の変動に対応しやすい点も、焼結加工が多くの産業で採用される理由の一つです。
鋳造では難しい高融点材料も加工できる
焼結加工は、材料を溶かす必要がないという点が、他の加工法と一線を画す特徴です。
金属を溶かして型に流し込む鋳造では、タングステン(融点約3422℃)やモリブデン(融点約2623℃)といった、極めて融点が高い材料を加工するのは困難です。これらを溶かすためには莫大なエネルギーが必要なだけでなく、適切な溶解炉や鋳型も限られます。
しかし、焼結は材料が溶ける温度よりも低い温度で加熱するため、このような高融点金属でも比較的容易に製品化することが可能です。
この特性により、電球フィラメントの原料となるタングステンの粉末冶金(焼結)や、高温環境で使われるロケットの部品など、特殊な材料が求められる分野で焼結技術は不可欠な存在となっています。
焼結加工のデメリット
多くのメリットを持つ焼結加工ですが、万能というわけではありません。
製品に求める性能や形状によっては、焼結が不向きな場合もあります。
以降では、焼結加工を検討するうえで知っておくべきデメリットを解説します。
- 加熱による寸法収縮が生じやすい
- 強度や密度が溶製材に劣る場合がある
- 形状によっては後加工が必要になる
加熱による寸法収縮が生じやすい
焼結加工では、加熱によって粉末の粒子同士が結合する際に、全体の体積が縮む「寸法収縮」という現象が起こります。
この収縮率は、材料の種類や粉末の粒度、成形時の圧力、焼結の温度や時間など、多くの要因によって変動します。そのため、最終的な製品の寸法を厳密にコントロールすることが難しく、高い精度を出すのは容易ではありません。
特に、精度が求められるような精密部品の場合、焼結したままの状態で要求仕様を満たすのは困難なことが多い傾向です。
この課題を克服するため、焼結後にサイジング(寸法矯正)や切削加工といった後工程を追加することがありますが、それはコストアップの要因にもなります。
強度や密度が溶製材に劣る場合がある
焼結部品は、粉末を焼き固めて作られるため、内部に微小な空隙(気孔)が残りやすいという特性があります。
この気孔の存在は、材料の密度を低下させ、機械的強度、特に衝撃に対する粘り強さ(靭性)や、繰り返し荷重に対する疲労強度に影響を与えます。
金属を一度溶かして固めた鋳造品や、叩いて鍛えた鍛造品と比較すると、同じ材質でも焼結品の強度は一般的に低くなる傾向にあります。
もちろん、焼結条件を最適化したり、焼結後に熱間等方圧加圧(HIP)処理を施したりすることで密度を高め、強度を向上させることは可能です。
しかし、極めて高い負荷がかかる部品には不向きな場合があることを理解しておく必要があります。
形状によっては後加工が必要になる
焼結加工は複雑形状に対応できると述べましたが、万能ではありません。
一般的な圧粉成形法では、粉末を金型の上下からプレスするため、金型から抜ける方向(プレス方向)に対して垂直な穴や、凹凸(アンダーカット)のある形状を作ることは困難です。
このような形状が必要な場合は、焼結後にドリルで穴を開けたり、切削加工で溝を掘ったりする追加工が必要になります。後加工が増えれば、それだけコストと時間も増加します。
そのため、焼結で部品を設計する際には、金型で成形しやすい形状を意識することが、コストを抑える上で重要なポイントです。
より複雑な形状を一体で作りたい場合は、後述するMIM(金属粉末射出成形)などの他の工法を検討する必要があります。
焼結と他の金属加工法との違い
金属部品を製造する方法は焼結だけではありません。
以降では、代表的な金属加工法である「鋳造」「鍛造」「切削加工」、そして焼結の発展形ともいえる「MIM」との違いを比較解説します。
- 鋳造との違い
- 鍛造との違い
- 切削加工との違い
- MIMとの違い
鋳造との違い
鋳造(ちゅうぞう)は、金属を高温で溶かし、液体状になったものを砂や金属で作った型に流し込み、冷やし固めて製品を作る方法です。
焼結が固体の粉末を扱うのに対し、鋳造は液体の金属を扱う点が根本的な違いです。
鋳造は、エンジンのシリンダーブロックのような大型で複雑な形状の部品を作るのが得意で、比較的安価に製造できます。
一方、焼結は高融点の材料を加工できたり、複数の材料を混ぜ合わせたりすることが可能です。
精度面では、焼結の方が一般的に優れていますが、強度面では内部に欠陥がなければ鋳造品の方が高い強度を持つことが多い傾向にあります。
大型部品なら鋳造、小型で複雑な部品の量産なら焼結、という大まかな使い分けが考えられます。
鍛造との違い
鍛造(たんぞう)は、金属の塊をハンマーやプレス機で叩いたり、圧力をかけたりして、目的の形に成形していく方法です。代表的なものに、日本刀づくりが挙げられます。
鍛造の特徴は、金属の内部組織が緻密になり、非常に高い強度と靭性が得られることです。そのため、自動車のクランクシャフトや航空機の脚部など、高い信頼性が求められる重要部品に用いられます。
しかし、複雑な形状を作るのは難しく、製造コストも高くなりがちです。
一方で、焼結は鍛造ほどの強度は得られませんが、歯車のような複雑な形状の部品を安価に大量生産することを得意としています。
強度最優先なら鍛造、形状の複雑さとコストのバランスを重視するなら焼結、という選択になります。
切削加工との違い
切削加工は、ドリルやエンドミルといった刃物(工具)を使って、金属の塊から不要な部分を削り取って形を作り出す方法です。
焼結が材料を足し算(粉末を固める)していくイメージなのに対し、切削は引き算の加工法といえます。
切削加工のメリットは、非常に高い寸法精度と滑らかな表面仕上げが可能な点です。試作品などの一点ものや、小ロットの生産にも柔軟に対応できます。
しかし、製品の形になるまでに多くの材料を切り屑として廃棄するため、材料ロスが大きいというデメリットがあります。
また、複雑な形状を削り出すには長い時間がかかり、コストも高くなります。
ニアネットシェイプで材料ロスが少なく、量産性に優れる焼結とは対照的な特徴を持っています。
MIMとの違い
MIMは、焼結技術を応用した加工法です。
MIMでは、細かい金属粉末を樹脂(バインダー)と混ぜ合わせ、ペレット状にしたものを、プラスチックの射出成形と同じように金型に射出して形を作ります。その後、脱脂と焼結の工程を経て完成です。
圧粉成形による焼結が2.5次元的な形状を得意とするのに対し、MIMは液体のように金型に材料を流し込むため、三次元の非常に複雑な形状や薄肉形状を一体で成形できます。
また、一般的な圧粉焼結品と比べて高密度(相対密度95%以上)で、高い強度と精度を実現できるのも特徴です。
ただし、工程が複雑になるためコストは高くなります。焼結では作れない、より複雑で高精度な小型部品を量産したい場合にMIMが選択肢となります。
焼結加工の用途・活用事例
焼結加工は、その特徴を活かしてさまざまな産業分野で活躍しています。
コストパフォーマンスと量産性に優れることから、特に自動車産業や機械産業では欠かせない技術です。
例えば、自動車にはエンジンやトランスミッション、サスペンションなどに数多くの焼結部品が使われています。
具体的には、タイミングベルトを動かすためのプーリーやスプロケット、オイルポンプのギア、バルブを動かすための部品などです。
また、OA機器や家電製品の中にも、モーターやプリンターの精密な歯車として焼結部品が組み込まれています。
さらに、粉末の配合をコントロールできる特性を活かして、ドリルやエンドミルの刃先に使われる超硬合金や、モーターのコアとなる磁性材料、ブレーキパッドなどの摩擦材も作られています。
意図的に隙間を作った多孔質体は、油を含ませて潤滑剤が不要な「含油軸受」や、液体・気体をろ過するフィルターとして独自の地位を築いています。
焼結加工に適した製品の特徴
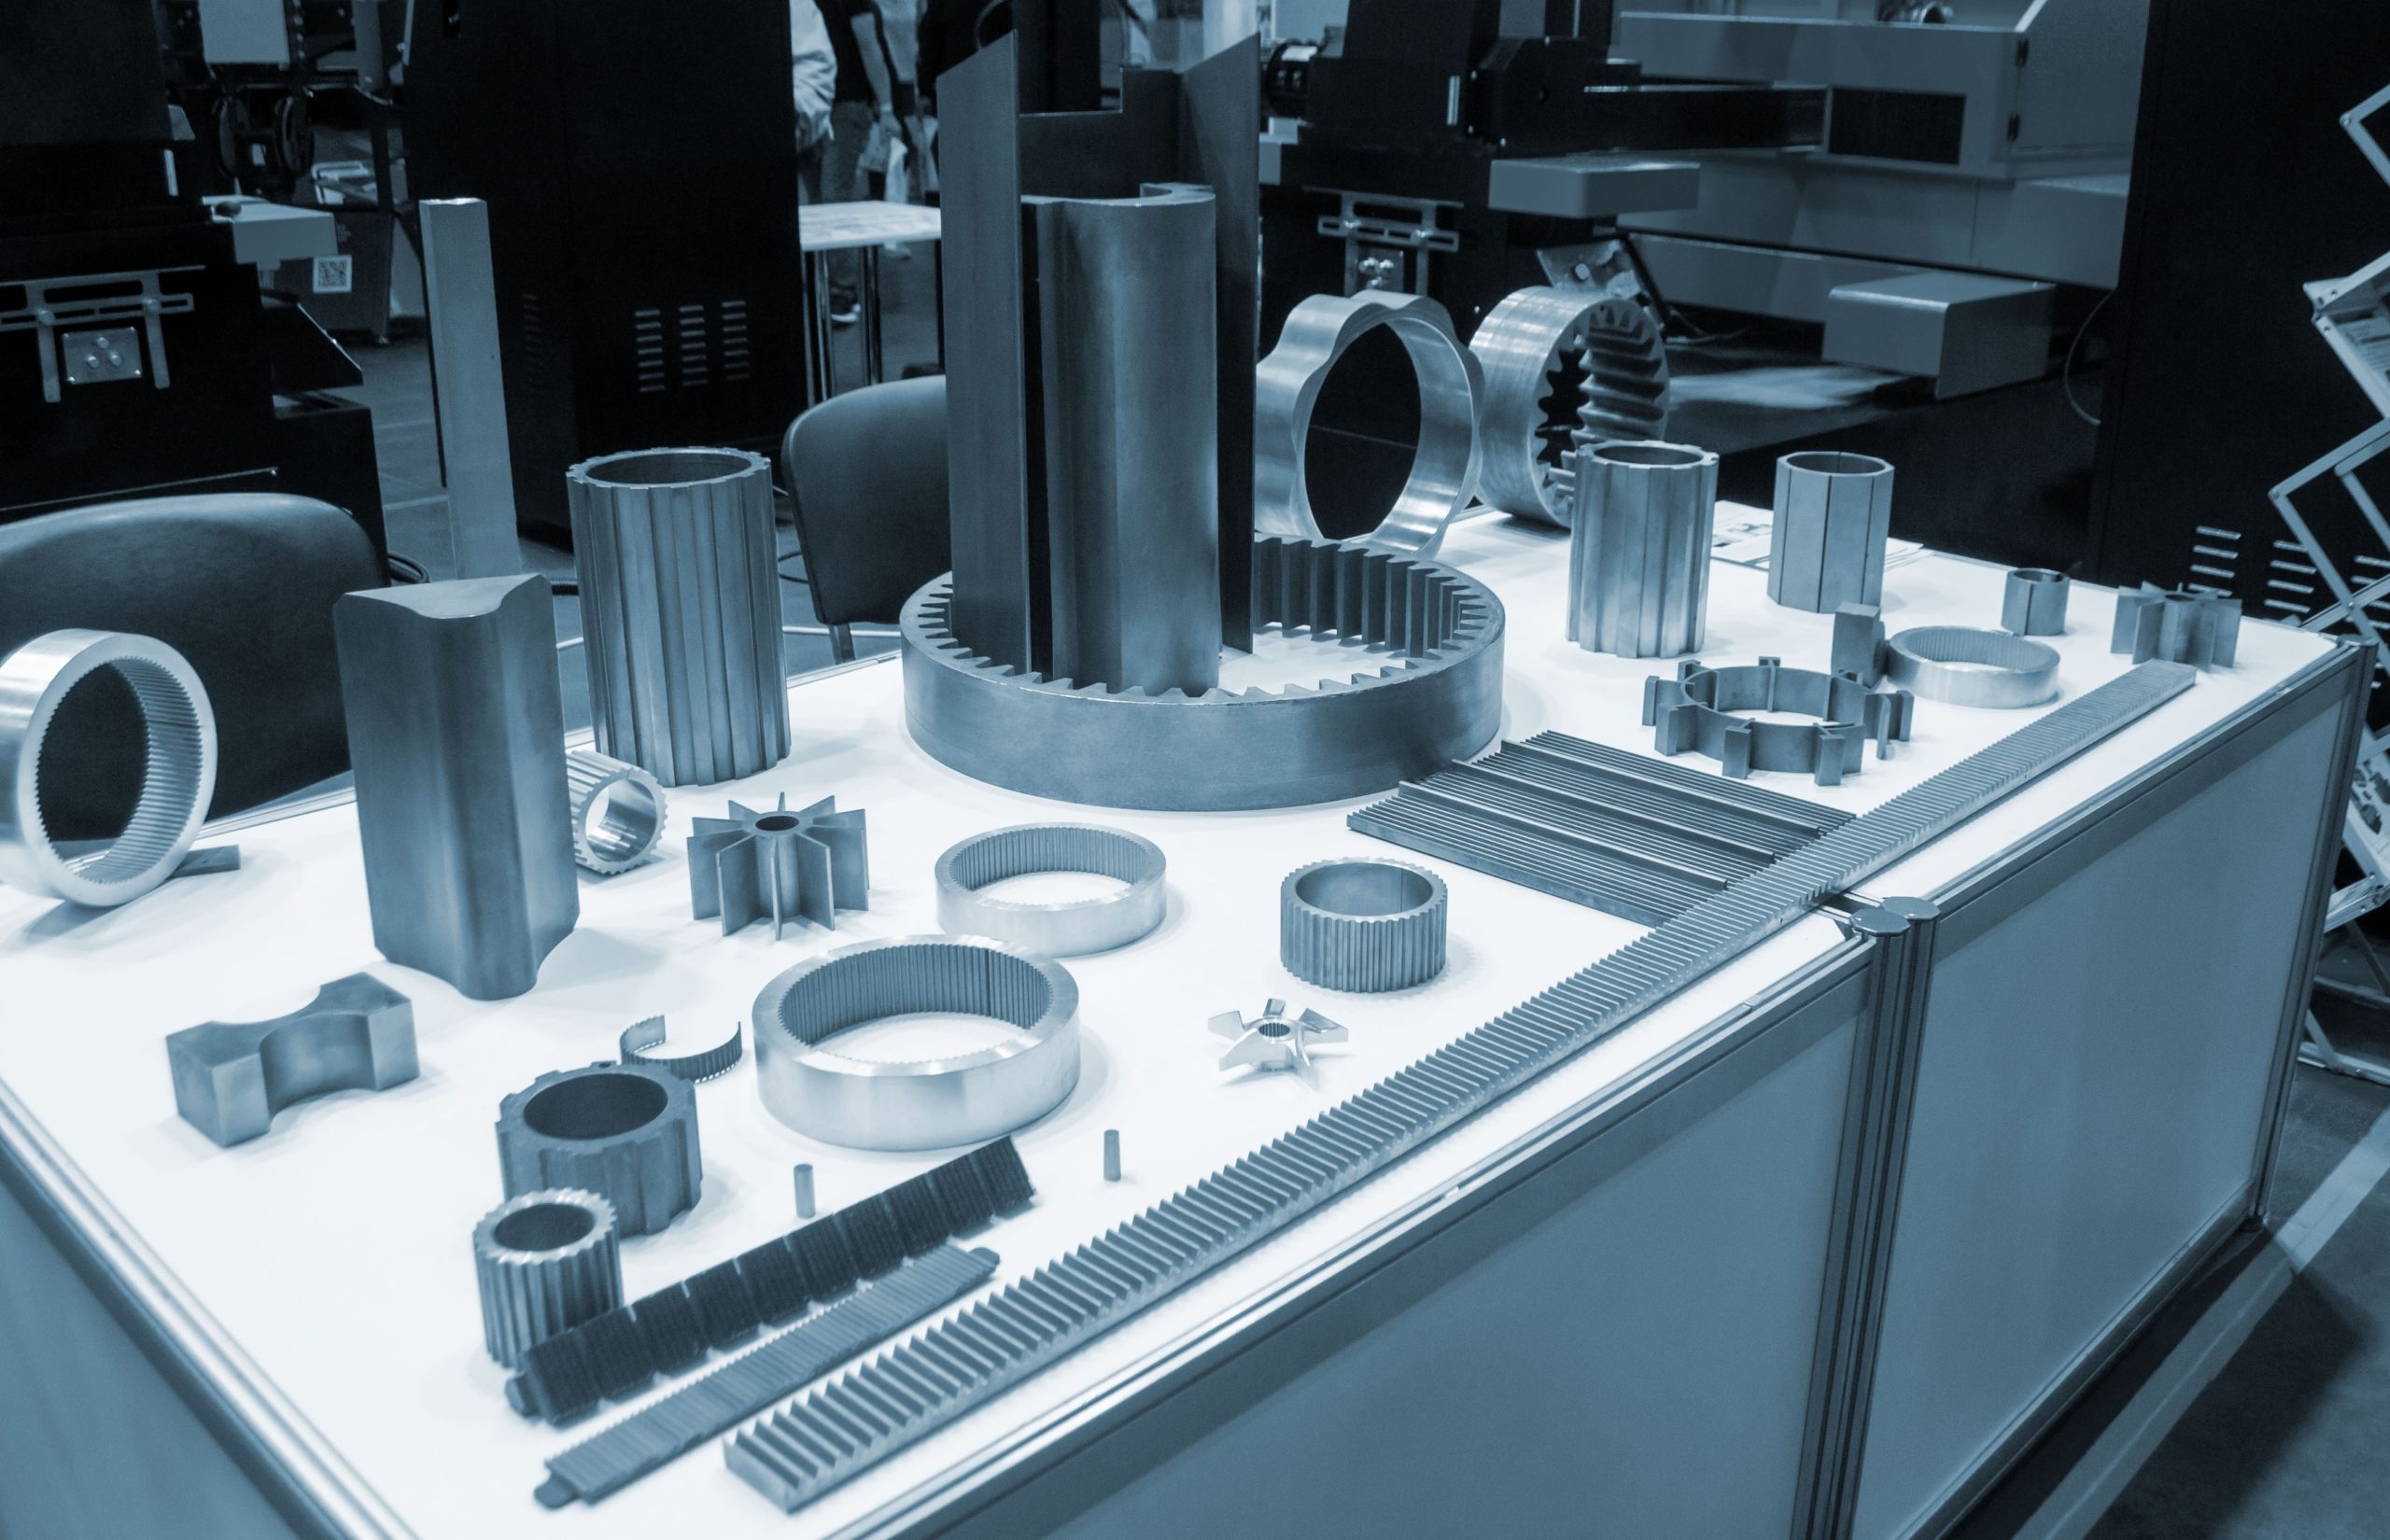
焼結加工のメリットを最大限に活かすためには、どのような製品がこの加工法に向いているのかの理解が必要です。
以降では、焼結加工の採用を検討すべき製品の特徴を3つの観点から解説します。
- 中程度の複雑形状・中小型部品
- 中〜大ロットで量産したい部品
- 高融点材料や難削材を使いたい製品
中程度の複雑形状・中小型部品
焼結加工は、歯車やカム、レバーのように、ある程度複雑な形状を持ち、かつ比較的小型の部品の製造に非常に適しています。
これらの形状を切削加工で作ろうとすると、多くの時間と手間がかかり、コストが高くなってしまいます。その点、焼結であれば、金型を使って一度に成形できるため、効率的に生産することが可能です。
ただし、あまりに大きすぎる部品は、成形に必要なプレス機の能力や金型のコストが膨大になるため、焼結には向きません。
手のひらに乗るサイズから、それよりも少し小さいくらいの、中小型部品が焼結加工の最も得意とする領域といえるでしょう。
量産効果と形状の自由度のバランスが、焼結を選ぶうえでの一つの目安となります。
中〜大ロットで量産したい部品
焼結加工は、金型を製作するための初期投資が必要です。そのため、試作品や数個程度の小ロット生産では、金型費用が製品単価に大きく上乗せされてしまい、コスト的に割高になります。
しかし、一度金型が完成すれば、あとは自動で次々と成形できるため、生産数が増えれば増えるほど一個あたりのコストは下がっていきます。
したがって、数千個から数万個、あるいはそれ以上といった中ロットから大ロットでの生産が計画されている部品には、焼結加工が非常に有効な選択肢です。
特に、自動車産業や家電産業のように、継続的に同じ部品を大量に必要とする分野では、焼結によるコストダウン効果は絶大です。
高融点材料や難削材を使いたい製品
焼結加工は、材料を溶かさずに固められるため、他の加工法では扱いにくい材料の製品化を可能にします。
その代表例が、タングステンやモリブデンといった融点が非常に高い金属です。
これらの材料は、高温下での強度や耐熱性が求められる特殊な用途で必要とされますが、鋳造で加工するのは困難です。
また、セラミックスやサーメット(超硬合金)のように、非常に硬くて切削加工が難しい「難削材」も、焼結であればニアネットシェイプで成形できるため、後工程の加工を大幅に削減できます。
このように、材料の特性上、従来の加工法では対応が難しかった製品を実現できるのも、焼結加工の大きな強みです。
焼結加工が向いていない製品と代替手段
焼結加工は多くの利点を持つ一方で、全ての製品にとって最適な方法というわけではありません。
製品に求められる要件によっては、他の加工法を選んだ方が良い結果を得られる場合があります。
以降では、焼結が不向きなケースと代替手段について解説します。
- 高い寸法精度が求められる製品
- 小ロット・試作段階の製品
高い寸法精度が求められる製品
焼結加工は、焼結時に寸法収縮が起こるため、ミクロン単位のような非常に高い寸法精度を出すのは本質的に苦手です。
このようなケースでは、代替手段として切削加工が考えられます。
切削加工は、コンピュータ制御された工作機械(CNC旋盤やマシニングセンタ)を用いることで、極めて高い精度での加工が可能です。
あるいは、焼結でニアネットシェイプの素材を作り、精度が必要な部分だけを切削で仕上げる、というハイブリッドなアプローチも有効です。
どの程度の精度が必要なのかを明確にし、コストと精度のバランスを考えて加工法を選択することが重要です。
小ロット・試作段階の製品
焼結加工は、金型が必要なため、一個や数個といった極小ロットの生産にはコスト的に見合いません。
金型の製作には、数十万円から数百万円の費用がかかるため、試作品や開発段階の部品には不向きです。このような場合は、金型を必要としない加工法が適しています。
代表的な代替手段は、切削加工です。3Dデータさえあれば、金属のブロックから直接削り出して形を作れるため、一個からでも迅速に対応できます。
また、近年では金属3Dプリンターの技術も進化しており、複雑な形状の試作品を短期間で製作する手段として注目されています。
製品が量産フェーズに移行する際に、あらためて焼結への工法転換を検討するのが一般的な流れです。
より高精度・複雑な形状ならMIMという選択肢も
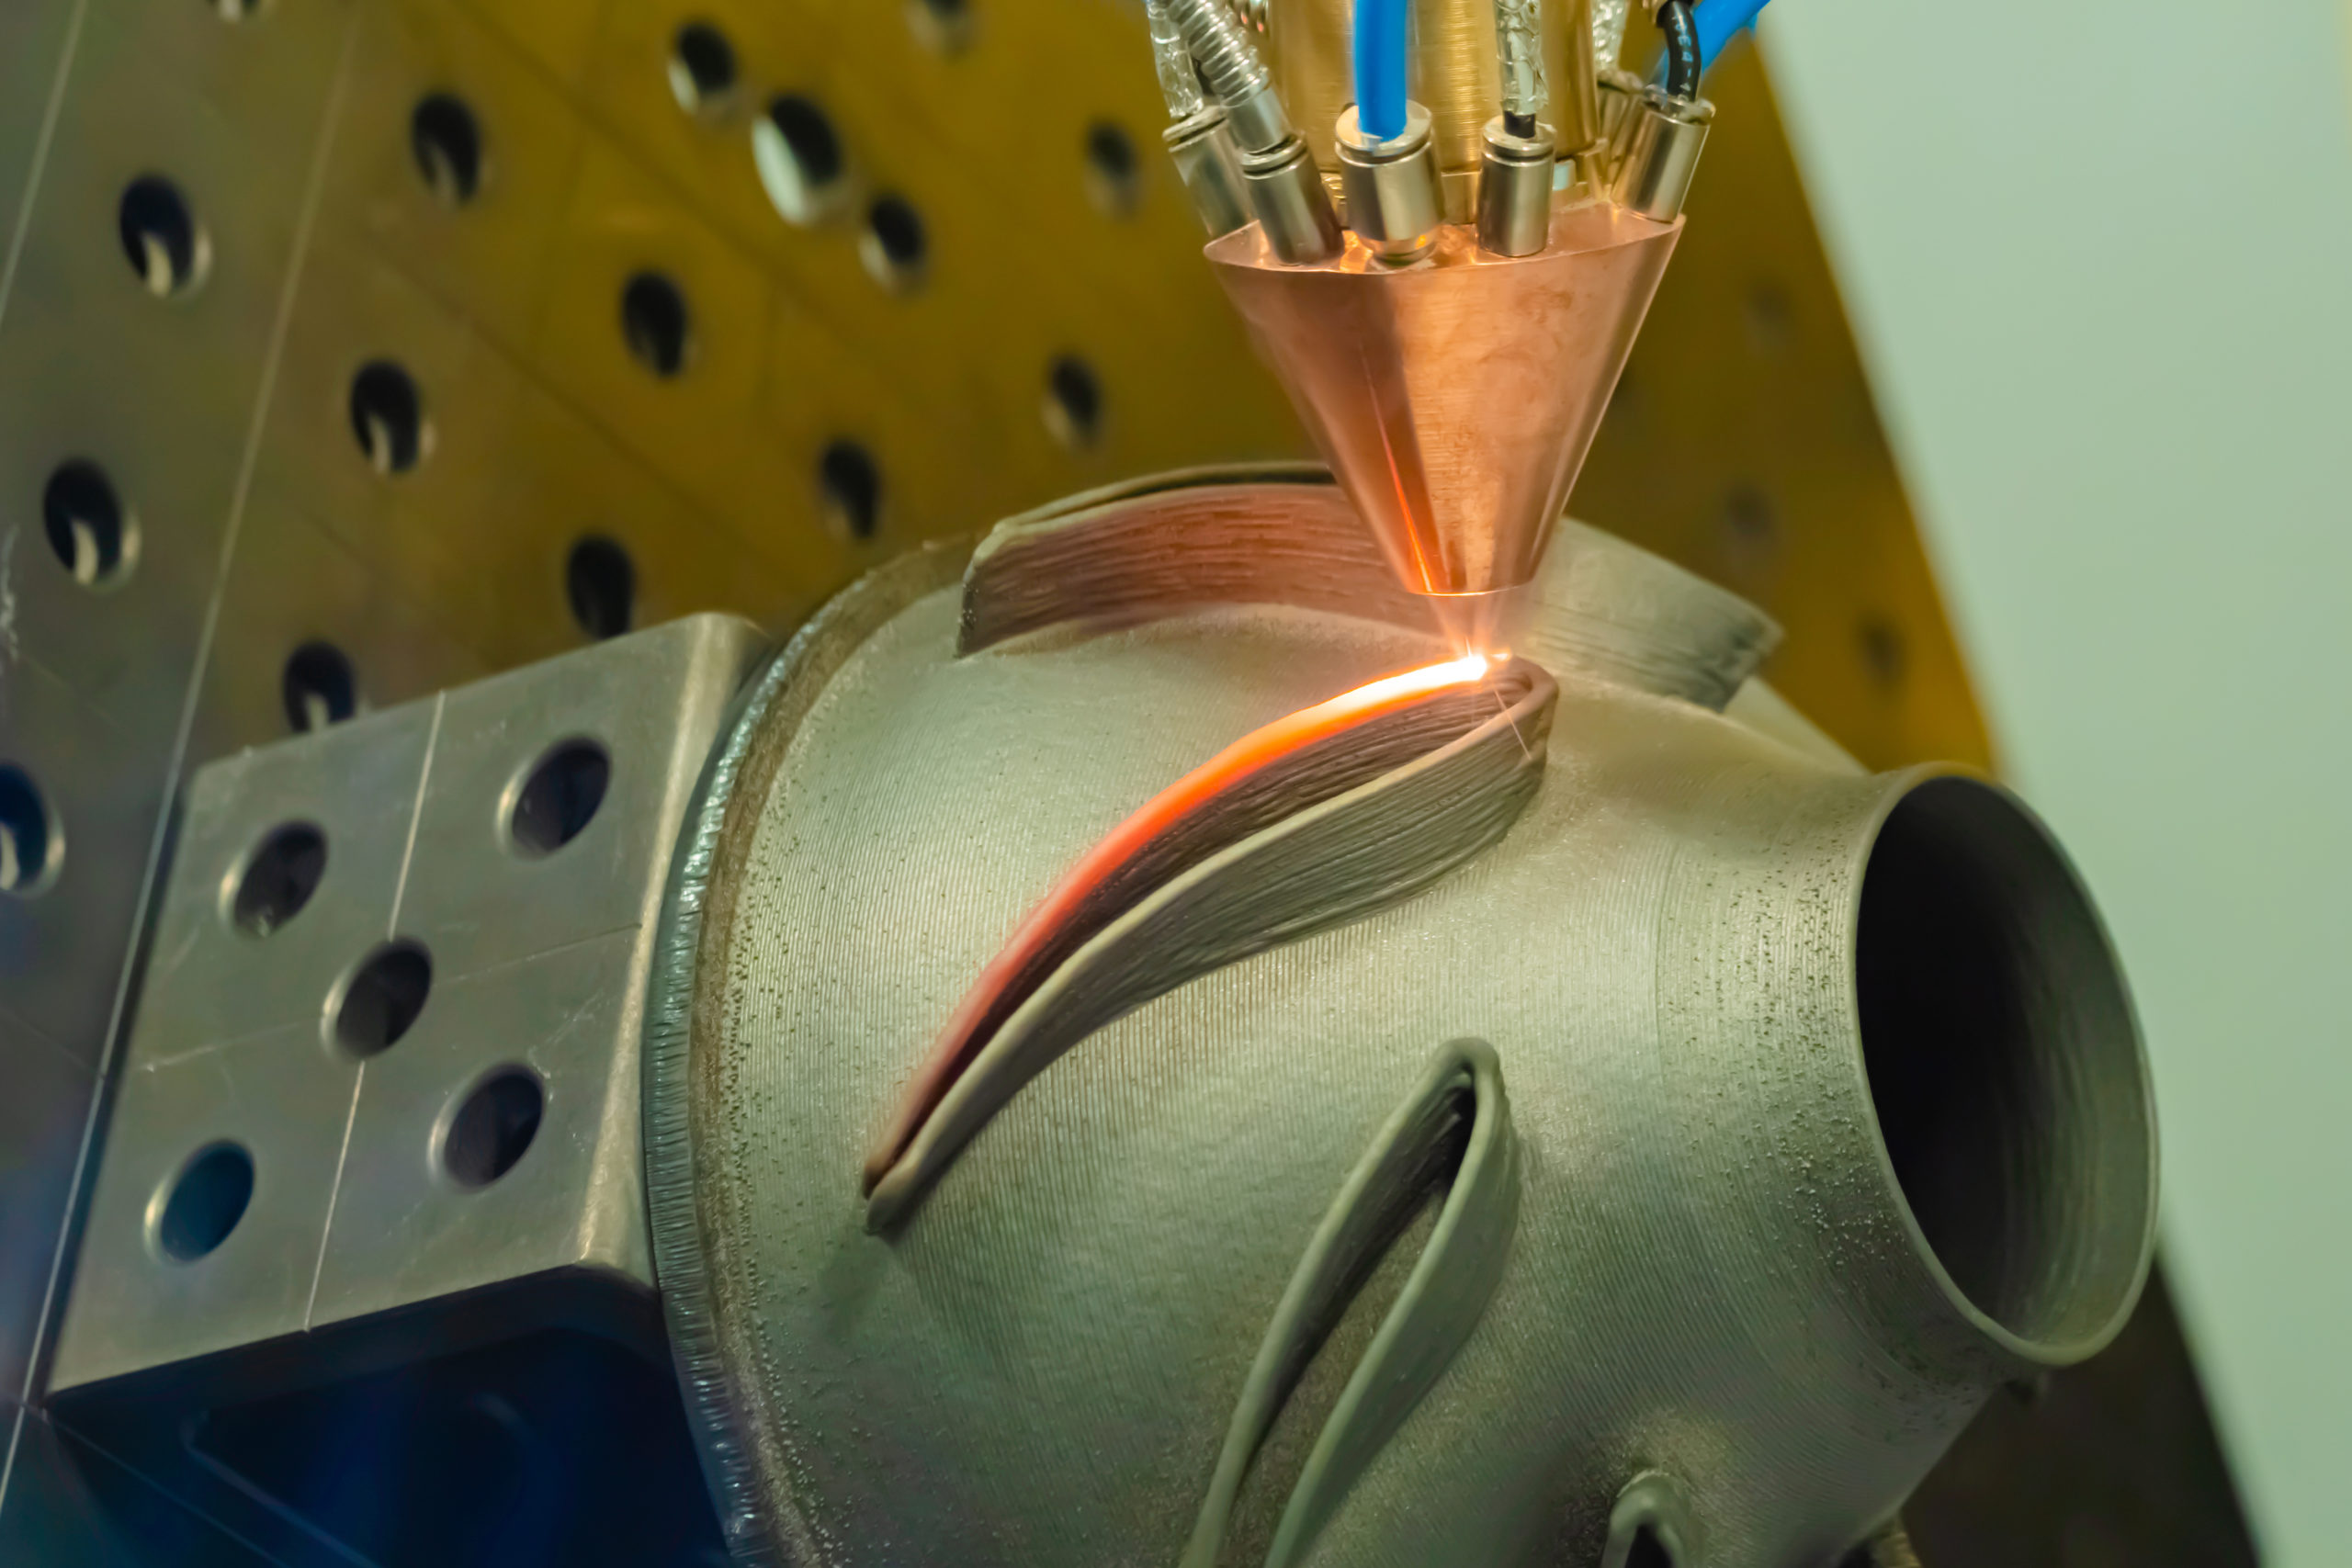
焼結加工はコストと量産のバランスに優れた技術ですが、形状の自由度や精度には課題があります。
その課題を超えるための強力な選択肢が、同じく粉末冶金の一種であるMIM(金属粉末射出成形)です。
以降では、焼結の持つ課題と、MIMがそれをどう解決するのかを解説します。
- 焼結加工で対応できる複雑形状と課題
- MIMへの切り替えで解決できること
焼結加工で対応できる複雑形状と課題
一般的な焼結(圧粉成形)は、金型のパンチ(上型)とダイ(下型)で粉末を上下方向に圧縮して形を作ります。
このプロセスのため、形状にはいくつかの制約が生まれます。
最も大きな制約は、プレス方向に対して垂直な横穴や、側面の凹凸(アンダーカット)といった形状を一体で成形できないことです。
そのため、焼結部品は、基本的には金型が上下に抜ける「2.5次元」的な形状が中心となります。
側面に複雑な形状が必要な場合は、焼結後に機械加工を追加する必要があり、コストアップやリードタイムの長期化につながります。
MIMへの切り替えで解決できること
MIM(金属粉末射出成形)は、焼結が持つ形状の課題を解決できる技術です。MIMでは、金属粉末と樹脂を混ぜた材料を、熱で溶かして金型に射出します。
これはプラスチック製品を作る射出成形とほぼ同じ原理です。
液体状の材料を金型に流し込むため、上下方向の制約がなく、アンダーカットや横穴、薄肉形状、内側のねじ構造といった、三次元の非常に複雑な形状を一体で成形することが可能です。
これにより、従来は複数の部品を組み合わせていたものを一体化したり、切削加工でしか作れなかった複雑な部品を量産したりできます。
焼結では対応できないけれど、量産によるコストダウンも実現したい、というニーズに対して、MIMはぴったりの解決策を示してくれます。
高精度・複雑な金属部品の量産ならMIMの九州精密機器

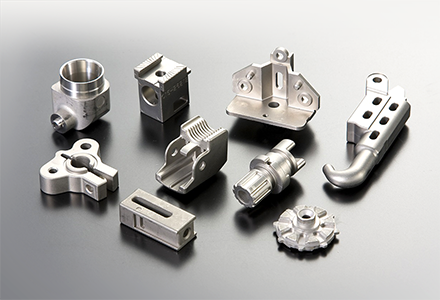
焼結加工では対応が難しい高精度・複雑形状の部品量産をお考えなら、MIM(金属粉末射出成形)専門メーカーへの相談がおすすめです。
九州精密機器は、三井金属グループの一員として長年MIM技術を追求してきたMIMメーカーです。ステンレスや鉄・銅など幅広い材質に対応し、医療分野や自動車分野をはじめとする高精度・高強度な部品づくりで実績を重ねてきました。
試作段階からの技術相談にも応じており、MIM化によるコストダウンや品質向上の可能性について具体的なアドバイスをいたします。
複雑な金属部品の量産でお悩みなら、ぜひご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:焼結加工の理解を深めて最適な発注先を選ぼう
焼結は、粉末を焼き固めることで、複雑な形状の部品を低コストで大量生産できる優れた技術です。
しかし、強度や精度の面では限界もあり、作りたい製品の特性に合わせて最適な加工法を選択することが何よりも重要です。
焼結の特性を理解したうえで、さらに高精度・複雑形状な部品の量産が必要な場合は、MIMという選択肢を検討ください。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する