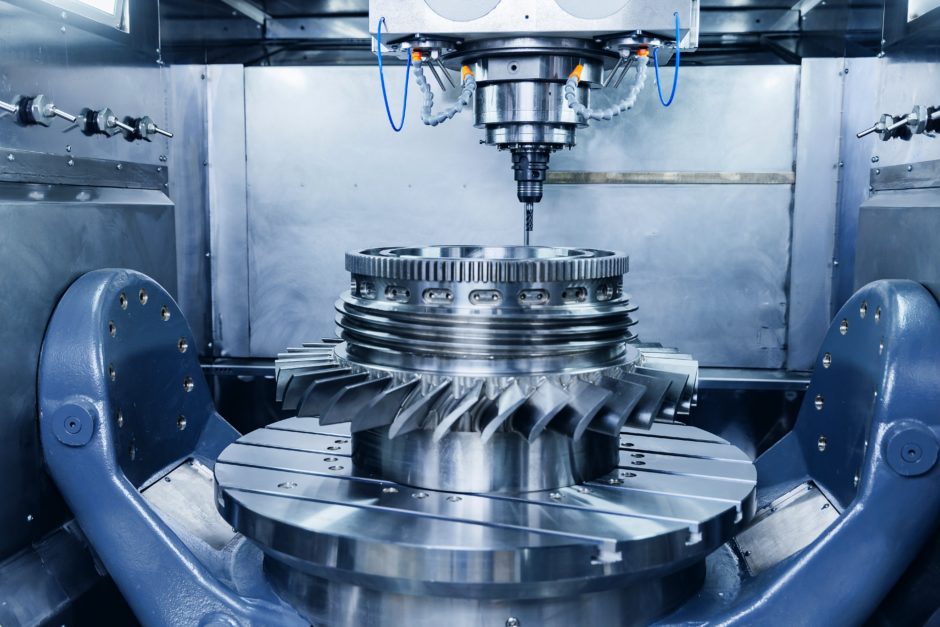

切削加工とは、金属や樹脂などの素材をドリルやバイトといった工具で削り取り、目的の形状に仕上げていく、ものづくりの根幹を支える加工技術です。
スマートフォンや自動車、医療機器など、身の回りにある製品の多くは、この切削加工によって作られた精密な部品によって成り立っています。
本記事では、切削加工の基本的な仕組みをはじめ、メリット・デメリット、そして鋳造や鍛造といった他の加工方法との違いまで、はじめての方にも分かりやすく解説していきます。
加工方法の選定でお悩みの方や、切削加工の知識を深めたい方は、ぜひ最後までご覧ください。
切削加工とは?
切削加工とは、金属やプラスチックなどの材料を、ドリルやバイトといった切削工具で削り、目的の形状に仕上げる加工方法です。
素材の塊から不要な部分を削り取る「除去加工」の一種で、旋盤加工やフライス加工、マシニングセンタ加工など、使用する工具や加工方法によってさまざまな種類があります。
切削加工は、高い寸法精度を実現しやすい点が特徴です。そのため、試作品の製作から精密部品の加工まで幅広い用途で活用されており、金属加工を代表する加工方法のひとつといえます。
切削加工の基本
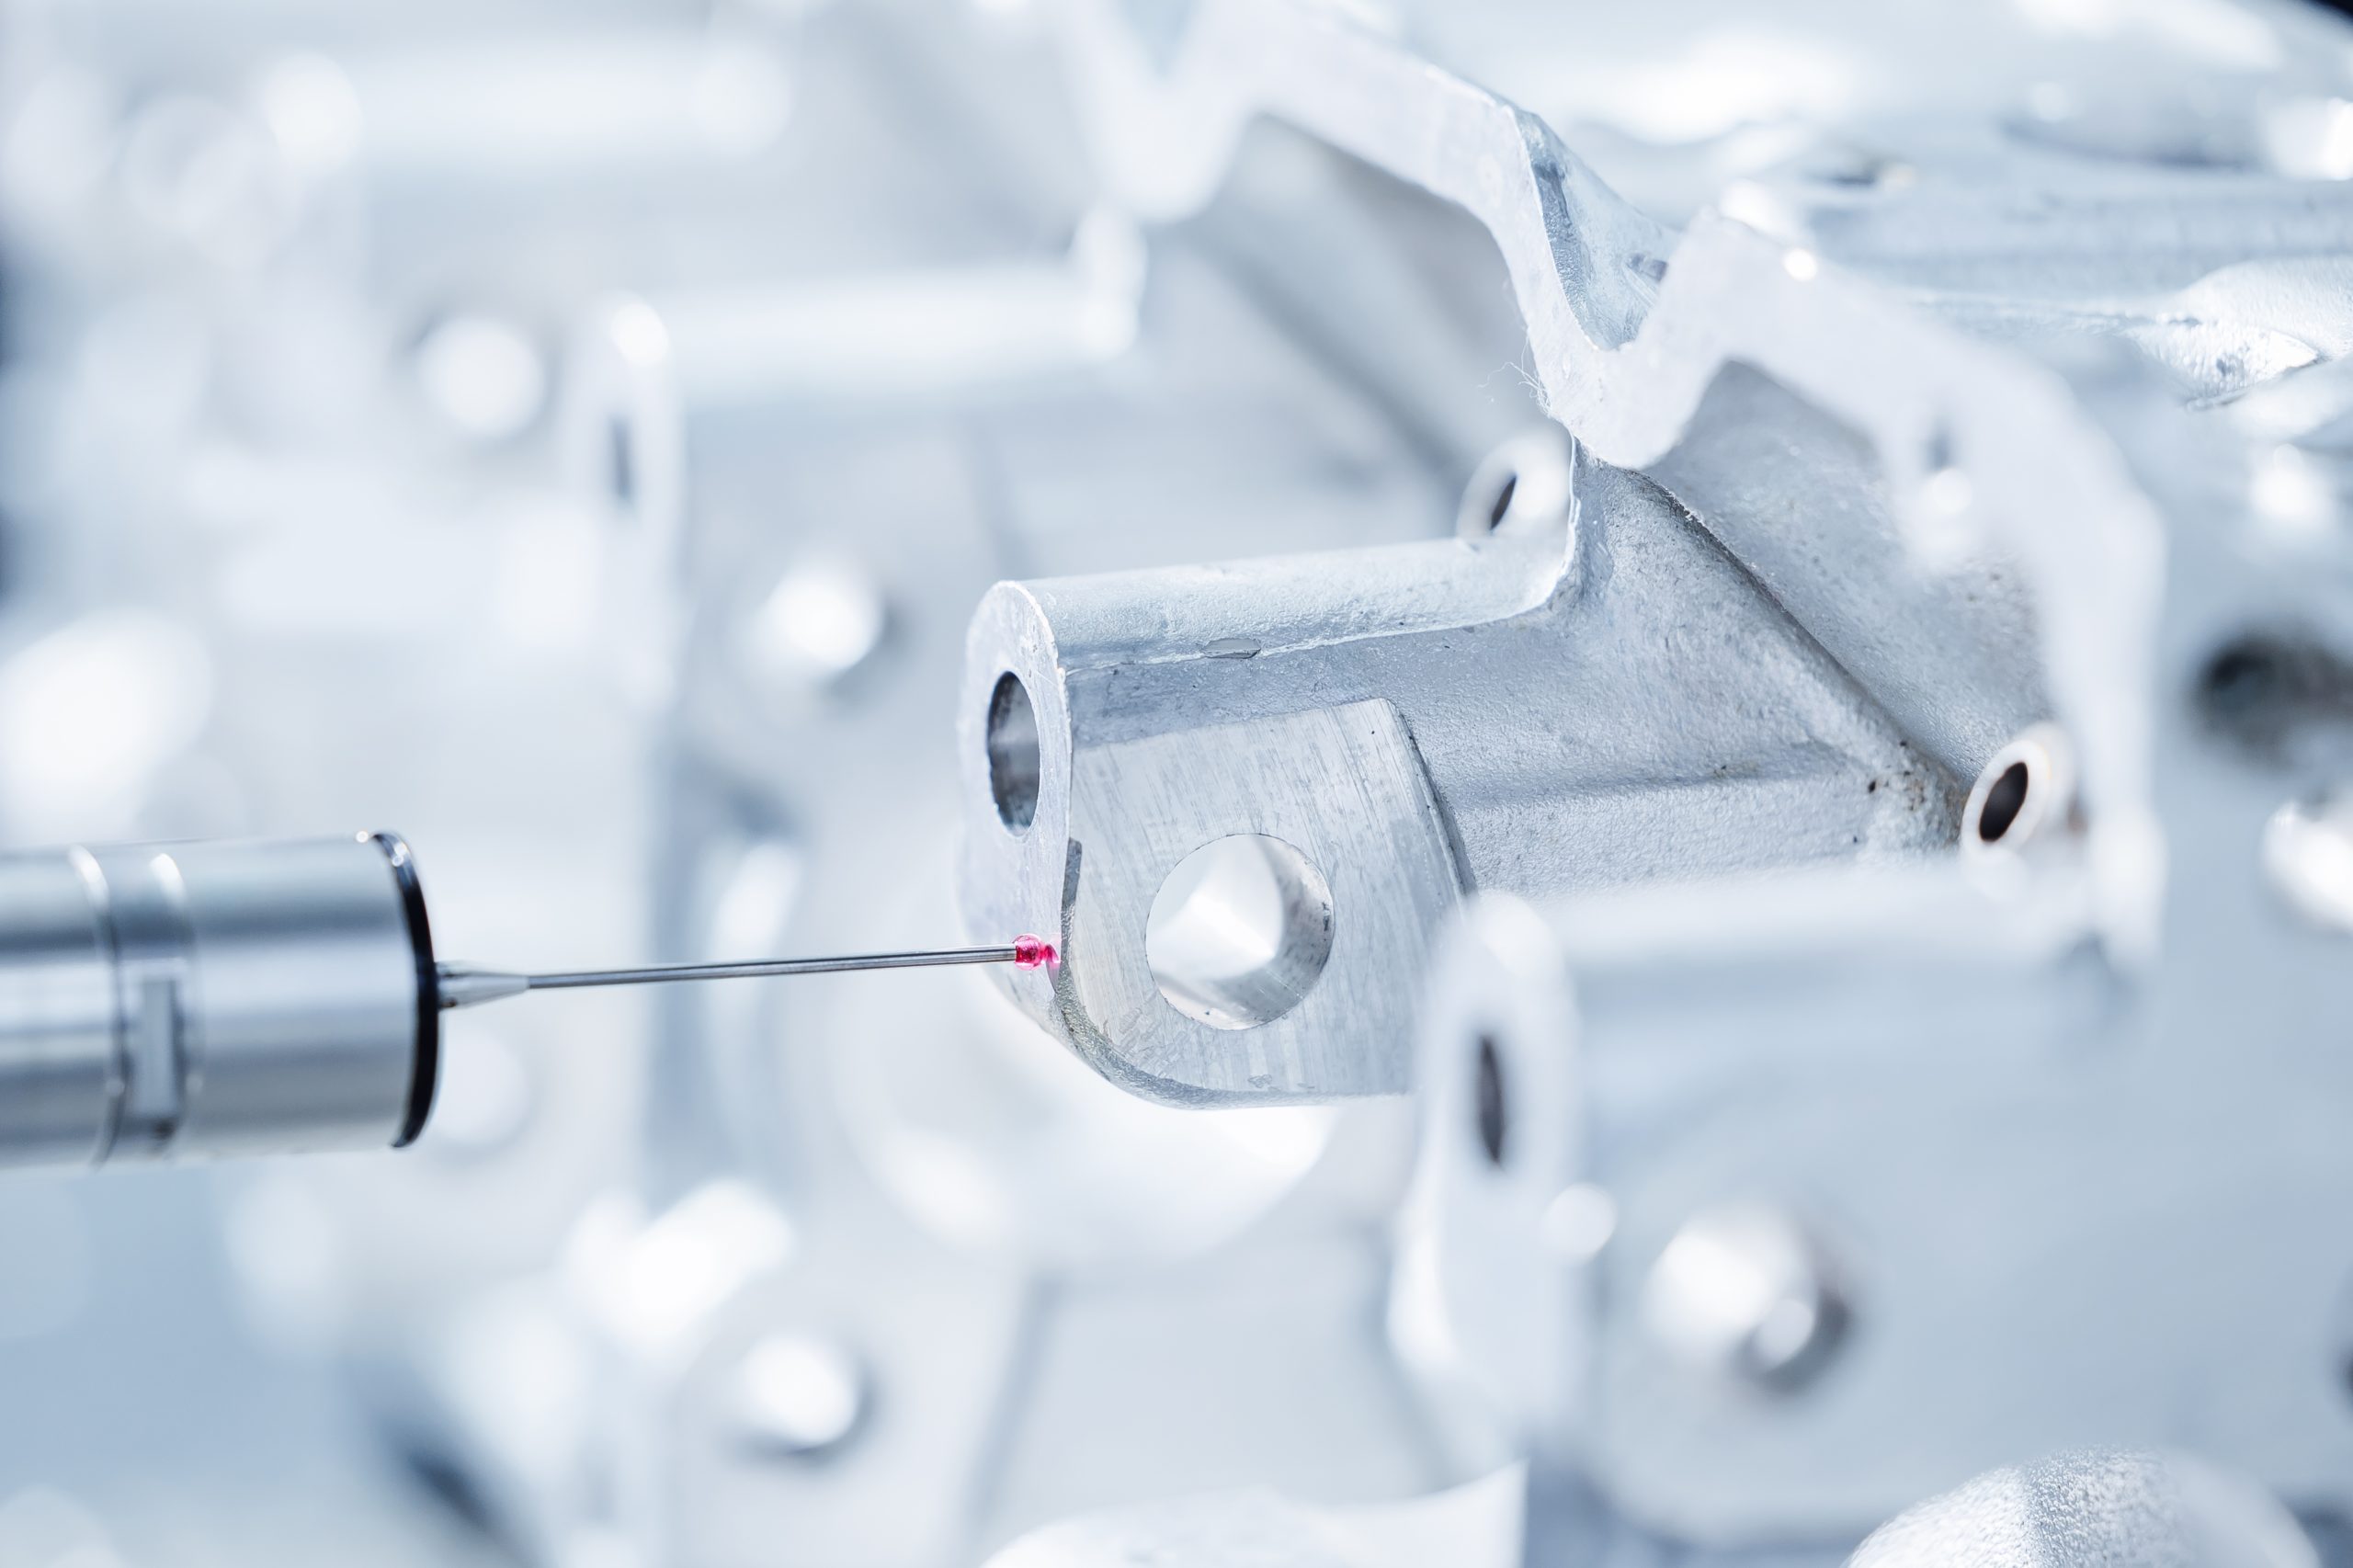
切削加工を理解するうえで、基本となる3つの要素があります。それは「動き」「速さ」「温度」です。
これらの要素がどのように加工精度や品質に関わってくるのかを知ることで、切削加工への理解がより一層深まります。
以降では、それぞれの要素について詳しく見ていきましょう。
- 切削の動きとは?
- 切削加工の速さ
- 切削加工の温度
切削の動きとは?
切削加工は、材料を削るための「主運動」と、次に削る場所へ工具や材料を移動させる「送り運動」の動きの組み合わせによって成り立っています。
例えば、丸い棒を削る旋盤加工では、工作物(材料)が高速で回転する動きが主運動にあたります。対して、刃物(バイト)が工作物の表面に沿ってゆっくりと移動していく動きが送り運動です。
一方で、四角いブロックを削るフライス加工では、工具(エンドミル)が回転する動きが主運動となり、材料が固定されたテーブルが移動する動きが送り運動になります。
このように、主運動と送り運動という2つの相対的な動きを制御することで、材料から不要な部分だけを正確に取り除き、目的の形状を作り出せるのです。
切削加工の速さ
切削加工における「速さ」は、加工の効率や仕上がりの美しさに大きく影響する重要な要素です。
一般的に「切削速度」「送り量」「切り込み深さ」という3つの要素で構成され、これらは「切削条件」と呼ばれます。
切削速度とは、工具の刃先が材料を削る際の速さのことで、速すぎると工具の摩耗が早まり、遅すぎると加工に時間がかかってしまいます。
送り量は、工具が一回転する間に進む距離のことで、仕上がりの表面粗さに大きく影響します。
切り込み深さは、一度に削り取る材料の厚みを指します。
これら3つの要素は互いに影響し合うため、材料の種類や求める加工精度に応じて最適なバランスを見極めることが、高品質な製品を効率良く作り上げるための鍵です。
熟練した技術者は、経験と知識に基づいてこれらの条件を微調整しています。
切削加工の温度
切削加工中、工具の刃先と材料が接する加工点では、摩擦によって非常に高い熱が発生します。その温度は、材料によっては数百℃から1000℃以上に達することもあります。
この加工熱は、製品の品質にさまざまな影響を及ぼすため、適切な管理が欠かせません。
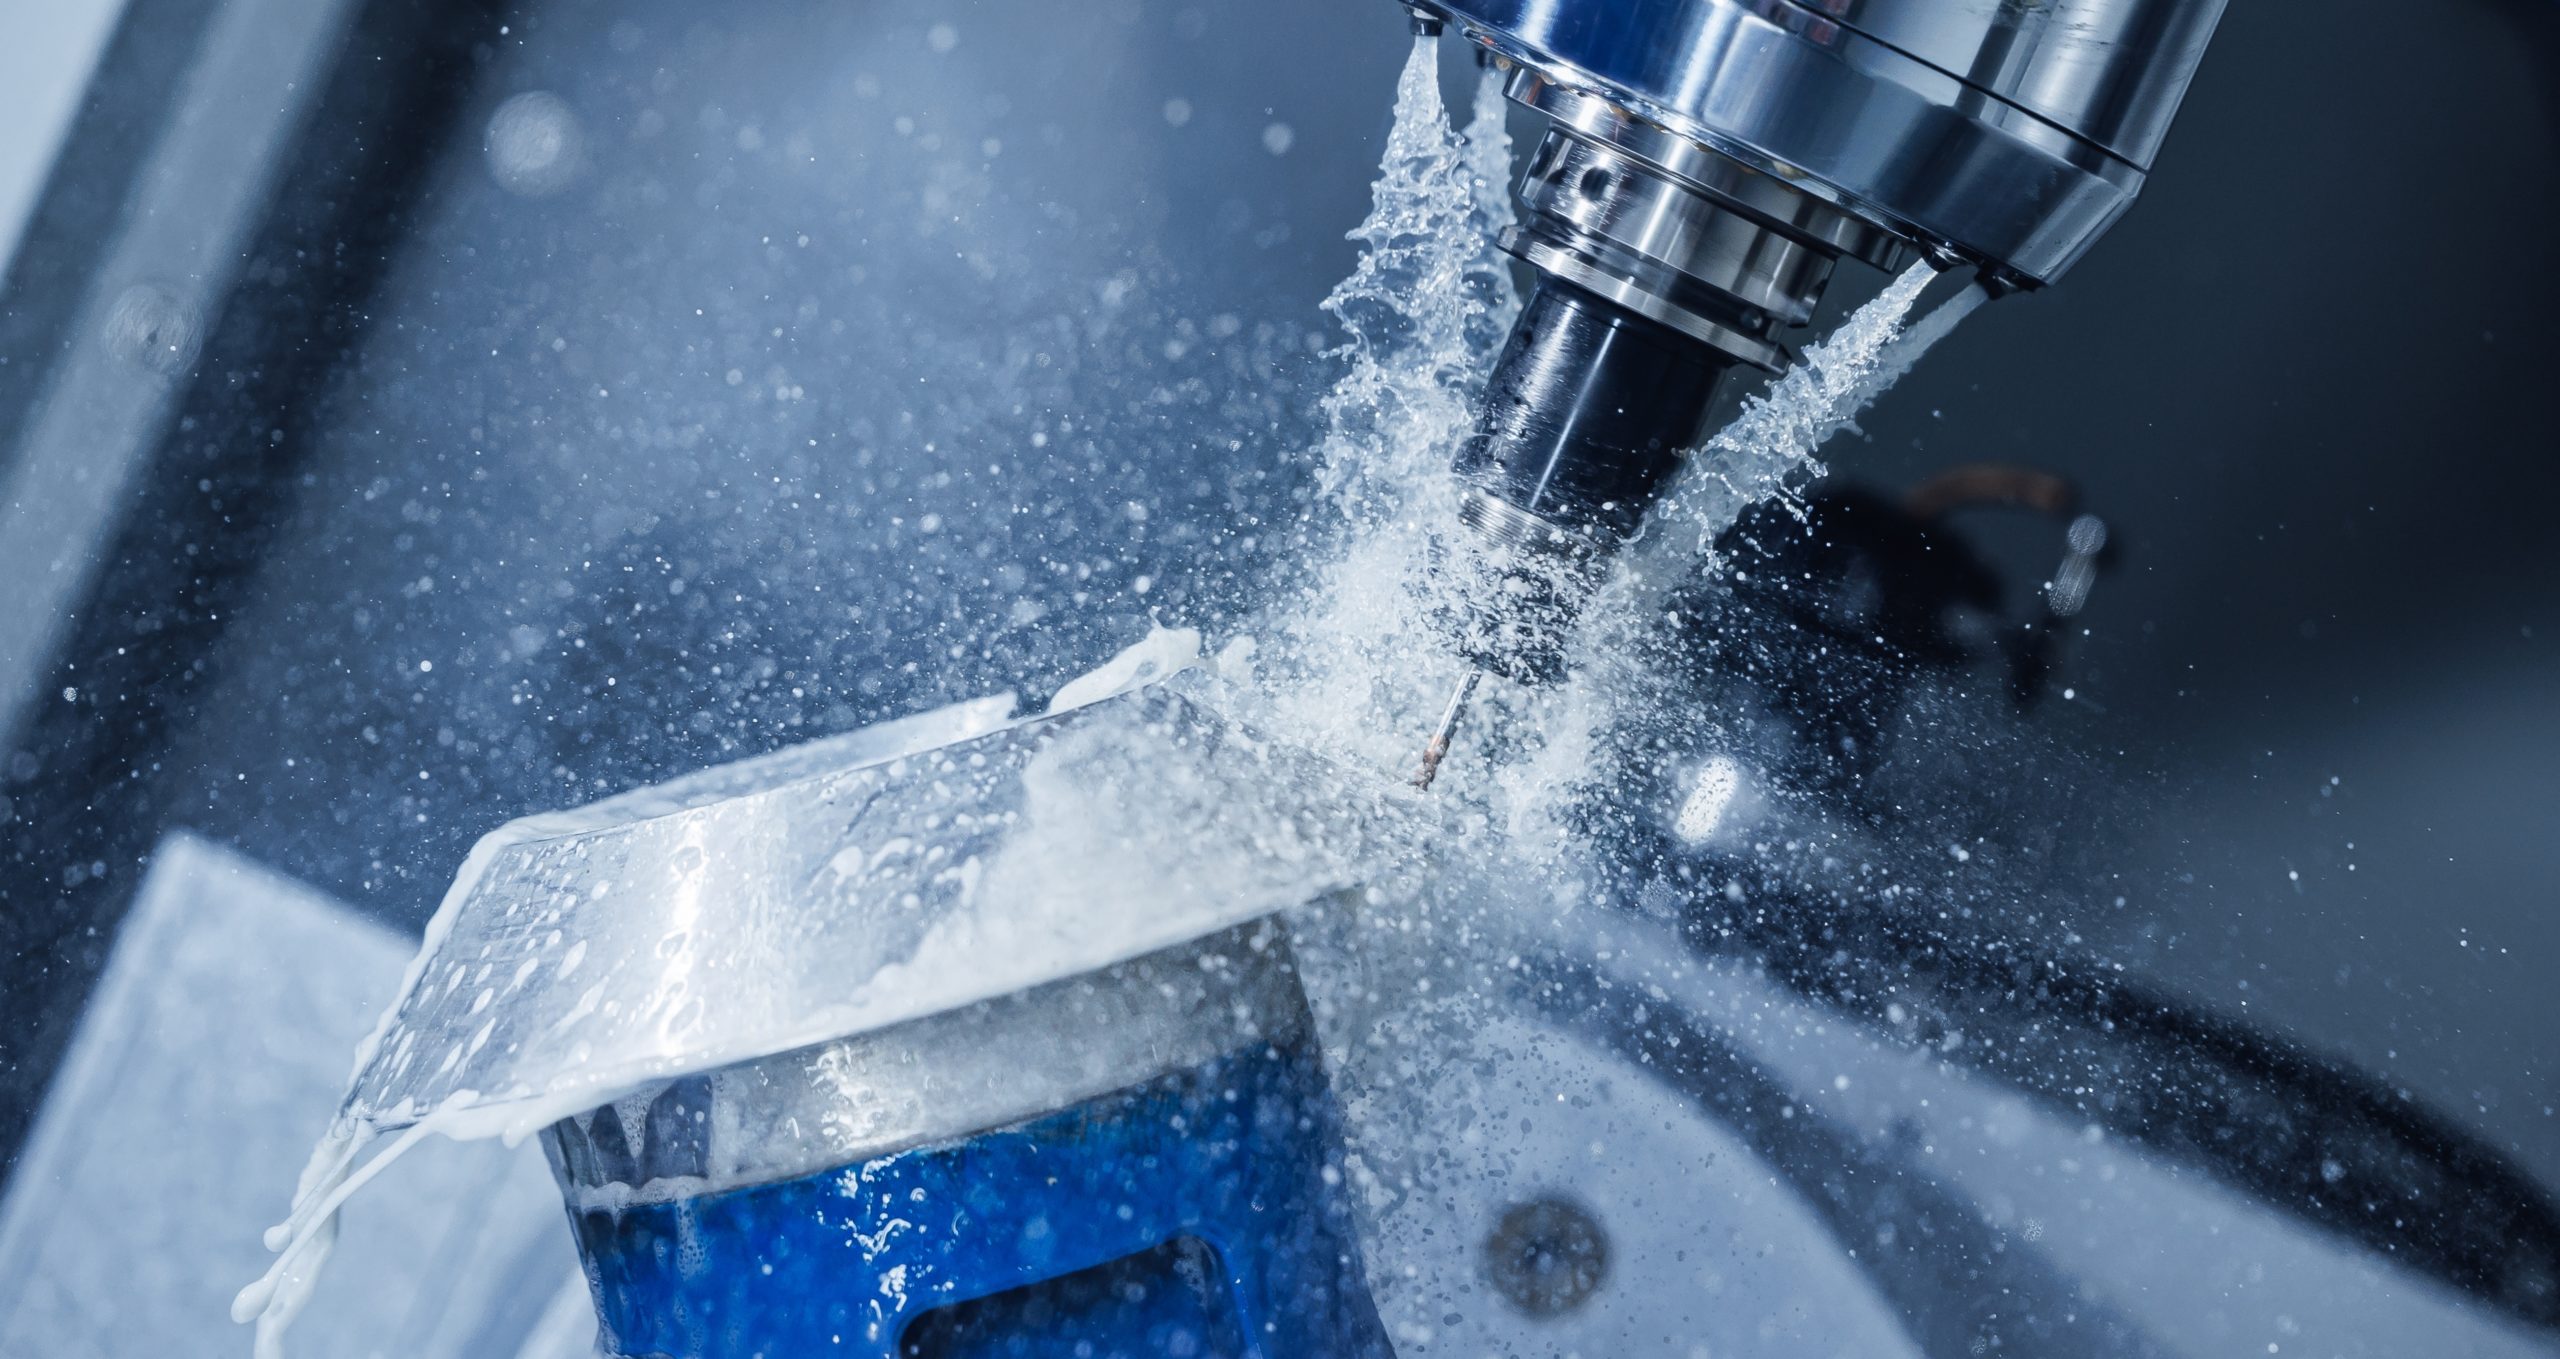
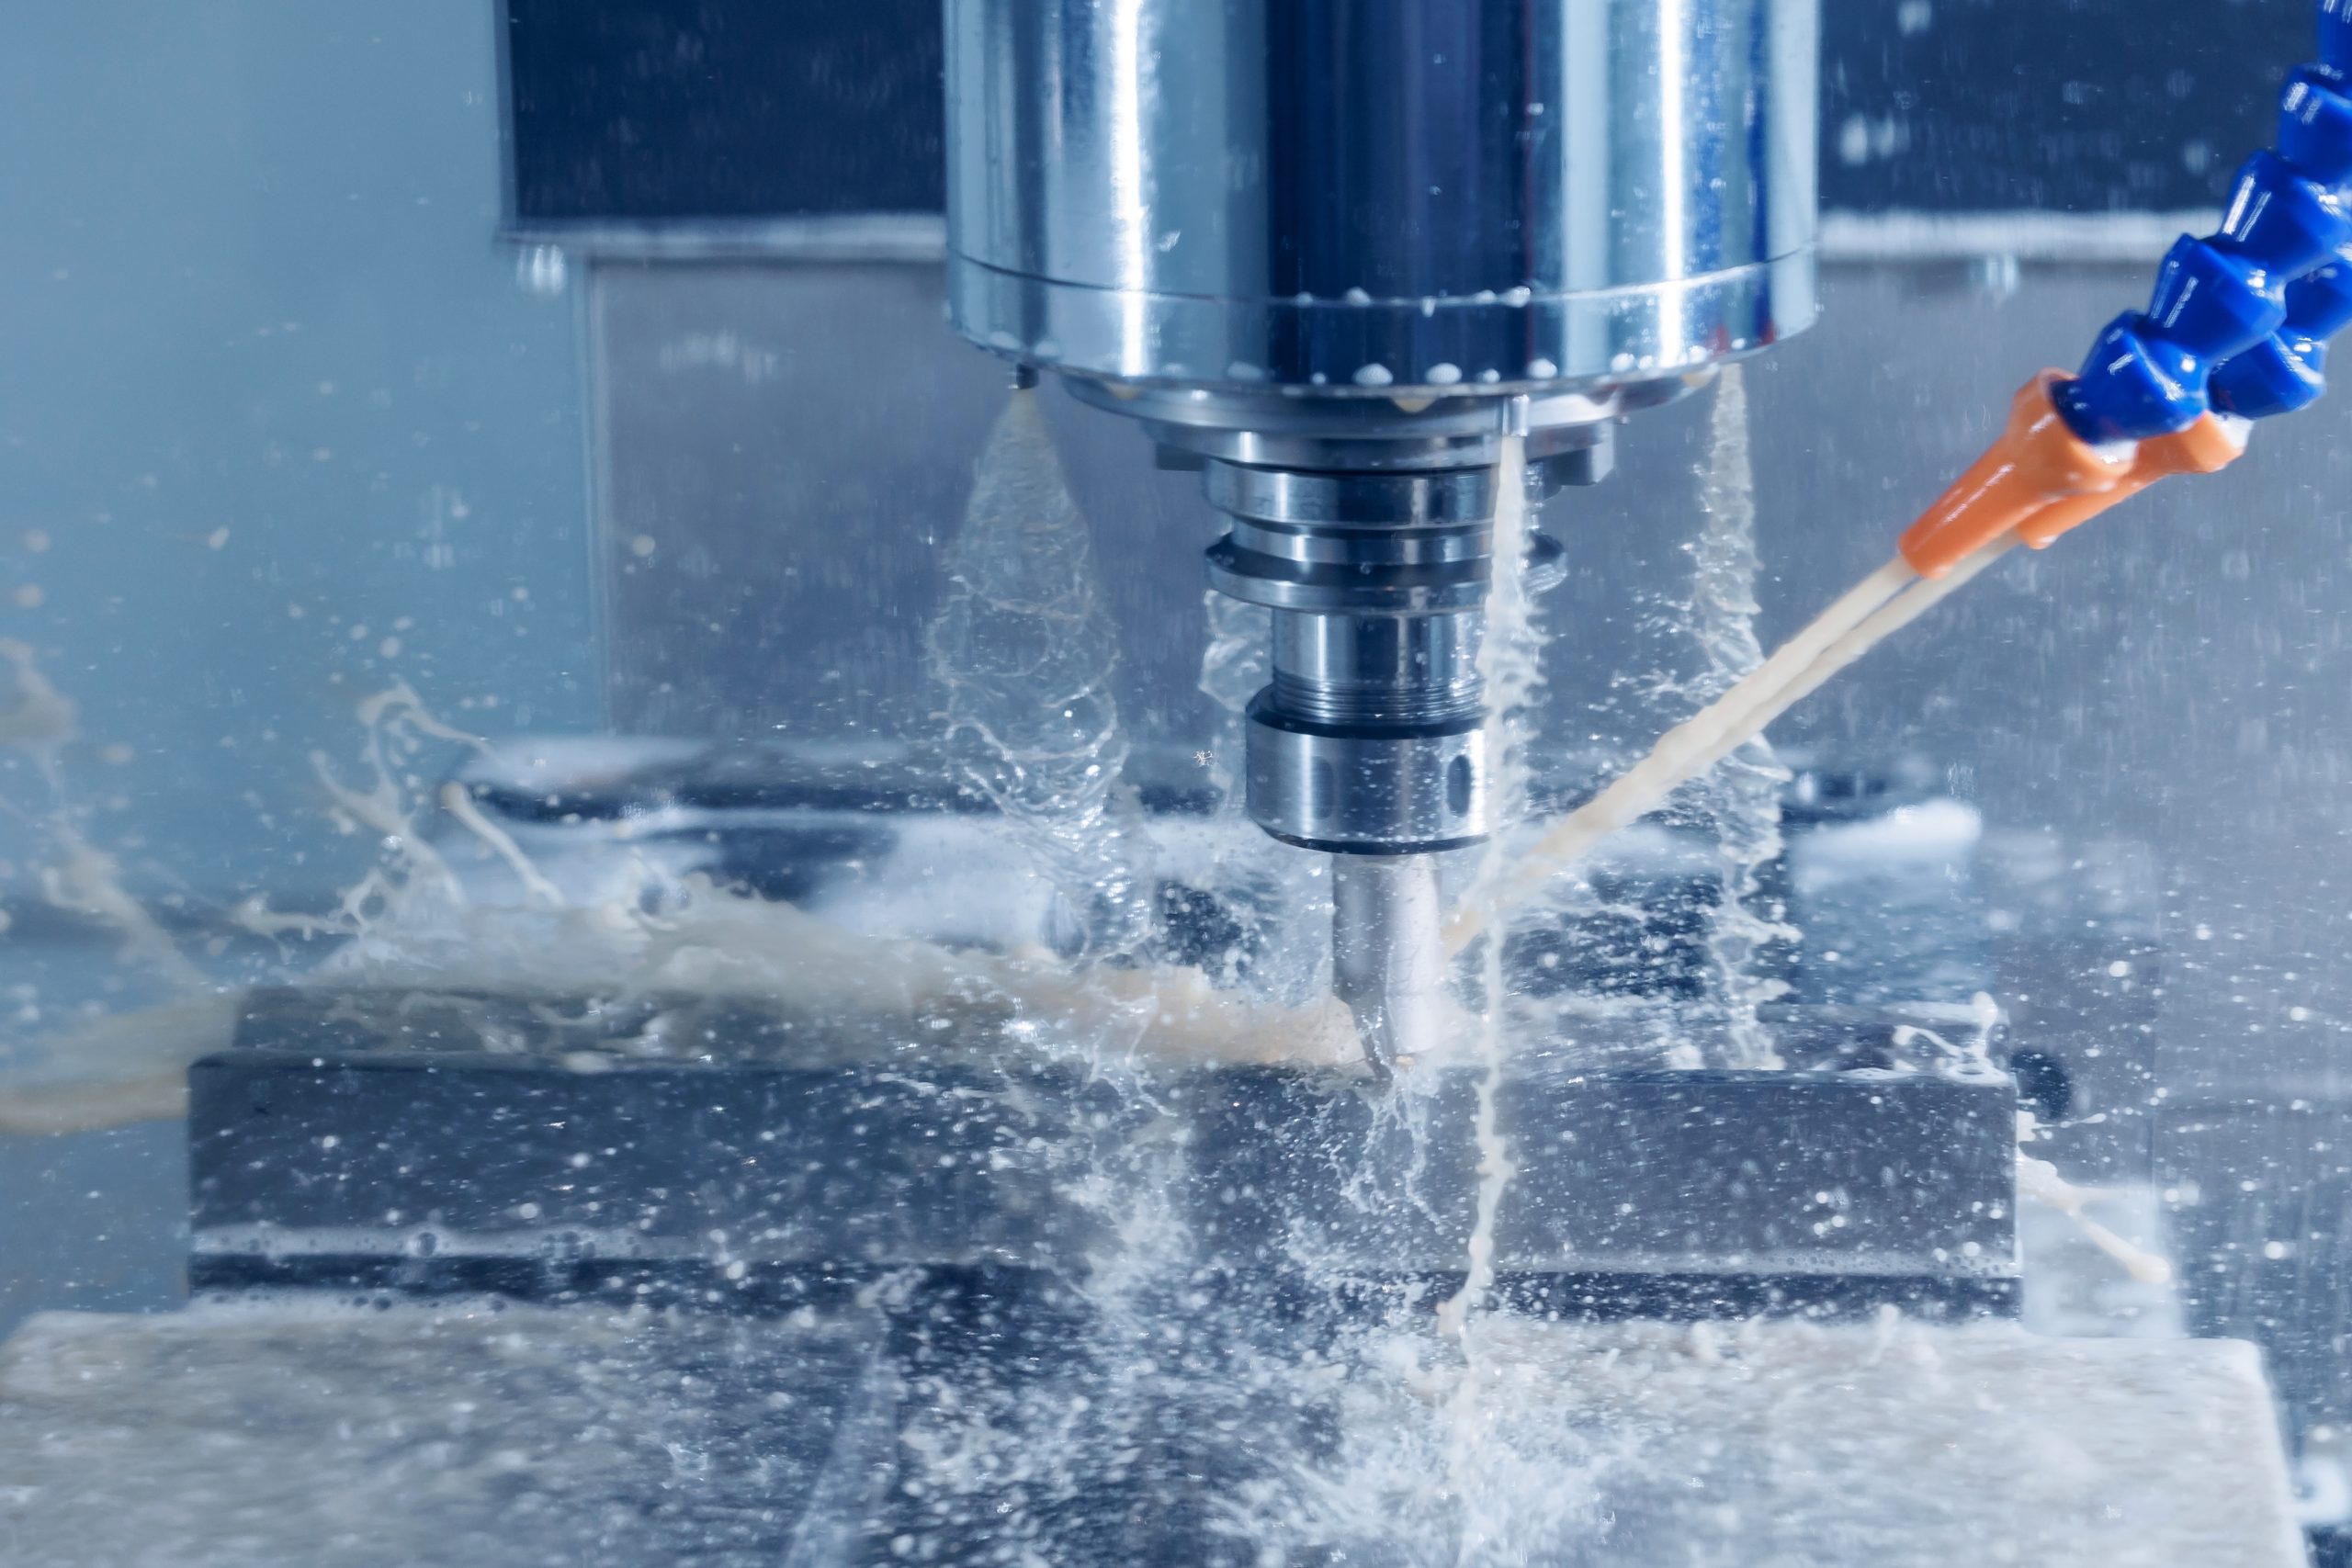
また、高温は工具の刃先を鈍らせ、摩耗を早める原因にもなります。そのため、多くの切削加工では「切削油(クーラント)」と呼ばれる液体を加工点にかけ続けます。
切削油には、発生した熱を奪う冷却作用のほか、摩擦を減らす潤滑作用、切りくずを洗い流す洗浄作用など、安定した高精度な加工を維持するための重要な役割があるのです。
切削加工のメリット
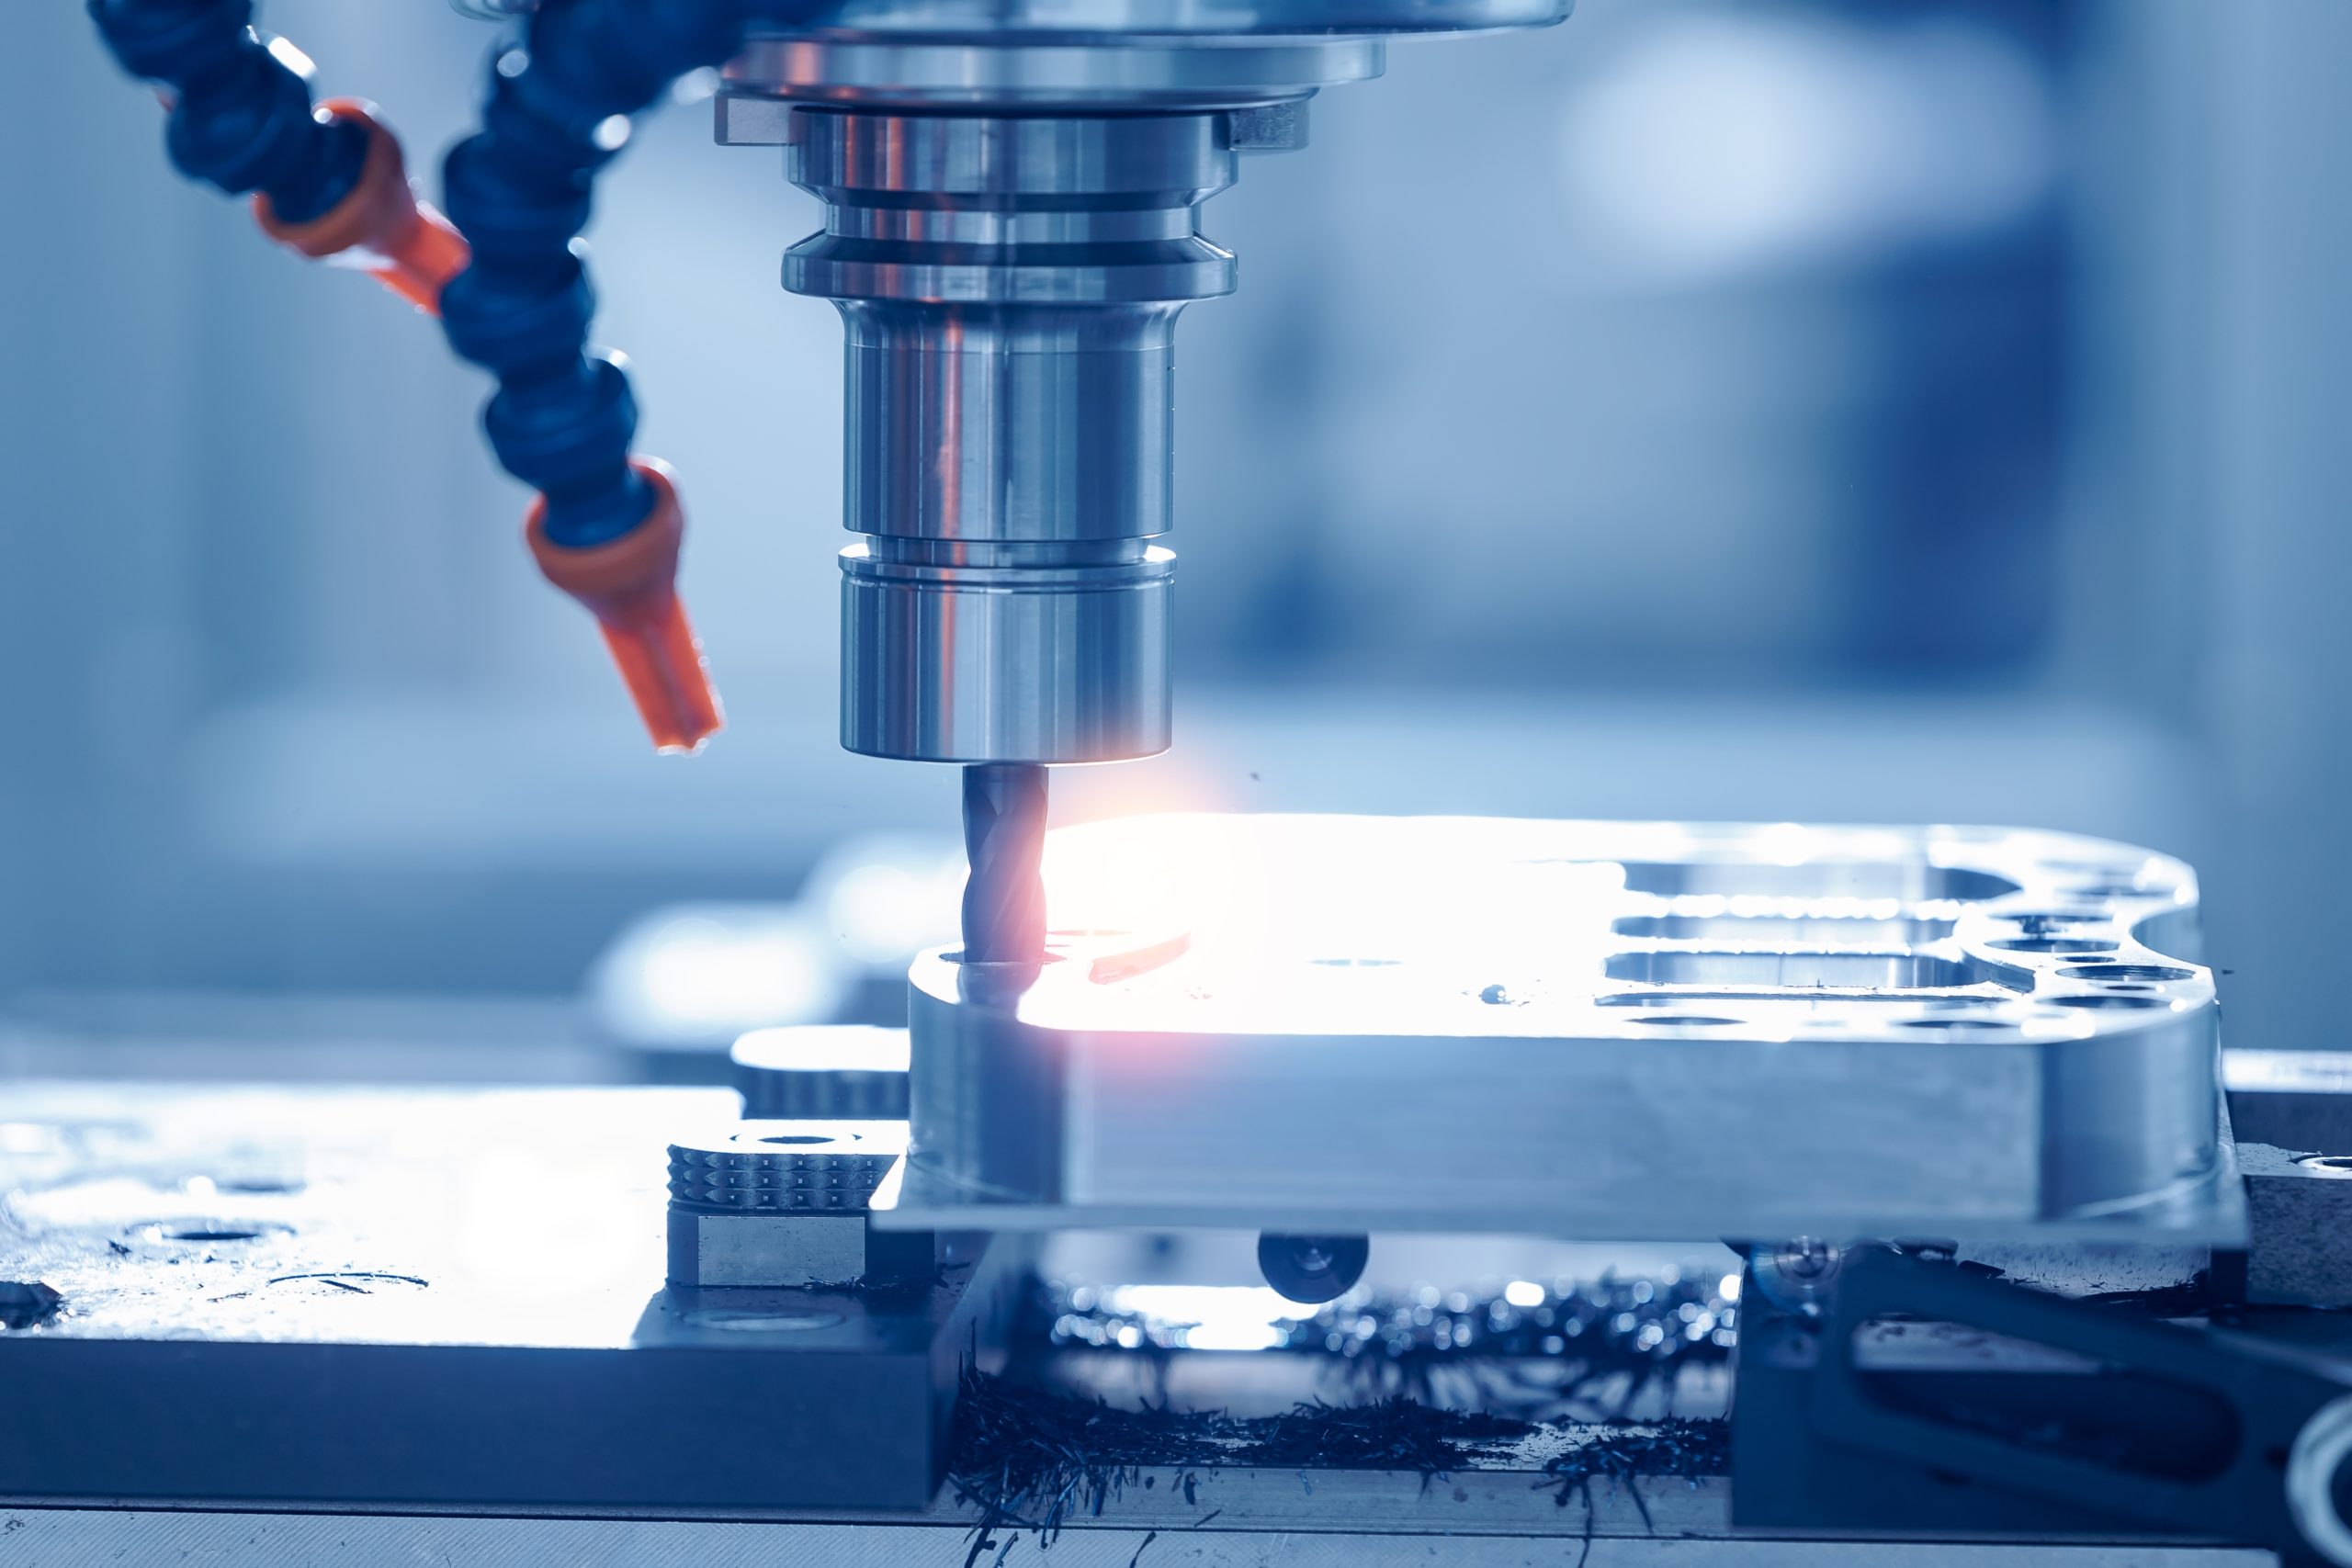
切削加工は、その精度の高さや対応力の幅広さから、多くの産業で採用されています。
金型が不要なため、試作品製作や小ロット生産にも柔軟に対応できる点が大きな強みです。
以降では、切削加工が持つ3つのメリットを解説します。
- 高精度な加工ができる
- 小ロット・試作でもコストを抑えやすい
- 複雑な形状・多様な材料に対応できる
高精度な加工ができる
切削加工のメリットは、極めて高い精度で部品を製作できる点にあります。コンピューター制御されたNC工作機械を用いることで、0.001mm、すなわちミクロン単位での寸法制御が可能です。
この高い加工精度は、精密な動作が求められる機械部品や、寸法のズレが許されない金型の製造において不可欠な要素です。
例えば、スマートフォンの内部にある小さな電子部品の金型や、自動車のエンジン部品など、高い信頼性が要求される製品の多くは切削加工によって作られています。
また、加工後の表面を滑らかに仕上げることも得意で、光沢のある美しい外観を得られます。
このように、他の加工方法では実現が難しいレベルの寸法精度と仕上げ品質を実現できることが、切削加工が選ばれ続ける理由です。
小ロット・試作でもコストを抑えやすい
切削加工は、1個からの試作品製作や数十個程度の小ロット生産において、コストパフォーマンスに優れています。その理由は、製品を作るための「金型」が不要である点です。
鋳造や射出成形といった量産向けの加工方法では、まず高価な金型を製作する必要があり、その初期投資が大きな負担となります。そのため、生産数が少ない場合は製品1個あたりのコストが非常に高くなってしまいます。
一方で切削加工は、工作機械にプログラムを入力すれば直接材料を削り始められるため、金型製作の費用と時間がかかりません。
これにより、開発段階での試作品を迅速に製作したり、急な設計変更に柔軟に対応したりすることが可能です。
複雑な形状・多様な材料に対応できる
切削加工は、対応できる形状と材料の幅広さも大きな魅力です。
工具の動きを3次元で自在に制御できるため、単純な平面や穴だけでなく、曲面や溝、段差などが組み合わさった複雑な立体形状を作り出せます。
特に、工具の角度を傾けながら加工できる「5軸加工機」を用いれば、アンダーカットのような入り組んだ形状も一体で加工可能です。
また、加工できる材料の種類が豊富な点も特徴です。
アルミニウムや鉄、ステンレスといった一般的な金属はもちろん、チタンのような硬い金属(難削材)や、アクリル、ABSといった樹脂(プラスチック)まで、さまざまな素材に対応できます。
材料の塊から直接削り出すため、材料本来の強度や特性を損なうことなく製品化できる点もメリットです。
切削加工のデメリット
多くのメリットを持つ切削加工ですが、万能というわけではありません。
特に、生産数量や材料コストの観点では注意が必要です。
以降では、切削加工が抱える代表的なデメリットを2つ取り上げ、理由と合わせて解説します。
- 大量生産には不向き
- 材料の歩留まりが悪い
大量生産には不向き
切削加工は、製品を1つずつ削り出して作るため、加工に時間がかかるという特性があります。そのため、数千、数万個といった大量生産には向いていません。
加工時間が長くなるほど、工作機械を動かす電気代や工具の消耗費、作業者の人件費といったコストが積み重なっていきます。
結果として、生産数量が増えるほど製品1個あたりの単価が割高になってしまう傾向があります。
鋳造やプレス加工のように、一度金型を作ってしまえば短時間で同じものを大量に生産できる方法と比較すると、生産効率の面では劣るでしょう。
材料の歩留まりが悪い
切削加工は、材料の塊から不要な部分を削り取って形を作るため、削り取られた部分が「切りくず(スクラップ)」として大量に発生します。
例えば、1kgの材料ブロックから500gの製品を作る場合、残りの500gはすべて切りくずになってしまいます。
このように、投入した材料に対して製品として利用される割合(歩留まり)が低くなることが、切削加工の大きなデメリットです。
切りくずは再利用されることもありますが、その価値は元の材料よりも低くなるのが一般的です。材料費を抑え、廃棄物を減らすためには、無駄の少ない形状設計や加工方法の工夫が求められます。
切削加工で注意すべきポイント
切削加工で高い品質を維持するには、いくつかの注意点を理解しておくことが重要です。
特に「熱変形」「工具摩耗」「バリ」は、精度低下につながる代表的な課題です。
熱変形は、加工熱による材料の膨張・収縮で寸法が狂う現象で、切削油による冷却や適切な加工条件で対策します。
工具摩耗は、刃先の消耗によって加工精度が落ちる問題です。摩耗しにくい工具材質の選定や、定期的な交換が欠かせません。
そしてバリは、加工部の角にできる不要な突起のことで、後工程での除去作業が必要になる場合があります。
これらの現象は、加工する材料の特性や製品形状によって発生のしやすさが変わります。
そのため、加工を依頼する際は、こうした課題への対応実績が豊富な業者を選ぶことが、最終的な製品品質を担保するうえで大切なポイントです。
切削加工と他の加工方法との比較
ものづくりには、切削加工以外にもさまざまな加工方法が存在します。
以降では、代表的な加工方法である「鋳造」「鍛造」「研削加工」を取り上げ、切削加工との違いを比較解説します。
切削加工と鋳造の違い
鋳造(ちゅうぞう)は、金属を高温で溶かし、砂や金属で作った型(鋳型)に流し込んで冷やし固める加工方法です。
切削加工との違いは、「削る」か「固める」かというプロセスの違いです。
鋳造は、一度型を作れば同じ形状のものを効率良く大量生産できるため、量産品の製造に適しています。また、複雑な形状も一体で成形しやすいというメリットもあります。
一方で、冷え固まる際の収縮によって寸法精度が切削加工ほど高くなく、表面もザラザラした仕上がりになります。そのため、多くの場合、鋳造後に精度が必要な部分を追加で切削加工して仕上げます。
高精度な単品・小ロット生産なら切削加工、複雑形状の大量生産なら鋳造、というように、ロット数と求められる精度によって使い分けるのが一般的です。
切削加工と鍛造の違い
鍛造(たんぞう)は、金属の塊をハンマーやプレス機で叩いたり、圧力をかけたりして目的の形状に成形する加工方法です。
切削加工が材料を「削り取る」のに対し、鍛造は材料に圧力をかけて「変形させる」という点が根本的に異なります。
鍛造の特徴は、金属内部の結晶組織が緻密になり、強度や耐久性が向上することです。そのため、大きな力がかかる自動車のエンジン部品や、航空機の構造部品など、高い信頼性が求められる製品に用いられます。
ただし、成形できる形状の自由度は切削加工に比べて低く、複雑な形状を作るのは得意ではありません。
強度を最優先するなら鍛造、複雑な形状や精度を求めるなら切削加工、といったように、製品に求められる機械的特性によって選択されます。
切削加工と研削加工の違い
研削加工(けんさくかこう)は、砥石(といし)と呼ばれる非常に硬い砥粒を固めた工具を高速回転させ、工作物の表面をわずかに削り取る加工方法です。
切削加工と同じく「削る」という点では共通していますが、その目的と精度が異なります。
切削加工が材料をおおまかに削って形状を作り出す「形状創成」を主目的とするのに対し、研削加工は切削加工後に行われる「仕上げ」工程として用いられることが多いです。
研削加工では、一度に削る量が非常に少ないため、切削加工よりもさらに高い寸法精度と、鏡のように滑らかな表面(鏡面仕上げ)を得られます。
切削加工とその他の加工方法・発注先の選び方
自社の製品に最適な加工方法や発注先を選ぶことは、品質やコスト、納期を左右する重要な決断です。
以降では、数ある選択肢の中から後悔しない選び方をするための判断基準と、発注先を選定する際に確認すべきポイントを解説します。
加工方法を選ぶ際の判断基準
最適な加工方法を選ぶためには、まず製品に求められる要件を明確にすることが大切です。
以下5つの基準を軸に検討すると、選択肢を絞り込みやすくなります。
| 確認ポイント | 該当する加工法の例 | |
|---|---|---|
| ロット数 | 1個の試作か、数万個の量産か | 小ロットなら切削、量産なら鋳造やプレスなど |
| 精度 | ミクロン単位の厳密な寸法が求められるか | 高精度が必須なら切削や研削 |
| コスト | 初期費用(金型代)を抑えたいか、製品単価を重視するか | 予算に応じて選択肢が変動 |
| 形状の複雑さ | 単純な形か、3次元的な複雑な形状か | 複雑形状には切削や3Dプリンタ、MIMなどが有利 |
| 材質と強度 | 使用する材料は何か、どの程度の強度が求められるか | 強度重視なら鍛造 |
これらの基準に優先順位をつけ、総合的に判断することが、最適な加工方法選定の鍵です。一つの方法に固執せず、複数の加工方法を組み合わせることも有効な手段となります。
難削材への対応可否
加工を依頼する材料の中には、「難削材(なんさくざい)」と呼ばれる加工が難しいものがあります。
難削材とは、ステンレス鋼やチタン合金、インコネル(ニッケル基超合金)など、硬度が高い、粘り気が強い、熱伝導率が低いといった性質を持つ材料のことです。
これらの材料は、一般的な鋼材と同じ条件で加工しようとすると、工具がすぐに摩耗してしまったり、加工精度が出なかったり、仕上がりが悪くなったりします。
そのため、難削材の加工には、材料の特性を熟知した知識と、専用の工具や剛性の高い工作機械、そして豊富な加工ノウハウが不可欠です。
Webサイトで加工実績を確認したり、直接問い合わせて対応可能かを確認したりすることをおすすめします。
発注先を選ぶ際にチェックすべきポイント
信頼できる切削加工のパートナーを見つけるためには、いくつかのポイントを確認することが重要です。
まずは、保有している設備を確認しましょう。
5軸加工機や複合加工機といった高性能な機械を保有しているか、製品の品質を保証するための三次元測定器などの検査機器が充実しているかは、対応できる加工の幅と品質管理体制を示します。
次に、品質マネジメントシステムの国際規格である「ISO9001」などの認証を取得しているかどうかも、信頼性を測る指標となります。
さらに、過去の加工実績も重要です。
自社が依頼したい製品と同じ業界や、似たような材質・形状の加工経験が豊富であれば、安心して任せられます。
担当者とのコミュニケーションがスムーズかどうかも見逃せません。
専門的な内容でも分かりやすく説明してくれたり、こちらの要望に対して的確な提案をしてくれたりする業者は、よいパートナーとなる可能性が高いでしょう。
複雑で高精度な金属部品を量産するなら切削加工よりもMIMがおすすめ
切削加工は高精度な加工が得意ですが、大量生産にはコスト面の課題があります。
もし、複雑な形状の金属部品を数千個単位で安定して生産したい場合、「MIM(金属粉末射出成形)」という技術が有効な解決策になるかもしれません。
- 切削加工が抱える量産コスト・複雑形状対応の課題
- MIMへの切り替えで解決できること
切削加工が抱える量産コスト・複雑形状対応の課題
切削加工は1つずつ材料を削り出すため、生産数量が増えるほど加工時間が積み重なり、トータルコストが高騰します。
また、どんなに高性能な5軸加工機を使っても、工具が物理的に届かない内部構造や、極端に薄い形状など、加工には限界があります。
こうした「量産時のコストを抑えたい」「もっと複雑な形状を実現したい」という2つの課題は、切削加工だけでは解決が難しい場合があります。
従来の加工方法の延長線上では、コストと設計の自由度の両立が困難になるケースに直面したとき、新しい製造技術への転換を検討するタイミングといえるでしょう。
MIMへの切り替えで解決できること
MIMは、金属粉末と樹脂を混ぜた材料を金型に射出し、その後、樹脂を取り除いて焼き固めることで金属部品を製造する技術です。
プラスチックの射出成形のように、金型を使うことで複雑な形状の部品を高い生産性で量産できるのが特徴です。
切削加工では難しかった三次元的な複雑形状や薄肉形状も、一体成形で製造できます。
これにより、従来は複数の部品を溶接やネジで組み立てていたものを一体化でき、部品点数の削減や軽量化、強度の向上につながります。
また、金型さえ作ってしまえば、あとは自動で成形できるため、数千個以上のロットになれば、切削加工に比べて大幅なコストダウンが可能です。
MIMなら九州精密機器

切削加工は高精度な加工や複雑形状への対応力に優れる工法ですが、量産となると加工時間の増加や材料の歩留まりの悪さから、コストが割高になりやすいという課題があります。
九州精密機器では、こうした切削加工では対応が難しい領域を、MIM(金属粉末射出成形)によってカバーしています。
MIMを主力事業とするメーカーとして、金型を用いた射出成形により複雑な三次元形状も一体で高精度に量産可能できる点が強みです。切りくずの発生を抑えたニアネットシェイプの実現によって材料の歩留まりも改善できます。
また、ステンレス鋼をはじめとした難削材の加工実績も豊富です。
小ロットから量産まで柔軟に対応しますので、切削加工からの工法転換をご検討の際は、ぜひ一度ご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:切削加工の特徴を理解して自社部品への加工方法選定に活かそう
切削加工は、高精度で複雑な形状を小ロットから製作できる優れた技術ですが、大量生産にはコスト面の課題があります。
自社の製品に最適な加工方法を選ぶには、ロット数、精度、コスト、形状といった要件を総合的に判断することが重要です。
もし、複雑な形状の金属部品の量産でコストや納期にお悩みであれば、MIM(金属粉末射出成形)という選択肢も視野に入れてみてください。
それぞれの加工方法の長所と短所を正しく理解し、自社の製品開発に活かしていきましょう。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する