
切削加工にはさまざまな種類があり、「作りたい部品にどの加工方法を選べばよいかわからない」とお悩みではありませんか?
部品の形状や材質、製造数によって最適な加工方法は異なります。
もし選択を誤ると、不要なコストがかかったり、求める品質が得られなかったりしかねません。
そこでこの記事では、ものづくりの基本となる切削加工について、その土台となる3つの種類をわかりやすく解説します。
それぞれの加工方法の違いや特徴、そして作りたい部品の形状や材質に合わせた最適な選び方までわかりやすく紹介するので、ぜひ参考にしてください。
切削加工の種類は3つ
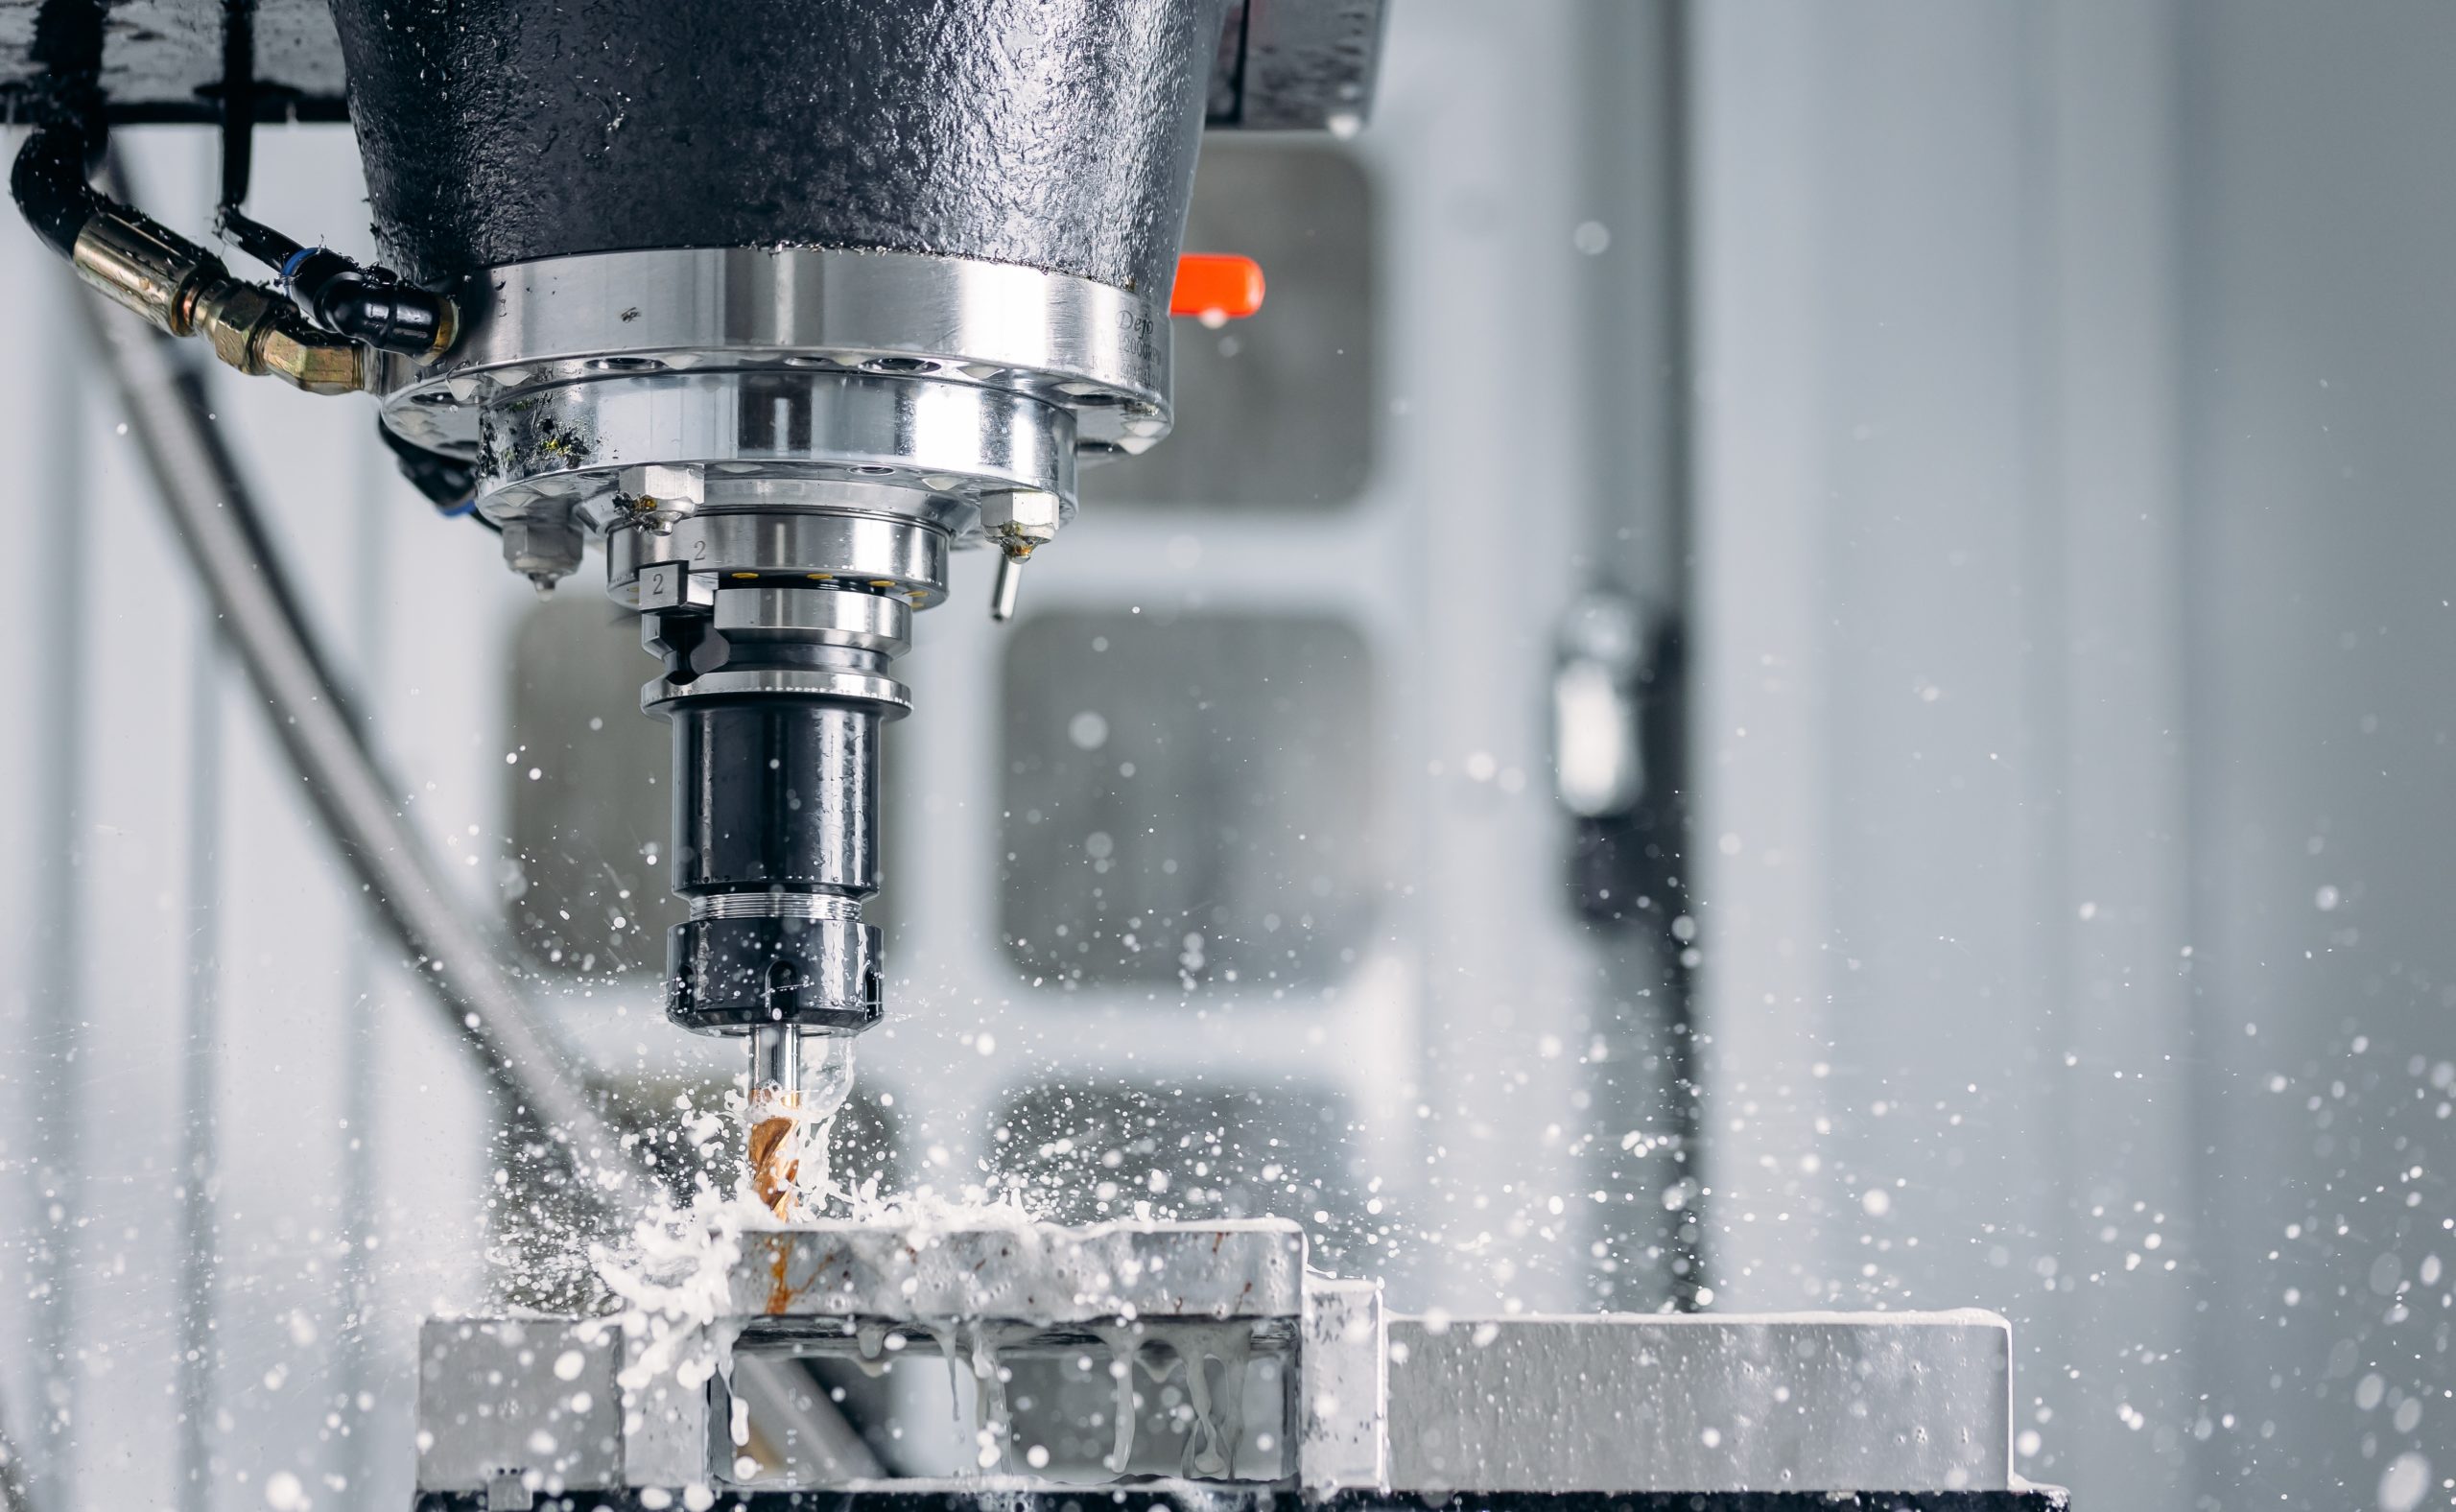
切削加工には、大きく分けて以下の3種類があります。
- 旋削加工
- 転削加工(フライス加工)
- 穴あけ加工
旋削加工はワークを回転させて刃物で削る方法で、シャフトやボルトなど円筒形状の部品加工に適しています。
転削加工(フライス加工)は刃物を回転させて削る方法で、平面や段差、溝など複雑な形状の加工に向いています。
穴あけ加工はドリルなどを用いて穴を開ける加工で、浅穴・深穴・ねじ穴など用途に応じたバリエーションがあります。
それぞれ得意とする形状や加工内容が異なるため、部品の仕様に合わせて適切に使い分けることが重要です。
切削加工における「転削」と「旋削」の違い
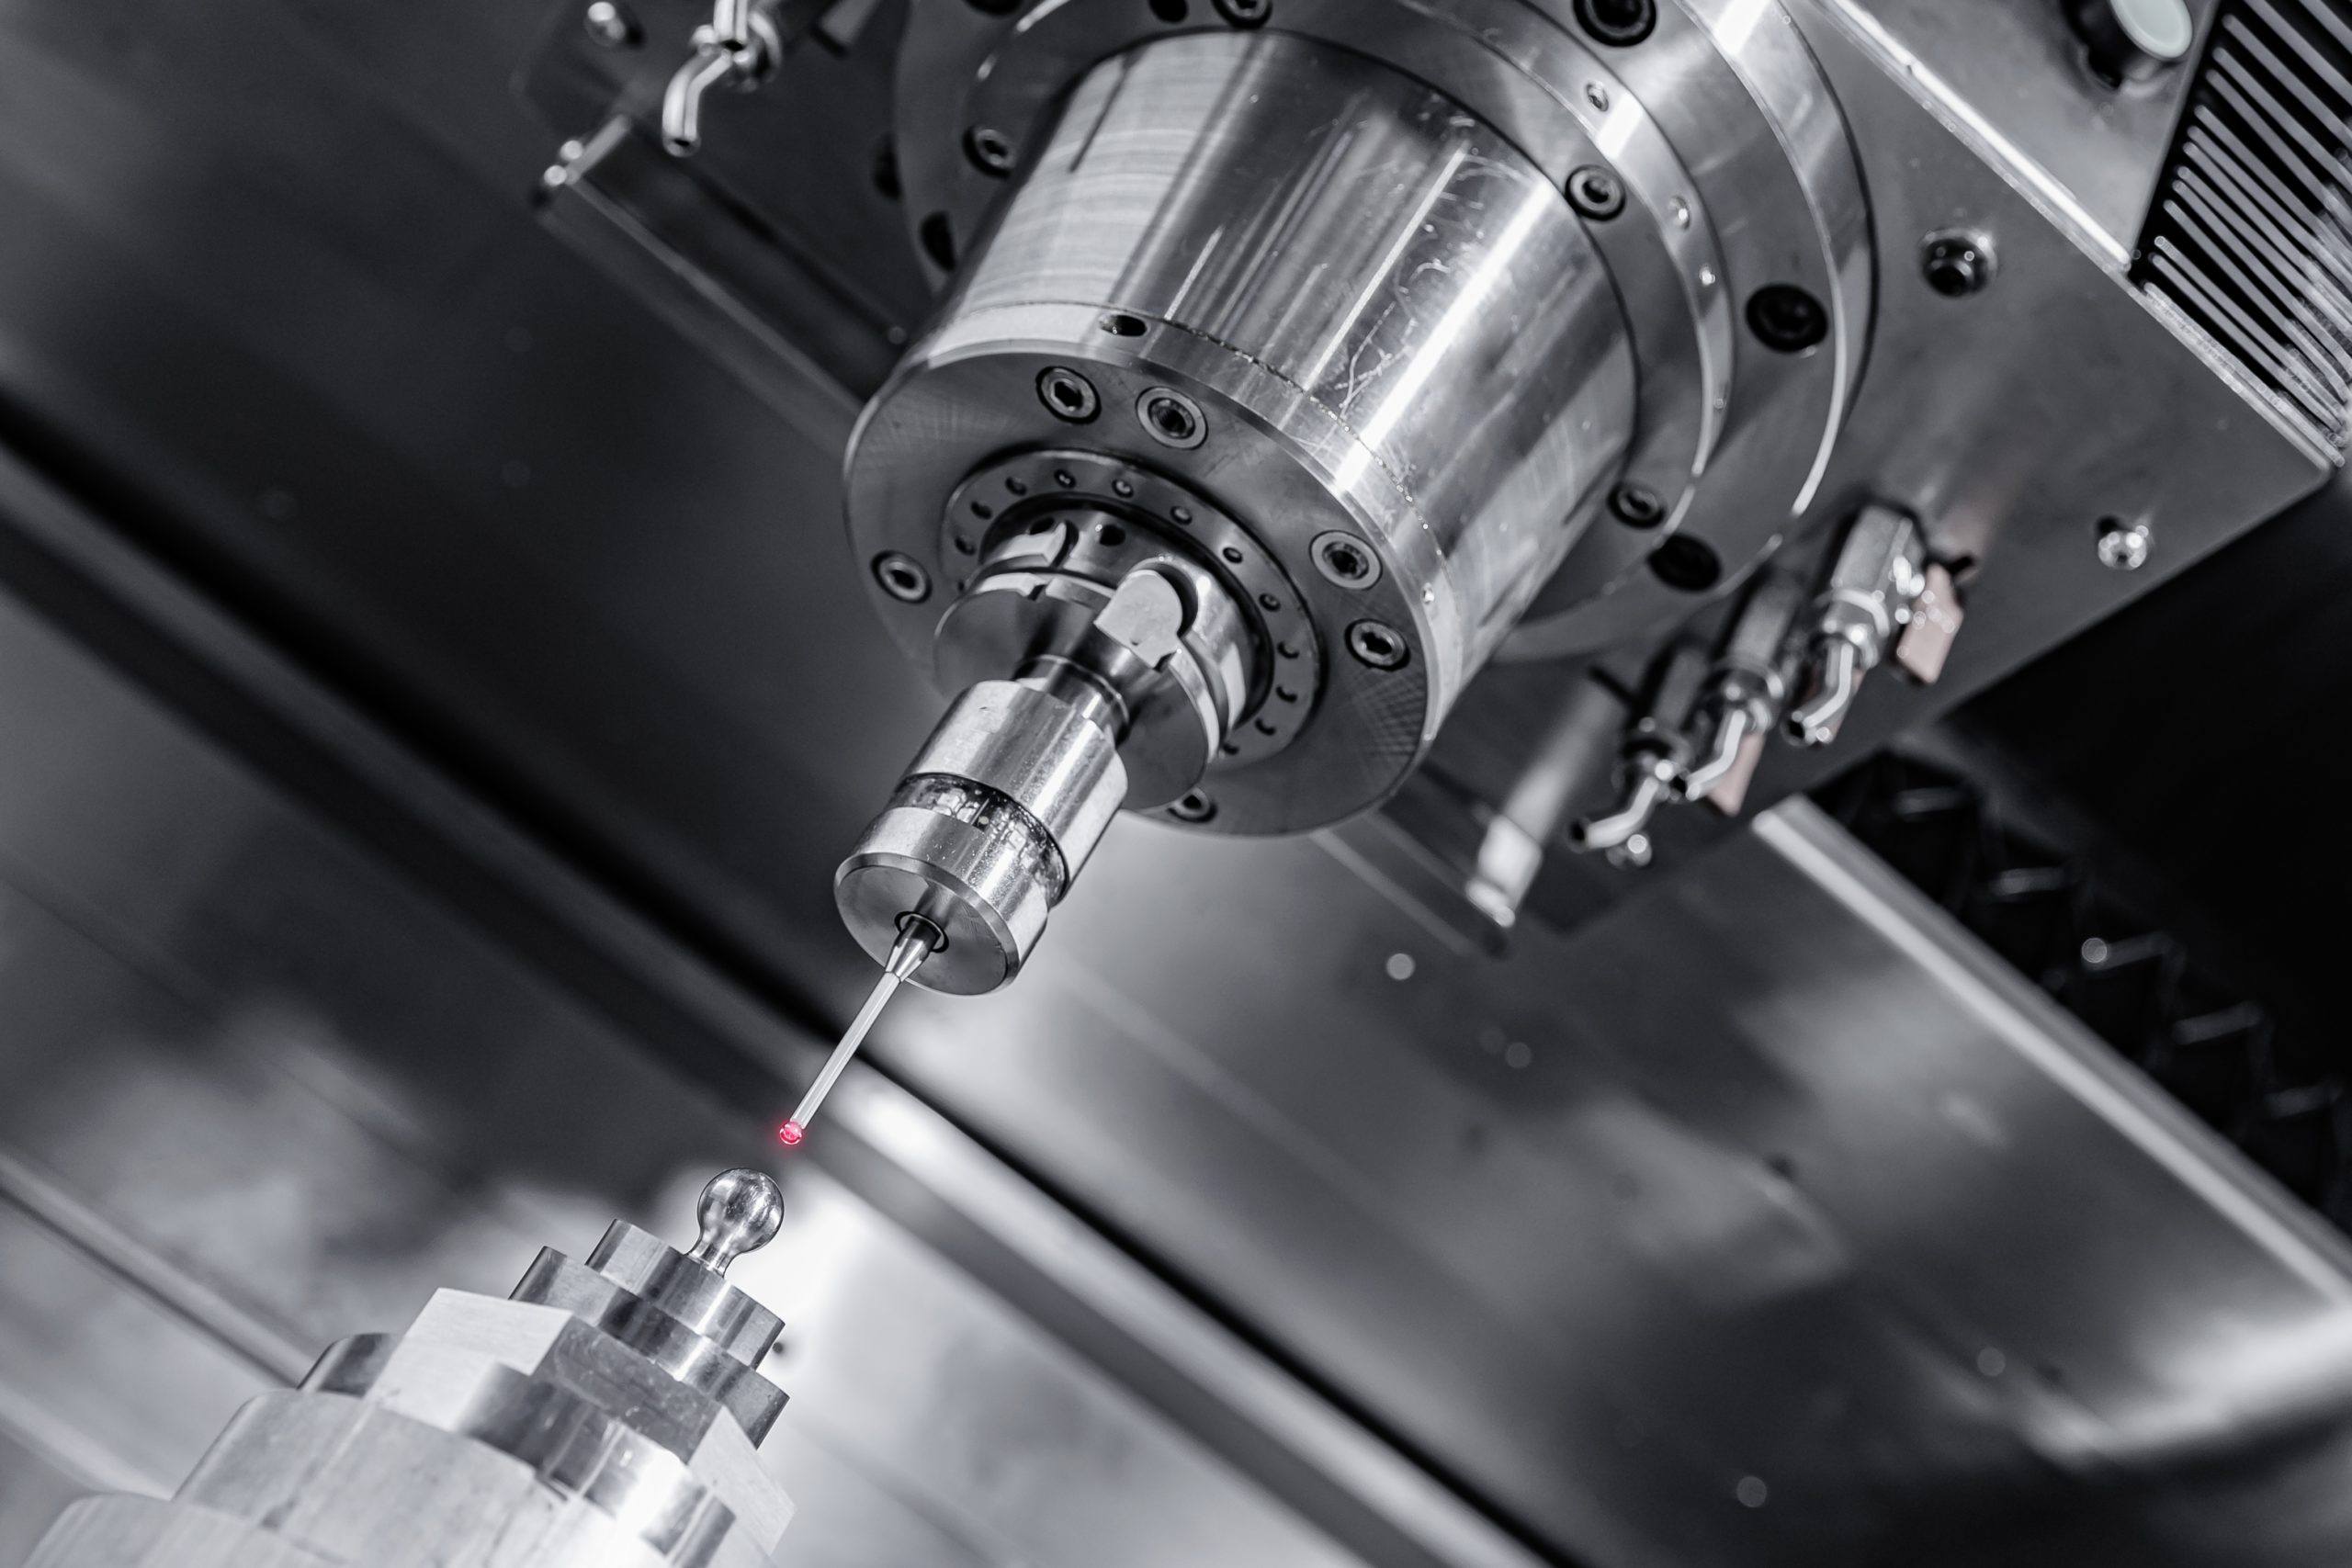
「転削」と「旋削」の最大の違いは、削る際にどちらを回転させるかという点にあります。
旋削加工は、ワーク(材料)自体を主軸で回転させ、固定した刃物を当てて削る方法です。旋盤を使用し、円筒形状の外周や端面、ねじ切りなどに適しています。
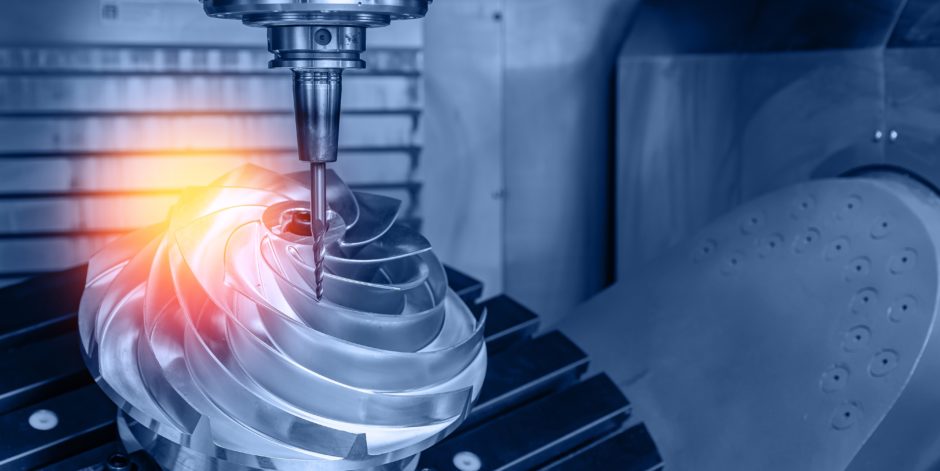
一方、転削加工は、エンドミルなどの刃物を回転させ、固定したワークに当てて削る方法です。マシニングセンタなどを使用し、平面や段差、溝、複雑な曲面形状など、多方向からの加工が必要な部品に向いています。
それぞれ得意分野が分かれているため、加工したい部品の形状に応じて、適切な方法を選ぶことが重要です。
切削加工(旋削加工)の種類
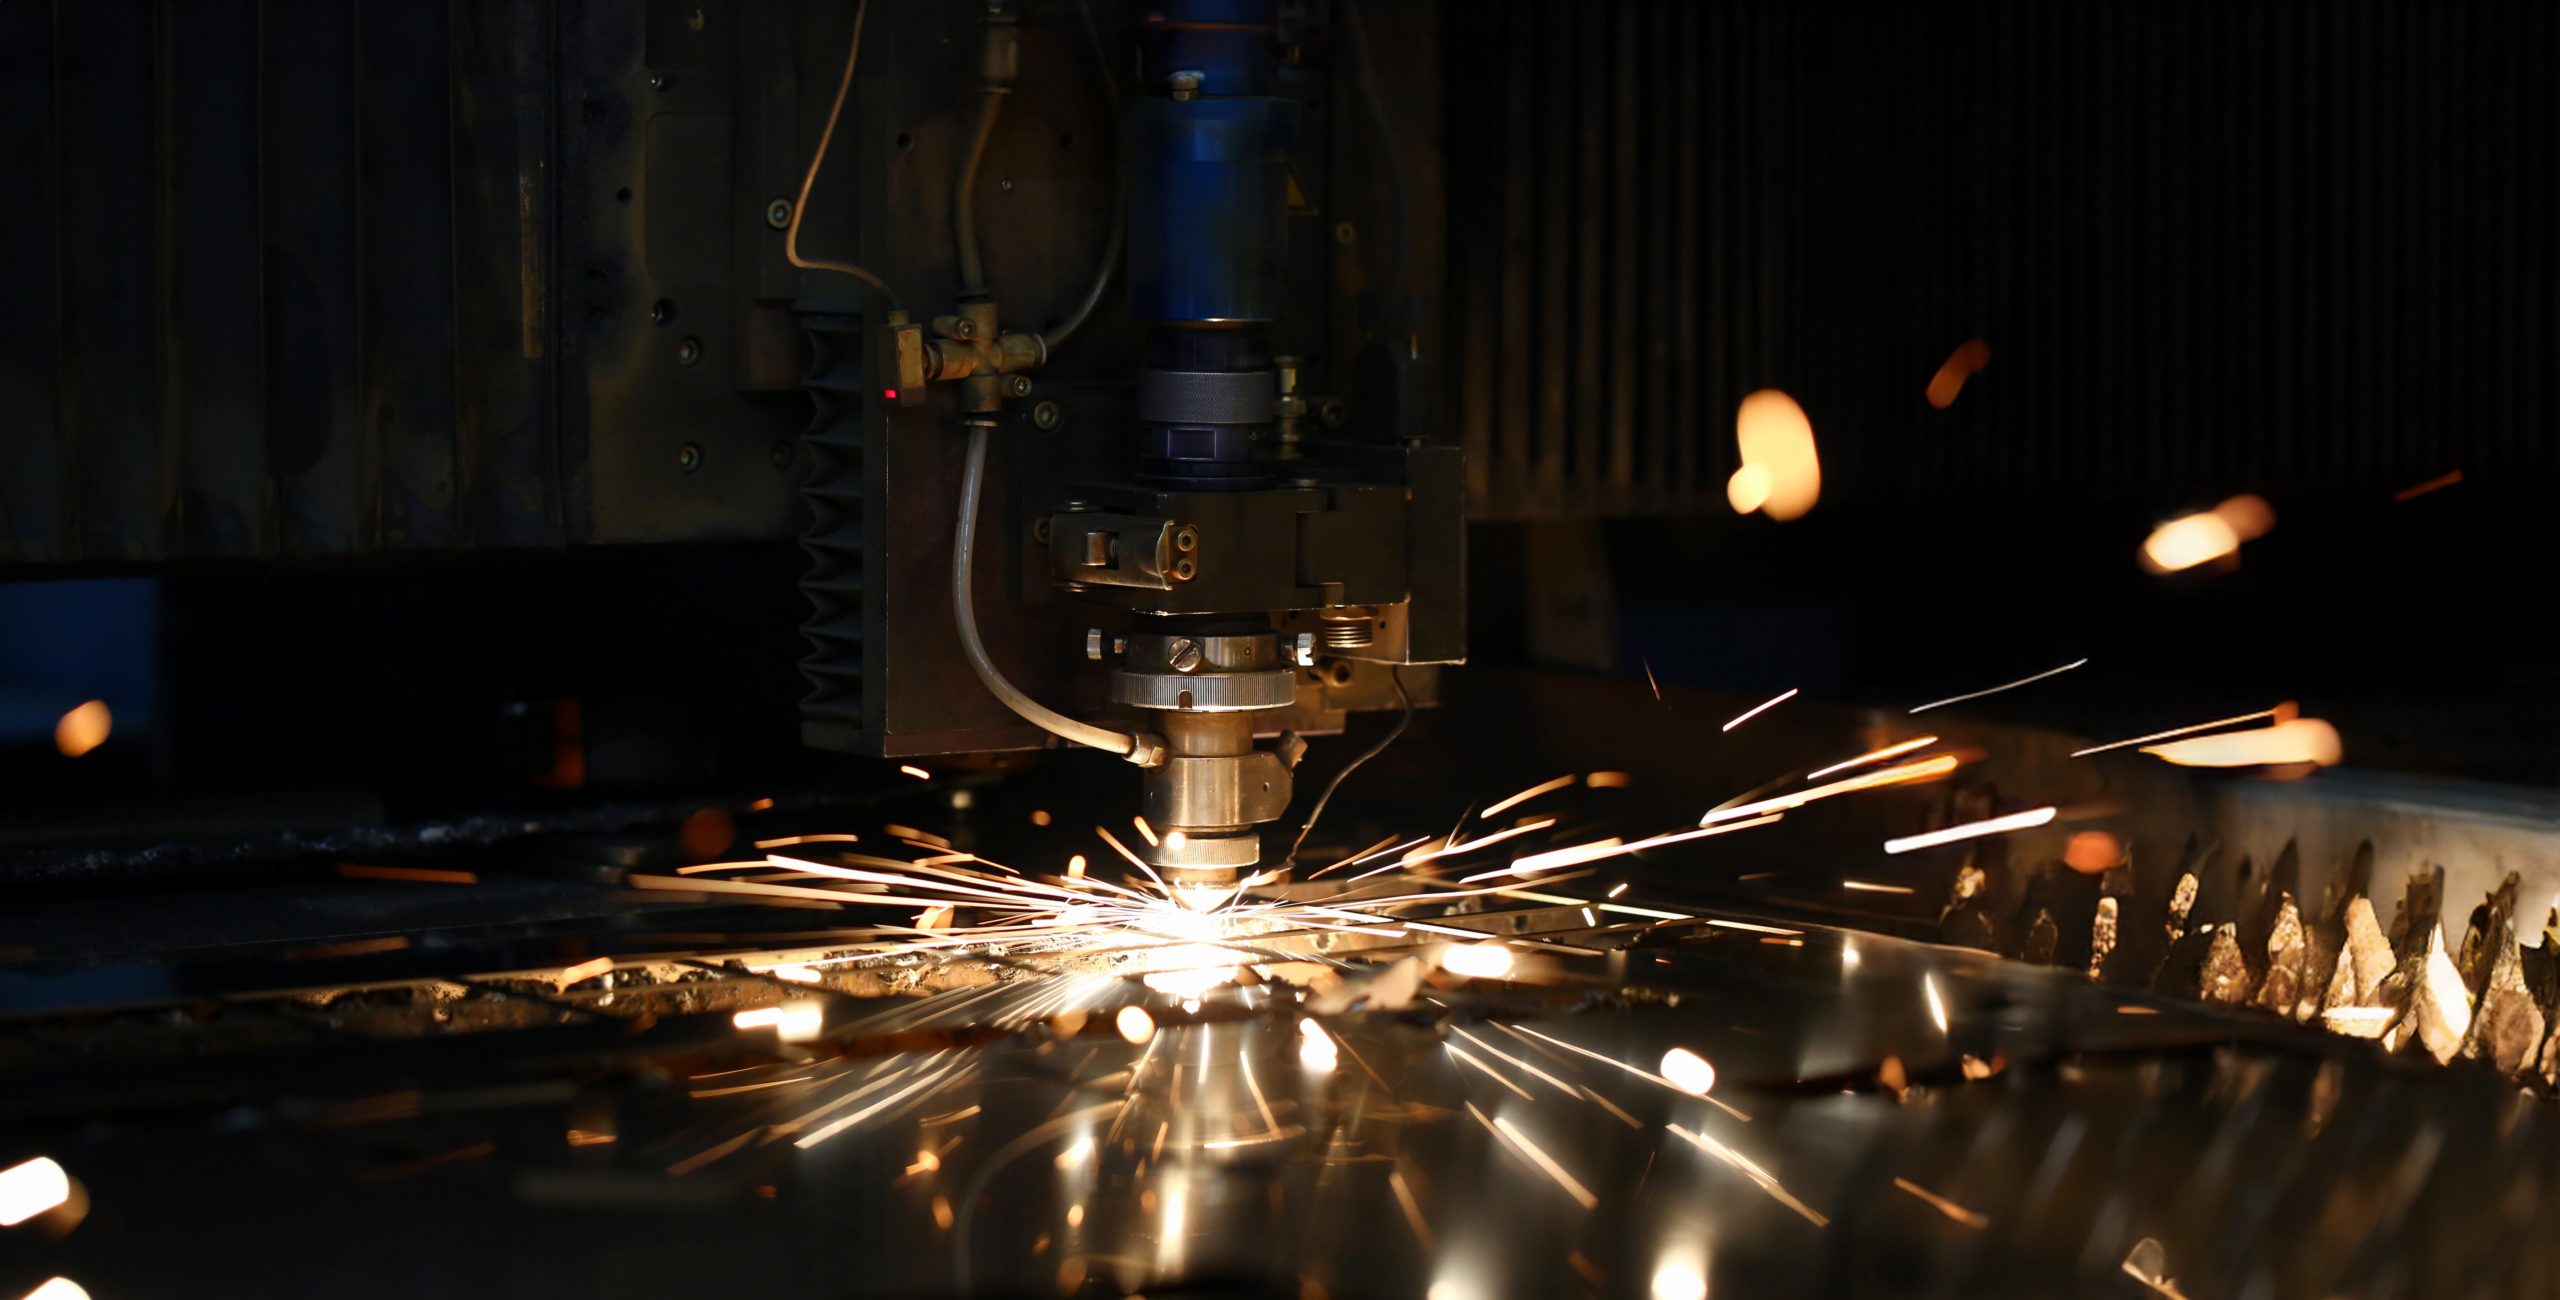
工作物を回転させ、固定した工具を当てることで削るのが旋削加工です。
主に旋盤(せんばん)という機械が使われ、円筒形や円盤状の部品を作るのを得意とします。
以降では、旋削加工の代表的な手法を紹介します。
- 外周加工
- 端面加工
- 中ぐり加工
- ねじ切り加工
- 突切り加工
外周加工
外周加工は、旋削加工の最も基本的な手法の一つです。回転している円筒状の工作物の外側に工具を当て、外径を削って細くしたり、段差をつけたりします。
例えば、シャフトのように直径が異なる部分が連なる形状や、ピンのような単純な丸棒部品を作る際に用いられます。
部品の直径を精密にコントロールでき、製品の基本的な寸法を決める重要な工程です。
使用する工具は「バイト」と呼ばれ、その先端の形状を変えることで、さまざまな外観を作り出すことが可能です。
外周加工は、多くの回転部品の製造において、最初の工程として行われることが多い加工方法といえるでしょう。
端面加工
端面加工とは、工作物の回転軸に対して垂直に位置する「端面(たんめん)」を削り、平らに仕上げる加工方法です。
主な目的は、部品の長さを正確に調整するとともに、他の部品と接合する面をきれいに整えることにあります。例えば、モーターの軸の端面を平滑に仕上げたり、パイプを切断した際の端面を整えたりする際に用いられます。
部品の全長を正確に仕上げるうえで重要な工程であり、用途に応じて端面の寸法精度だけでなく、表面粗さも適切に管理しなければなりません。
外周加工と同様に旋盤で行われ、工作物の中心から外側へ、または外側から中心へと工具を動かすことで平面を削り出します。
正確な組み立てや気密性を要求される部品にとって、非常に重要な加工です。
中ぐり加工
中ぐり加工は、すでにあけられている穴の内側を削り、その直径を広げる加工方法です。ドリルであけた下穴を、より精度高く、かつ滑らかな内面に仕上げる目的で行われます。
穴の直径を精密に調整するだけでなく、穴の内部に段差や溝を作ることも可能です。
具体的な用途としては、ベアリングがはまるハウジングの内径仕上げや、シリンダー内部の加工などが挙げられます。
穴の寸法公差や同軸度(中心のズレ)を厳しく管理できるため、精密なはめあい(部品同士の隙間)が求められる場合に欠かせません。
中ぐり加工には、「中ぐりバイト」と呼ばれる専用の工具が使用され、穴の奥まで届くように細長い形状をしています。
ねじ切り加工
ねじ切り加工は、工作物の外周や内周に、螺旋状の溝を刻んでねじ山を作る加工です。この加工により、ボルトやナットのように部品同士を締結する機能を持たせられます。
工作物の外側にねじを作る加工を「おねじ加工」、穴の内側に作る加工を「めねじ加工」と呼びます。
旋盤で行うねじ切りは、工作物の回転と工具の移動速度を精密に同期させることで、正確なピッチ(ねじ山の間隔)のねじを削り出します。
市販されていない特殊なサイズや形状のねじを製作できる点が利点です。
「ねじ切りバイト」という先端が尖った専用工具を使用し、何度も繰り返し切り込むことで、徐々にねじ山を形成していきます。
突切り加工
突切り加工は、回転している工作物に幅の狭い専用の工具を押し当てて溝を入れ、最終的に材料を切断する加工方法です。目的は、長い棒状の材料から、必要な長さの部品を効率良く切り出すことです。
例えば、自動で材料を供給する装置が付いたCNC旋盤では、この突切り加工を繰り返すことで、同じ部品を次々と大量生産できます。
また、単に切断するだけでなく、部品の途中に深い溝を入れる「溝入れ加工」にも応用されます。
棒材から完成品を切り離す最終工程として多用されるため、生産性向上に直結する重要な加工といえます。
使用される「突切りバイト」は、切りくずが詰まりにくいよう工夫された形状をしています。
切削加工(フライス加工)の種類

工具を高速で回転させ、固定した工作物に当てることで削るのがフライス加工です。
主にフライス盤やマシニングセンタという機械が使われ、平面や溝、複雑な曲面など、四角い形状(角物)の加工を得意とします。
以降では、フライス加工の代表的な手法を紹介します。
- 平面加工
- 側面加工
- 段差加工
- 溝加工
- 3次元加工・多軸加工(3軸・5軸)
平面加工
平面加工は、フライス加工の最も基本的な手法で、工作物の表面を平らに削り出す加工です。主に「正面フライス」や「平フライス」といった工具が用いられます。
正面フライスは、工具の底面にある刃で広範囲を効率良く削ることができ、テーブルの天板のような広い面を平滑に仕上げるのに適しています。
一方、平フライスは工具の側面にある刃で削るため、加工面の精度が高いのが特徴です。
平面加工の目的は、部品の基準となる面を作ったり、製品の取り付け面を正確に仕上げたりすることです。
例えば、機械の土台となるベースプレートの表面や、エンジンブロックの接合面などがこの加工によって作られます。
高い平面度が求められる部品にとって、欠かせない工程です。
側面加工
側面加工は、回転する工具の側面にある刃を使って、工作物の側面を削る加工方法です。主に「エンドミル」と呼ばれる、ドリルのような形状の工具が使用されます。
側面加工により、工作物の外形を整えたり、正確な幅に仕上げたりできます。
例えば、四角いブロック材から、指定された寸法の板材を削り出す場合や、部品の輪郭を成形する際に用いられます。
部品の幅や長さといった外形寸法を決定づける重要な工程であり、プログラムされた通りに工具を動かすことで、直線だけでなく曲線的な輪郭も加工することが可能です。
段差加工
段差加工は、工作物の表面に高さの異なる面を作り出す加工です。この加工にも、主にエンドミルが使用されます。
工具の側面で段差の壁面を削り、底面の刃で底面を仕上げることで、きれいなL字型の断面形状を作り出すことが可能です。
段差加工は、部品同士を組み合わせる際の「かみ合わせ」部分や、部品を取り付けるための座面を作る目的で広く用いられます。
複数の部品で構成される製品の組み立て精度に直接影響するため、段差の高さや位置は精密に管理される必要があります。
溝加工
溝加工は、工作物の表面に溝を掘る加工方法です。使用する工具や加工方法によって、さまざまな形状の溝を作れます。
例えば、エンドミルを使えば四角い溝(角溝)が、専用のT溝カッターを使えばT字型の溝が加工できます。
代表的な用途としては、モーター軸と歯車を固定するためのキー(回り止め)がはまる「キー溝」や、配線や配管を通すための溝、Oリングがはまるシール溝などがあります。
部品の結合や位置決め、機能性の付与といった多様な目的で利用される、非常に重要な加工です。
溝の幅や深さ、底面の形状などを正確にコントロールすることで、部品に求められる機能を実現します。
3次元加工・多軸加工(3軸・5軸)
3次元加工は、滑らかな曲面や複雑な立体形状を削り出す高度な加工技術です。
従来の上下・前後・左右の3軸(X・Y・Z軸)の動きに加えて、回転や傾斜の軸が追加された「多軸加工機」が用いられます。
特に、従来の3つの直線軸(X・Y・Z)に加えて2つの回転軸を備えた5軸加工機は、工具をさまざまな角度から工作物に当てられます。
これにより、一度の段取り(工作物の固定)で複雑な形状を多方面から加工できるため、作業時間の短縮と精度の向上が実現します。
例えば、航空機の部品や金型、人工関節といった自由曲面を持つ製品の製造に不可欠です。
3軸加工では難しかったアンダーカット(隠れた部分の加工)も可能になり、設計の自由度を大きく広げる技術として注目されています。
切削加工(穴あけ加工)の種類
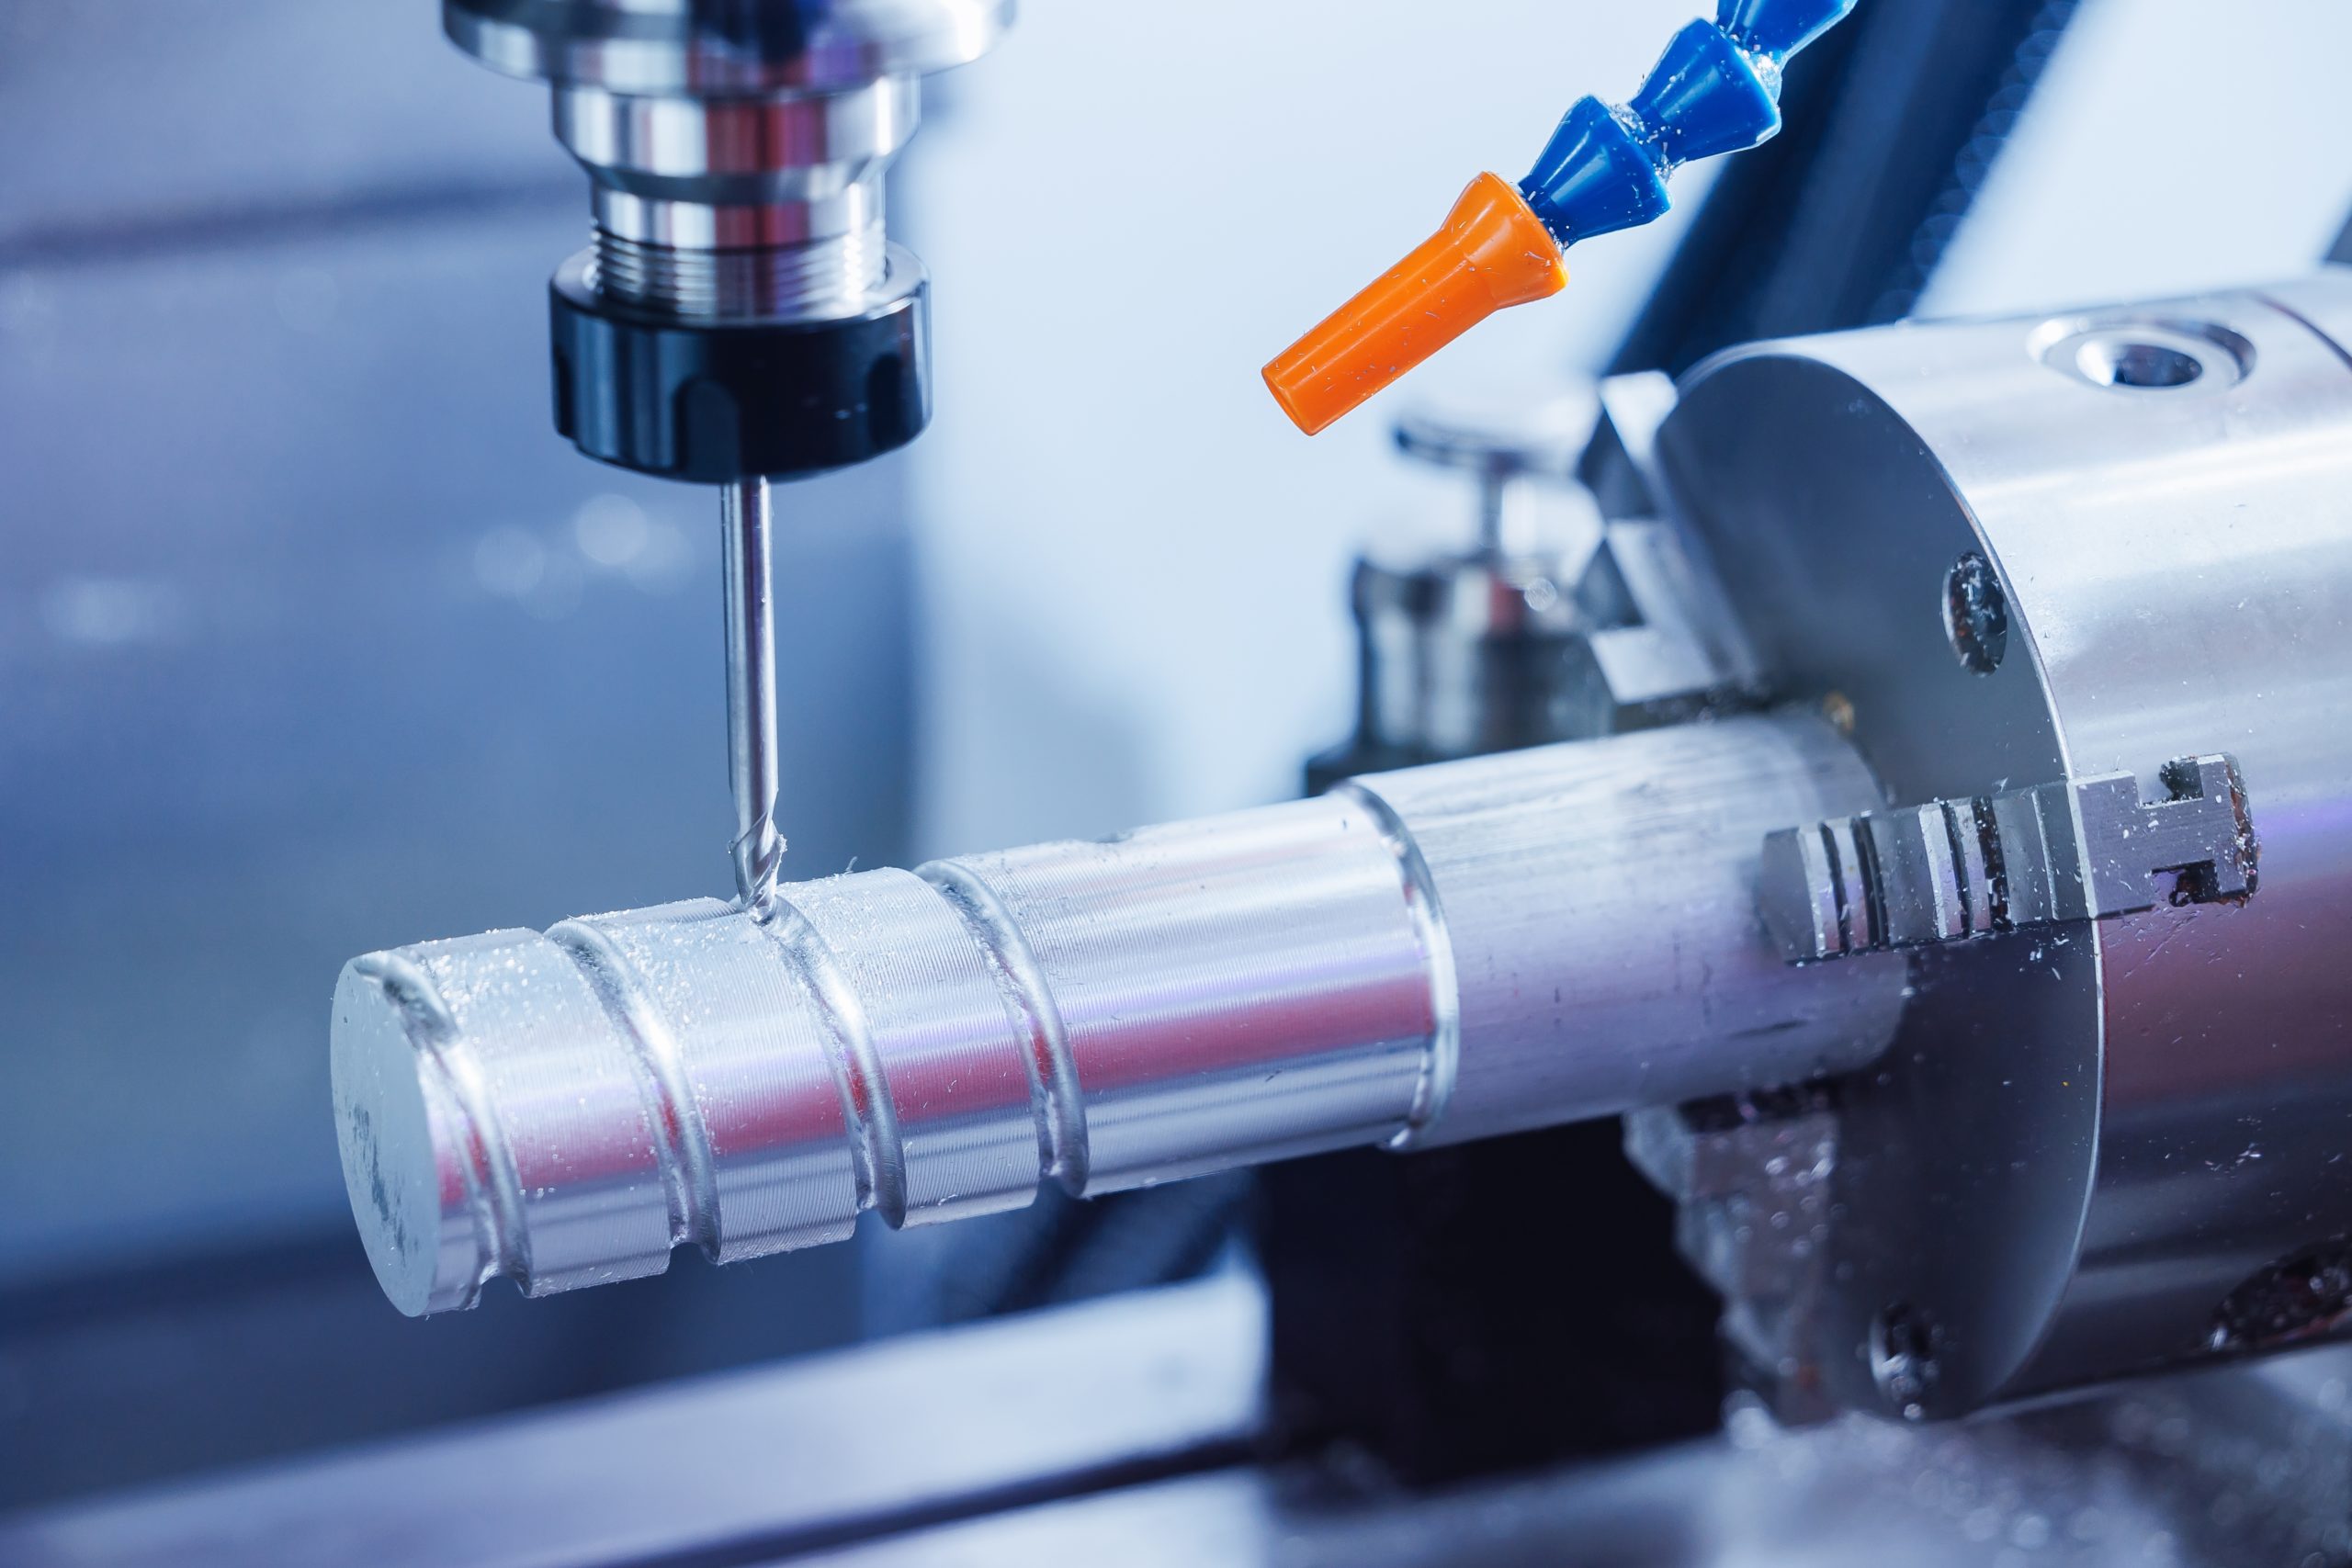
ドリルなどの専用工具を回転させ、材料に穴を開けるのが穴あけ加工です。
単純な穴を開けるだけでなく、その穴をさらに精密に仕上げたり、機能を持たせたりするためのさまざまな関連加工が存在します。
ボール盤やマシニングセンタなどが用いられます。
- 浅穴加工
- 深穴加工
- カウンターボーリング
- リーマ加工
- ねじ切り加工
浅穴加工
浅穴加工は、その名の通り、比較的浅い穴を開ける加工の総称です。一般的に、穴の深さが直径の3倍程度までのものを指します。
浅穴加工には、最も一般的な切削工具である「ドリル」が使用されます。
これはねじを通すための下穴や、部品を位置決めするためのピン穴など、幅広い用途で利用される基本的な加工です。マシニングセンタやボール盤、旋盤など、多くの工作機械で行えます。
加工時間が短く、効率的に行えるのが特徴ですが、穴の位置精度や真直度を確保するためには、適切な切削条件(回転数、送り速度)の設定が重要です。
深穴加工
深穴加工は、穴の深さが直径の4倍以上になるような、深い穴を開ける加工です。浅穴加工と比べて難易度が高く、特別な技術や工具が求められます。
深い穴を加工する際の課題は、切りくずの排出と切削熱の冷却です。
穴の奥で切りくずが詰まったり、工具が過熱したりすると、加工精度が悪化したり、工具が破損したりする原因となります。そのため、切りくずを細かく分断できる特殊なドリルの使用や、工具の内部から切削油を噴射するといった工夫が必要です。
自動車のエンジンシャフトの油穴や、射出成形金型の冷却用の水穴など、特定の機能を持たせるために用いられることが多い専門的な加工技術です。
カウンターボーリング
カウンターボーリングは、すでに開けられている穴の入り口部分を、さらに一段大きく、平底に削り広げる加工です。日本では「ザグリ加工」とも呼ばれます。
カウンターボーリングの目的は、ボルトやねじの頭部が部品の表面から飛び出さないように、頭部を収納するスペースを作ることです。
これにより、製品の表面がフラットになり、外観がすっきりするだけでなく、他の部品との干渉を防げます。
ボルトの頭を沈めるための座面を形成するのが役割で、専用のカウンターボアという工具や、エンドミルが使用されます。
特に、六角穴付きボルト(キャップボルト)を使用する場合に頻繁に行われる加工です。
リーマ加工
リーマ加工は、ドリルで開けた下穴の内面を、ごくわずかに削って仕上げる加工です。目的は、穴の寸法精度を極めて高くし、同時に表面を滑らかにすることです。
ドリルだけで開けた穴は、寸法に若干のばらつきがあったり、内面が粗かったりします。
しかし、部品同士を精密にはめ合わせる「圧入」や、高い精度が求められる軸受け部分などでは、それでは不十分です。
そこで、「リーマ」と呼ばれる専用の仕上げ工具を使い、穴の内壁をきれいに整えます。
リーマは削り取る量が非常に少ないため、加工前の下穴の精度も重要になります。高い精度が要求される部品の最終仕上げとして行われる、精密な加工方法です。
ねじ切り加工
穴あけ加工におけるねじ切り加工は、ドリルで開けた下穴の内側にねじ山を作る「めねじ」を加工することです。
ねじ切り加工には「タップ」という、おねじの形をした工具が用いられるため、「タップ加工」とも呼ばれます。タップを回転させながら穴に挿入していくことで、内壁にねじ山が形成されます。
これは、部品をボルトで固定するためのねじ穴を作るのが主な目的です。
旋盤で行うねじ切り加工が特殊なねじにも対応できるのに対し、タップ加工は規格化されたサイズのねじを効率よく作るのに適しています。
適切なサイズの下穴を開けておくことが、きれいで丈夫なめねじを作るための重要なポイントです。
加工したい形状・部品タイプ別の切削加工の選び方
これまでさまざまな切削加工の種類を見てきましたが、実際に部品を作る際には、その形状から適切な加工方法を選ぶことが重要です。
作りたいものの形によって、どの加工方法が最も効率的で経済的かが決まります。
以降では、代表的な部品形状ごとに、最適な加工の選び方を解説します。
- 円筒形状の部品(シャフト・ボルト等)に適した加工
- ブロック形状・複雑形状の部品に適した加工
- 穴・ねじ加工が中心の部品に適した加工
円筒形状の部品(シャフト・ボルト等)に適した加工
シャフトやボルト、ピンといった、断面が円形の部品(丸物)を製作する場合には、旋削加工が最も適しています。
旋削加工は、工作物自体を回転させて削るため、同心円状の形状を効率良く、かつ高精度に作り出せるからです。
材料をチャック(固定具)で掴んで回転させ、バイトと呼ばれる工具を当てることで、外径を削ったり、段差をつけたり、溝を入れたりできます。
特に、1本の棒材から同じ部品を連続して作るような量産品の場合、旋盤は高い生産性を発揮します。
もちろん、部品の端面に穴を開けたり、ねじを切ったりといった追加工も旋盤上で行えます。円筒形の部品が設計図にあれば、まずは旋削加工を基本に考えるとよいでしょう。
ブロック形状・複雑形状の部品に適した加工
プレートやブラケットのような四角い形状の部品(角物)や、滑らかな曲面を持つ複雑な形状の部品には、フライス加工が最適です。
フライス加工は、工作物をテーブルに固定し、回転する工具を動かして削るため、平面や側面、溝といった形状を自在に作り出せます。
特に、3次元CADデータと連携したマシニングセンタや5軸加工機を用いれば、人の手では作れないような精密で複雑な立体形状も削り出すことが可能です。
金型や航空機部品、試作品の製作など、多品種少量生産から高付加価値な部品の製造まで、幅広いニーズに対応できるのがフライス加工の強みです。
設計の自由度が高く、旋削では難しい形状を実現したい場合に選ばれる加工方法です。
穴・ねじ加工が中心の部品に向く加工
部品の主な機能が穴やねじである場合、穴あけ加工が中心となります。具体的には、多数のねじ穴を持つプレートや、配管を通すためのフランジ部品などが該当します。
これらの加工には、複数の工具を自動で交換できるマシニングセンタが非常に効率的です。
マシニングセンタを使えば、位置決め、下穴あけ、面取り、そしてタップによるねじ切りまで、一連の工程をプログラム通りに自動で行えます。
これにより、作業者の手間が省けるだけでなく、ヒューマンエラーを防ぎ、安定した品質の製品供給が可能になります。
もちろん、部品の形状に応じて、フライス加工による外形仕上げや、旋削加工と組み合わせることも一般的です。
材質別に見る切削加工のポイント
切削加工は、材料の特性によって加工のしやすさや注意点が大きく変わります。
同じ形状の部品でも、材質が違えば、工具の選択や切削条件(回転数・送り速度)を最適化する必要があります。
以降では、代表的な材質であるアルミニウム、ステンレス、樹脂について、それぞれの加工のポイントを解説します。
- アルミニウムの切削加工のポイント
- ステンレスの切削加工のポイント
- 樹脂(エンプラ)の切削加工のポイント
アルミニウムの切削加工のポイント
アルミニウムは、軽量で柔らかく、切削しやすい金属として知られています。しかし、その加工には特有の注意点が存在します。
最も注意すべきは、融点が低いために工具の刃先に溶着しやすいという性質です。
加工中に発生した切りくずが熱で溶け、工具に付着してしまうと、仕上げ面の悪化や寸法の狂いにつながります。
これを防ぐためには、切れ味の良い専用工具を使用し、切削速度の適切な設定が重要です。
また、十分な量の切削油(クーラント)を供給し、加工点を常に冷却・潤滑することも欠かせません。
これらのポイントを押さえることで、アルミニウムの持つ加工性のよさを最大限に引き出し、美しい仕上がりを得られます。
ステンレスの切削加工のポイント
ステンレスは、錆びにくく強度が高い優れた材料ですが、切削加工においては難削材(なんさくざい)として知られています。
その理由は2つあります。
- 加工中に素材が硬くなる「加工硬化」を起こしやすい
- 熱伝導率が低く、加工で発生した熱が逃げにくい性質を持つ
これらの特性により、工具の刃先が高温になりやすく、摩耗が早く進んでしまいます。
ステンレスを加工する際のポイントは、低めの切削速度で、一度にしっかりと削り込むことです。中途半端な切り込みは加工硬化を助長してしまいます。
また、工具の摩耗を抑えるために、耐熱性の高いコーティングが施された工具を選定し、適切な切削油で冷却することも重要です。
樹脂(エンプラ)の切削加工のポイント
エンジニアリングプラスチック(エンプラ)に代表される樹脂材料は、金属に比べて柔らかく、切削抵抗が小さいのが特徴です。
しかし、金属とは異なる難しさがあります。ポイントは、熱に弱く、加工熱で溶けたり変形したりしやすい点です。
加工中に材料が溶けて工具に付着すると、きれいな仕上げ面が得られません。そのため、発熱を抑えることが最も重要になります。
具体的には、切れ味の良い樹脂専用の工具を使用し、回転数を上げすぎず、送り速度を速めに設定して、工具と材料の接触時間を短くする工夫が有効です。
また、樹脂は弾性があり、切削の圧力でたわみやすいため、しっかりと固定(クランプ)することも寸法精度を保つうえで欠かせません。
大ロット・微細形状には切削加工でなくMIMの選択肢もある
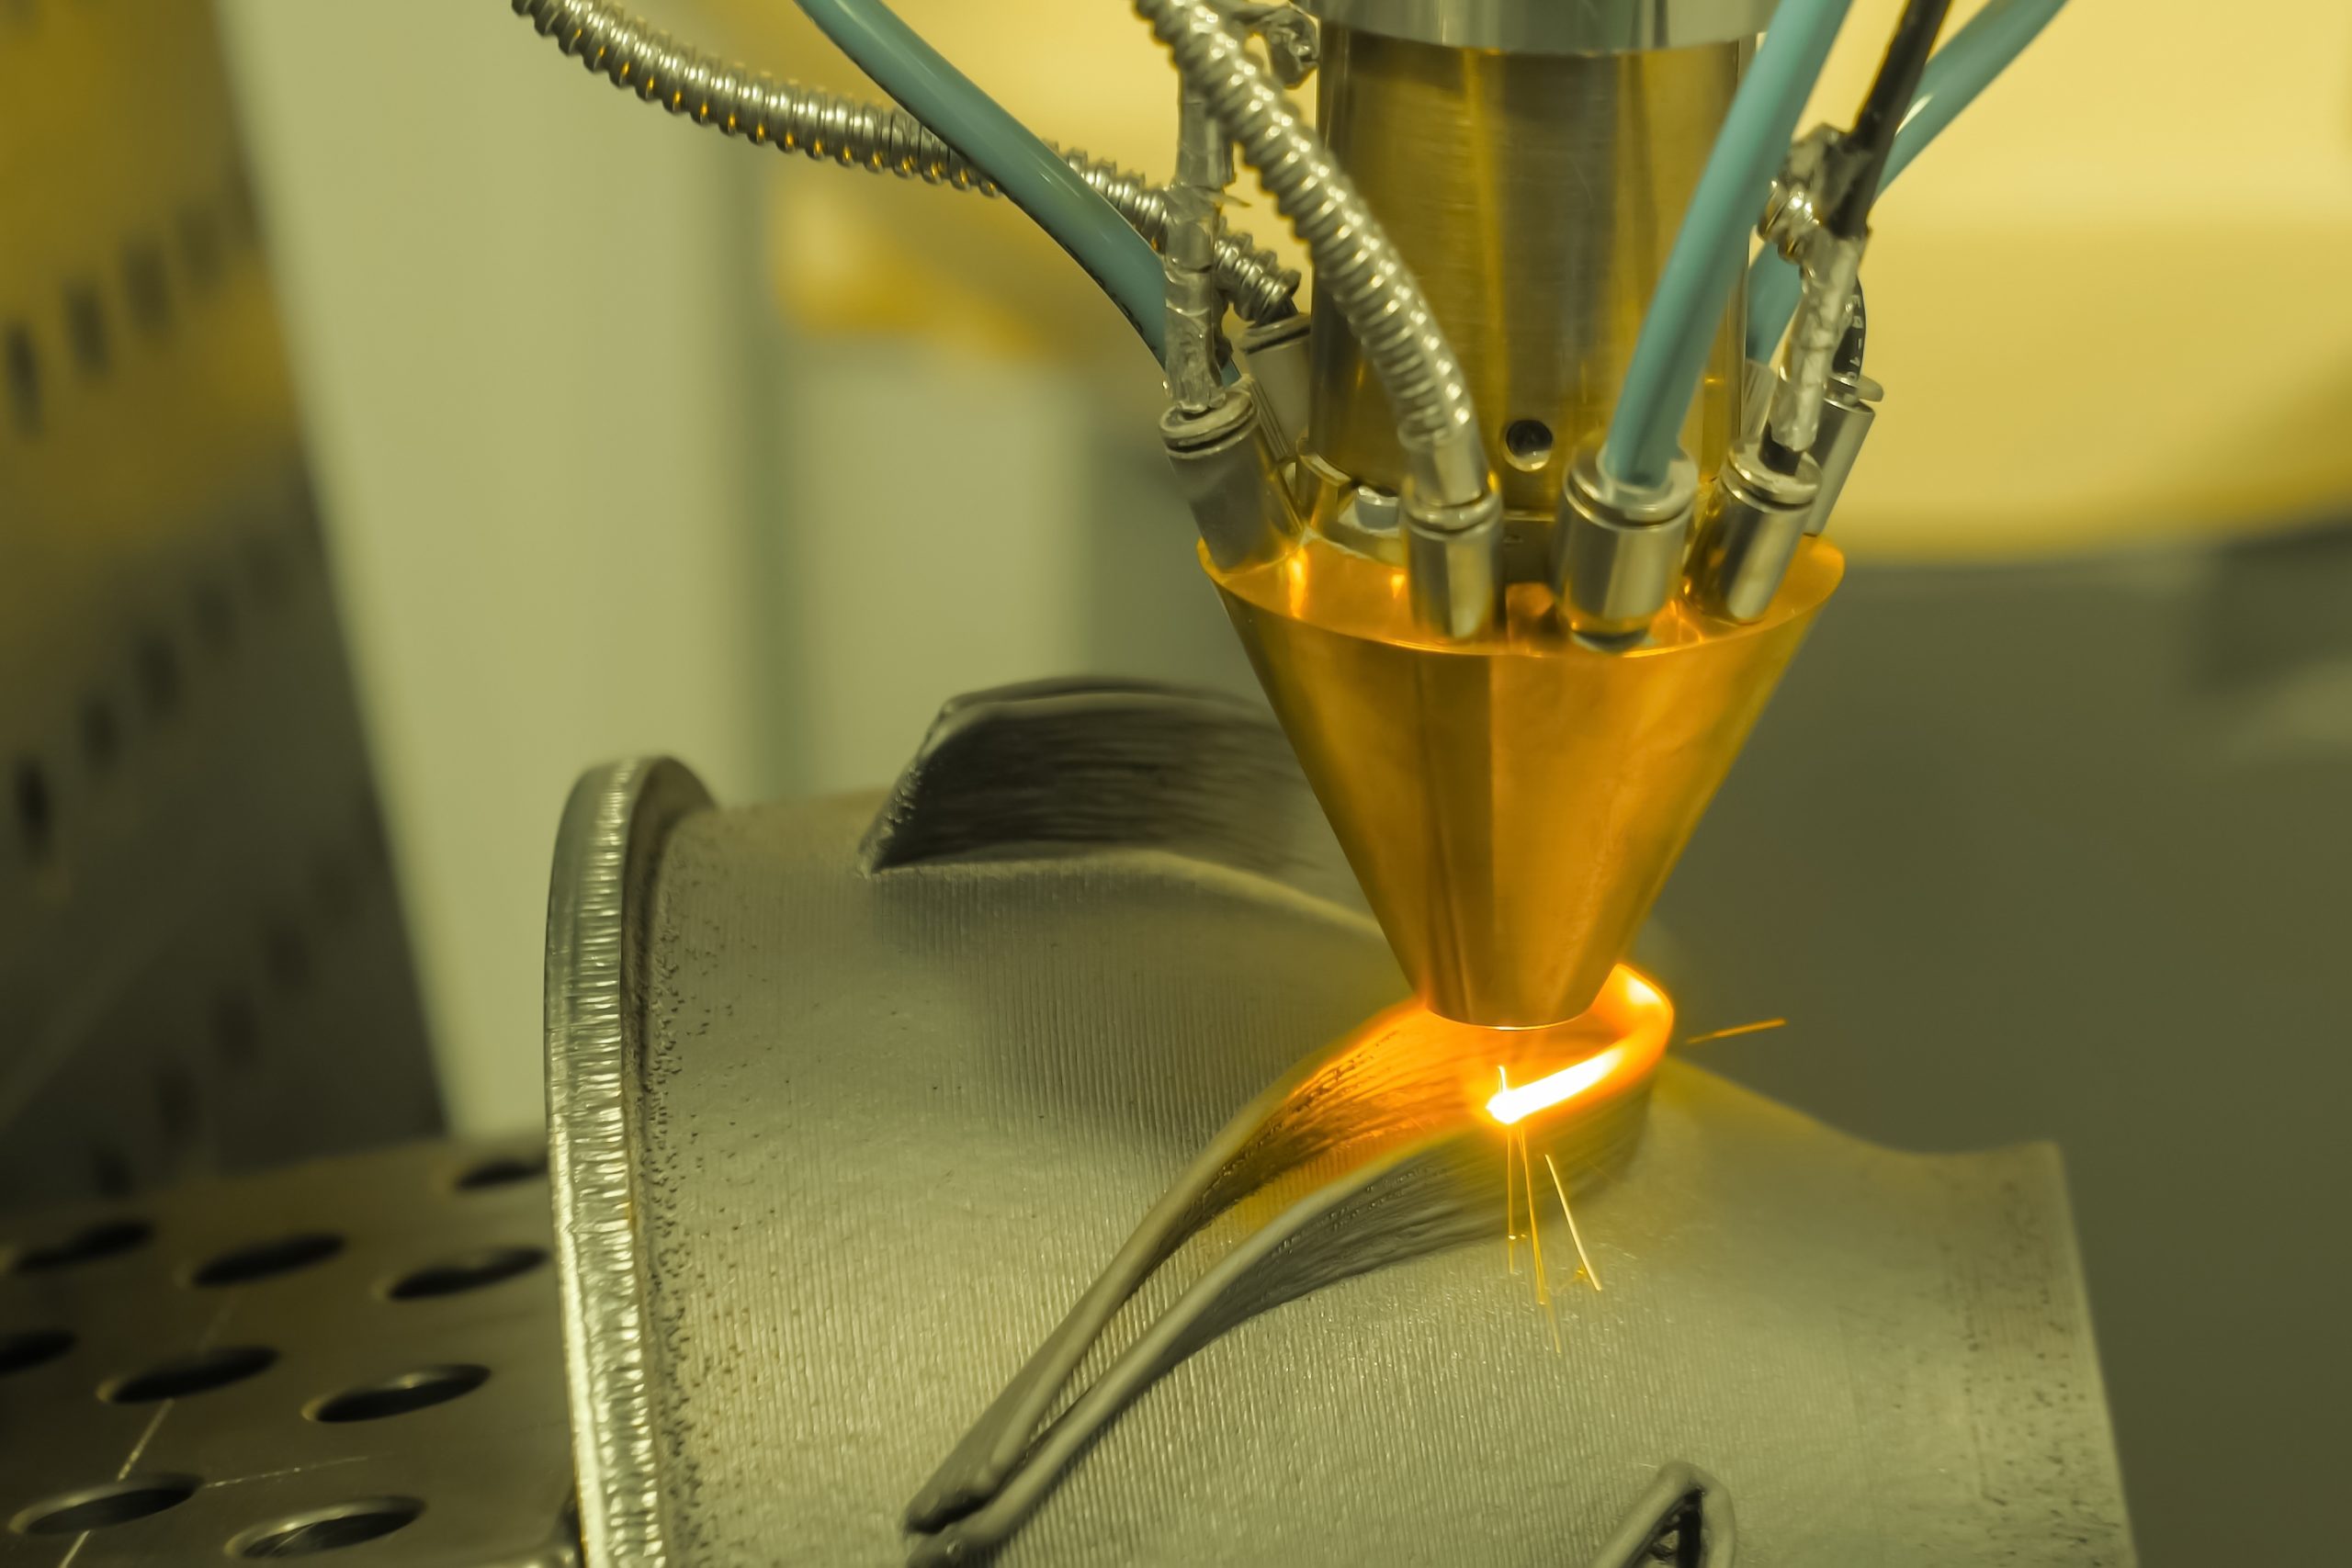
切削加工は、一個の試作品から中量産まで幅広く対応できる万能な加工方法ですが、すべてのニーズに応えられるわけではありません。
特に、数万個を超えるような大量生産や、非常に小さく複雑な形状の部品には、コストや技術的な限界があります。
そうした場合に有効な選択肢となるのが、MIM(金属粉末射出成形)という技術です。
- 切削加工では対応しづらい形状・ロット数
- MIM(金属粉末射出成形)で解決できること
切削加工では対応しづらい形状・ロット数
切削加工の原理は、材料の塊から不要な部分を削り取っていく「除去加工」です。そのため、加工が難しい、あるいは非効率になるケースが存在します。
例えば、内部に空洞がある複雑な構造や、薄肉で微細な形状は、工具が届かなかったり、加工の圧力で部品が変形してしまったりする可能性があります。
また、切削加工は基本的に部品を一つずつ加工していくため、数万個を超えるような大ロットの生産では、加工に時間がかかりすぎ、一つあたりの単価が高くなってしまいます。
さらに、削り出す量が多いほど、材料の無駄(切りくず)も増えてしまいます。
このような量産性や形状の自由度の限界が、切削加工が不得意とする領域です。
MIM(金属粉末射出成形)で解決できること
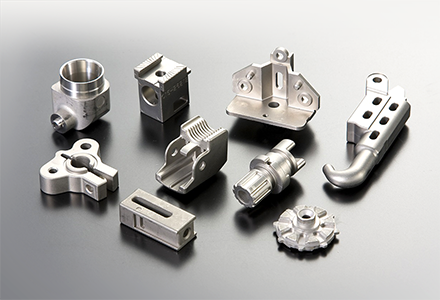
MIMは、金属の粉末を樹脂と混ぜ合わせ、金型に射出して形を作る技術です。
プラスチック製品を作る射出成形と同じ原理なので、切削では難しい三次元的な複雑形状や、微細な部品でも一体で製造できます。
メリットは、一度金型を作ってしまえば、同じ形状のものを低コストで大量に生産できる点です。
また、材料を溶かして型に流し込むため、切りくずが出ず、材料の歩留まりが良いのも特徴です。
切削加工が試作や少量生産に向いているのに対し、MIMは複雑形状の大量生産を得意としており、両者は互いに補完し合う関係にある製造技術といえるでしょう。
切削加工・MIMの選定に迷ったらMIMの九州精密機器

切削加工とMIM(金属粉末射出成形)は、それぞれ得意な形状やロット数が異なります。
「この部品はどちらの工法が適しているのか」「複雑形状や大ロットでコストを抑えたい」といったお悩みをお持ちの方は、ぜひ九州精密機器にご相談ください。
九州精密機器は、MIM専業メーカーとして長年培ってきた技術力とノウハウを強みに、微細で複雑な形状や大ロット生産にも柔軟に対応しています。
設計段階からのご相談にも対応しており、部品の仕様や生産ロットに応じて、切削加工とMIMのどちらが最適かを含めたご提案が可能です。
まずはお気軽にお問い合わせください。
\MIM化の検討段階でもご相談ください/
まとめ:部品形状・材質に合わせて最適な切削加工の種類を選ぼう
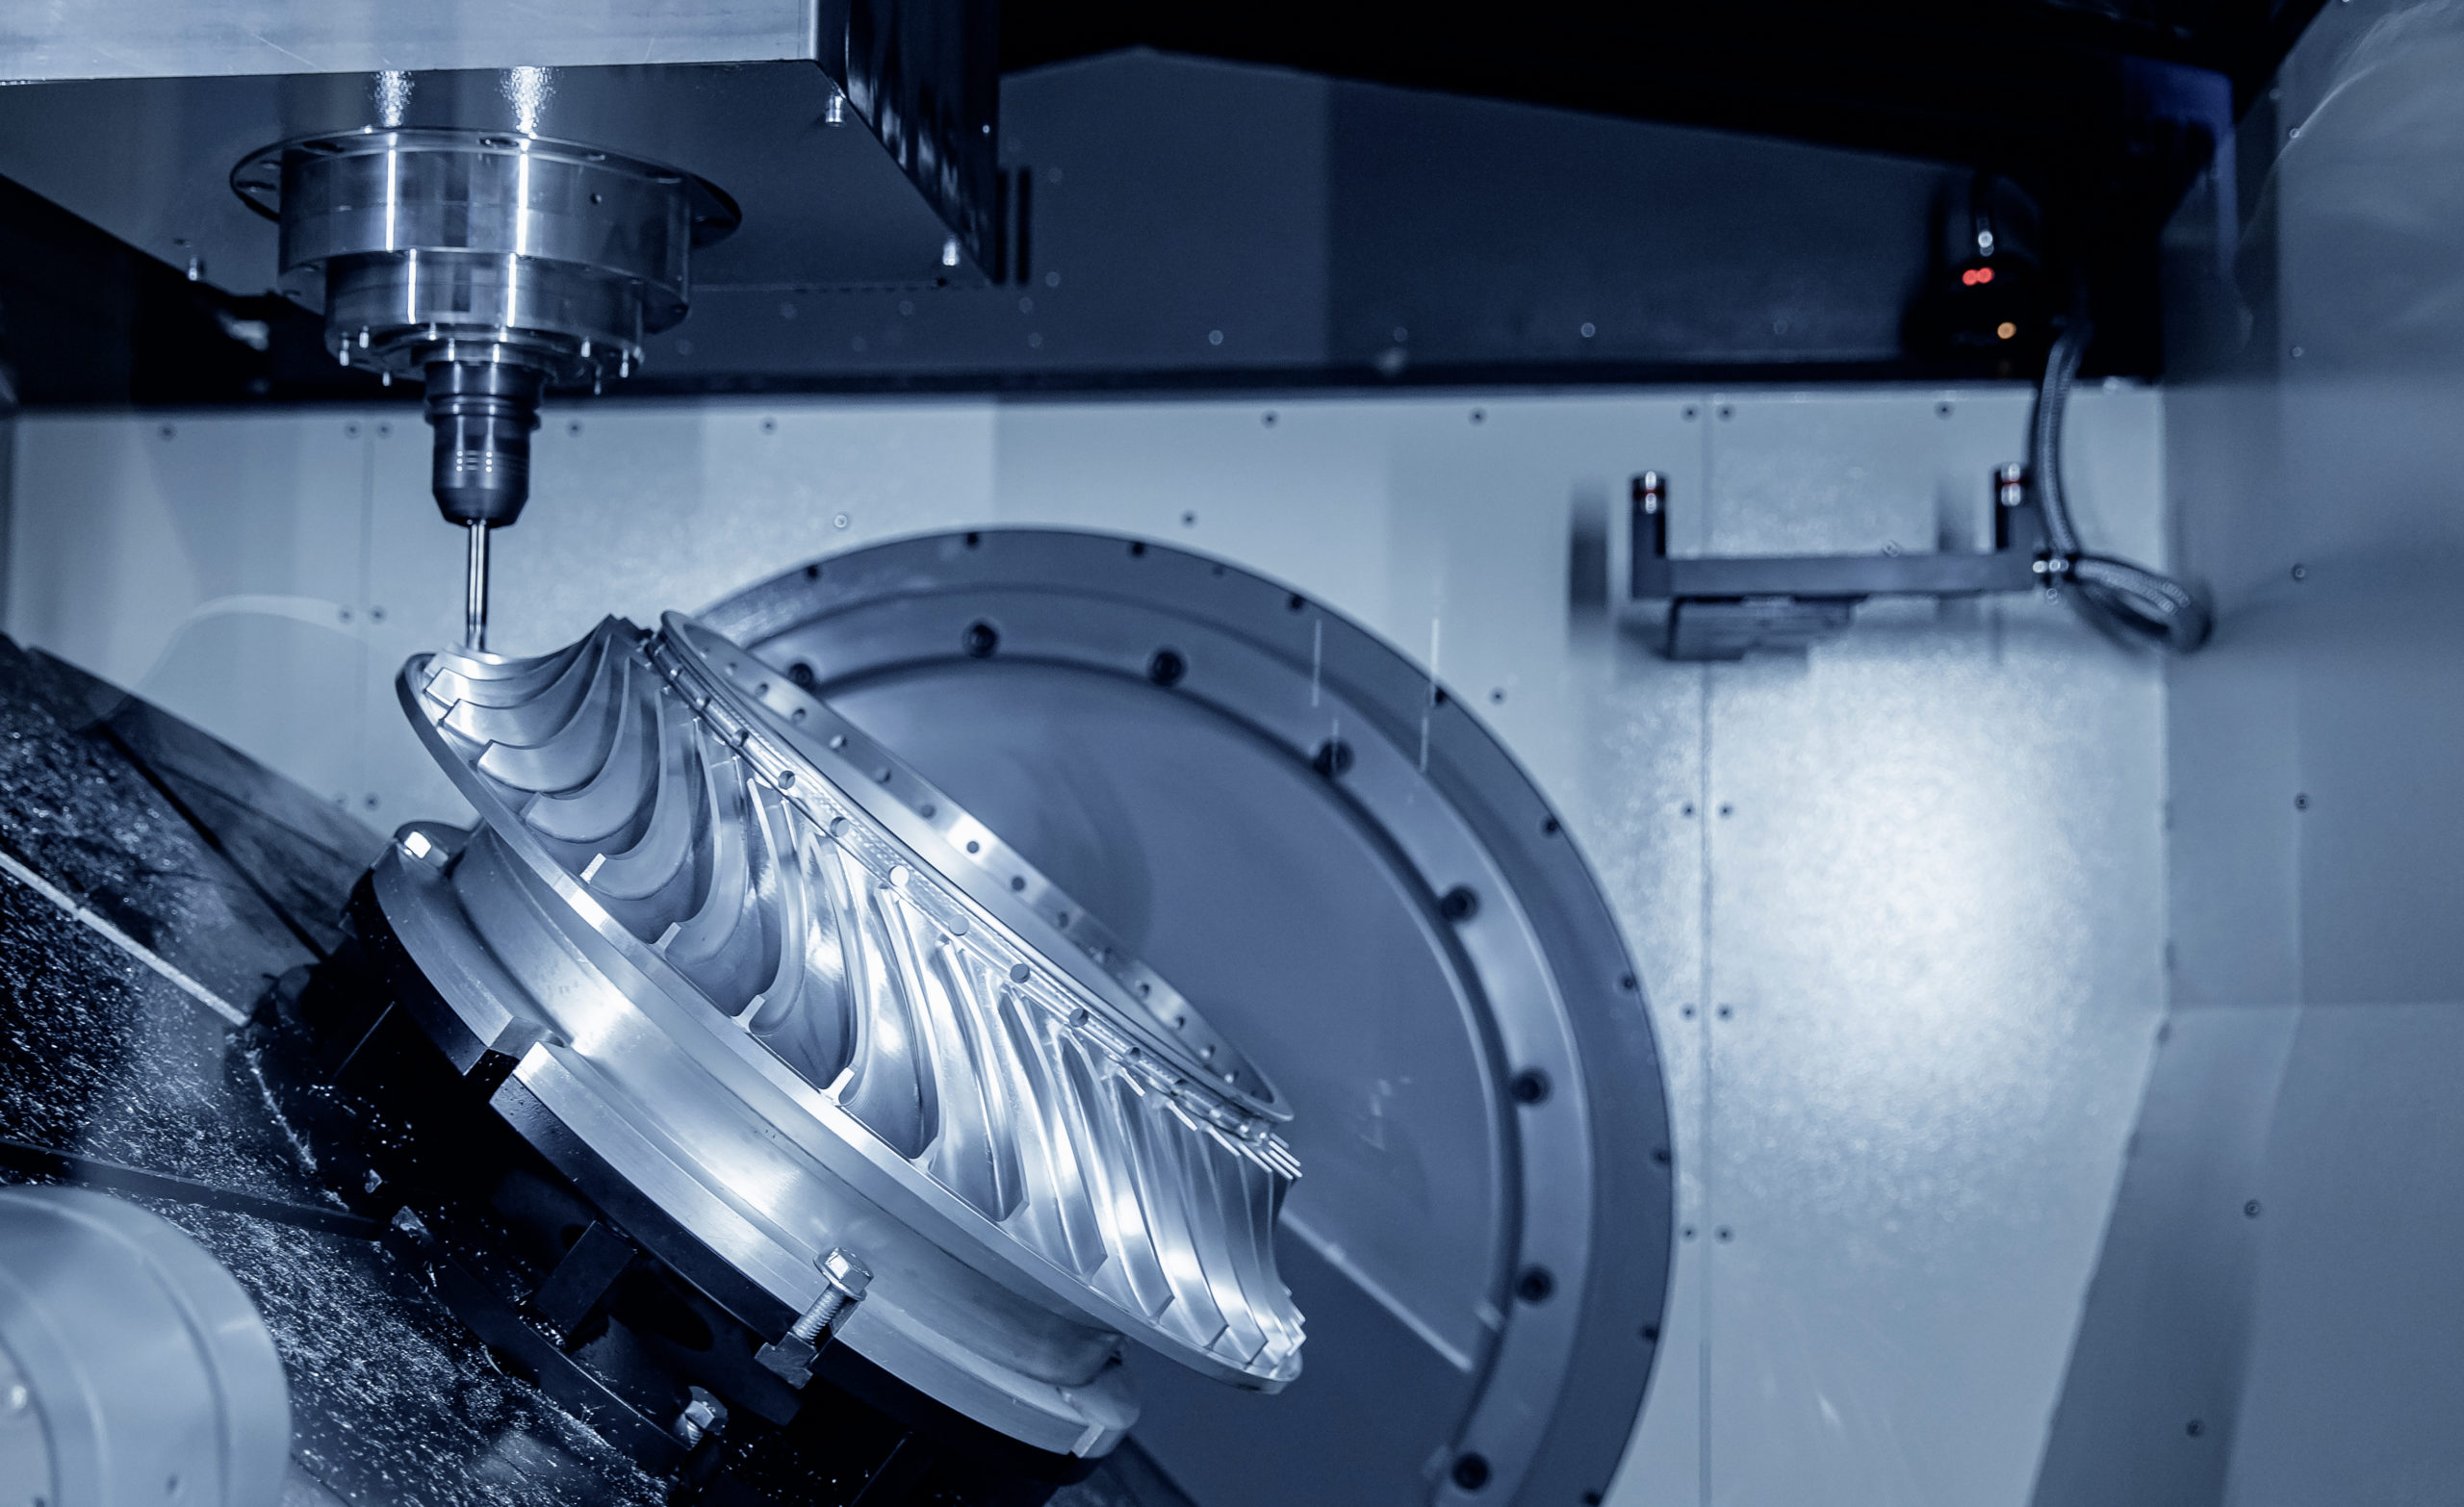
切削加工は、旋削・転削・穴あけの3種類に大別され、それぞれ得意とする形状が異なります。
旋削は円筒形状、転削は平面や複雑形状、穴あけは穴・ねじ加工に適しており、まずは作りたい部品の形状を把握することが加工方法選びの第一歩です。
そのうえで、アルミニウムやステンレス、樹脂といった材質ごとの特性を踏まえ、工具や切削条件を最適化することが、精度や仕上がりの良し悪しを左右します。
さらに、大ロット生産や微細・複雑形状が求められるケースでは、切削加工だけでなくMIM(金属粉末射出成形)という選択肢も検討することで、コストと品質のバランスが取れた解決策が見えてくることもあります。
部品の形状・材質・生産数量を総合的に見極め、最適な加工方法を選定していきましょう。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する