

ロストワックスは、ロウ(ワックス)でつくった模型を元に鋳型をつくり、複雑な形状の金属部品を製造する技術です。
「精密鋳造法」の一種であり、その歴史は古く、宝飾品や美術品の製造にも用いられてきました。
現代では、自動車や産業機械、医療機器といった幅広い分野で、寸法精度の高い部品を量産するために活用されています。
この記事では、ロストワックスの基本的な仕組みから、他の鋳造方法との違い、メリット・デメリット、そして具体的な生産工程まで、初心者の方にもわかりやすく解説します。
加工方法の選定で悩まれている方は、ぜひ参考にしてください。
ロストワックスとは?
ロストワックス製法は、精密な金属部品を製造するための鋳造技術の一つです。
「インベストメントキャスティング」とも呼ばれ、ロウでつくった模型(ワックスパターン)をセラミックでコーティングして鋳型をつくり、内部のロウを熱で溶かして(ロストして)空洞をつくります。
その空洞に溶かした金属を流し込むことで、複雑な形状の製品を高い精度でつくりだすことが可能です。
この製法は、切削加工では難しい三次元的なデザインや、薄い部分と厚い部分が一体となった部品の製造を得意としています。
ロストワックスと他の鋳造方法との違い
金属部品を製造する鋳造方法には、ロストワックス以外にもさまざまな種類があります。
以降では、代表的な「砂型鋳造」と「ダイカスト」を取り上げ、ロストワックスとの違いを比較しながら、それぞれの特徴を解説します。
- ロストワックスと砂型鋳造の違い
- ロストワックスとダイカストの違い
ロストワックスと砂型鋳造の違い
ロストワックスと砂型鋳造の最も大きな違いは、鋳型の材質とそれによって得られる製品の精度にあります。
砂型鋳造は、その名の通り砂を固めて鋳型をつくる方法で、比較的大きな製品や小ロット生産に向いています。
一方、ロストワックスはセラミック製の鋳型を用いるため、砂型よりも滑らかで美しい鋳肌(表面)と、高い寸法精度を実現できるのが特徴です。
ただし、ロストワックスは工程数が多いため単価や納期は条件に左右されますが、一般に小ロットから中ロットで採用されることがあります。
複雑な形状で、かつ表面のきれいさが求められる部品にはロストワックスが適しているといえるでしょう。
ロストワックスとダイカストの違い
ロストワックスとダイカストは、使用できる金属の種類と生産性に違いがあります。
ダイカストは、アルミニウムや亜鉛といった融点の低い金属材料を、精密な金型に高圧で注入する方法です。
生産スピードが速く、大量生産に向いていますが、金型費用が高額になることや、鉄やステンレスのような高融点材料には対応できないという制約があります。
一方、ロストワックスはステンレス鋼や炭素鋼など、幅広い材質に対応可能です。
また、金型から製品を直接取り出すダイカストと異なり、ロウ模型を使うことでアンダーカットのような複雑な形状も実現しやすいという利点があります。
ロストワックスのメリット
ロストワックスは、他の加工方法では難しい課題を解決できる多くのメリットを持っています。
以降では、4つのメリットについて具体的に解説していきます。
- 複雑形状・薄肉厚肉に対応できる
- 寸法精度が高く、鋳肌が美しい
- 一体成形によるコストダウン・強度向上
- 試作から量産まで同じ製法で対応できる
複雑形状・薄肉厚肉に対応できる
ロストワックスの最大のメリットは、形状の自由度が非常に高いことです。
ロウを射出して原型をつくるため、切削加工では刃物が届かないような内部構造や、三次元的な曲面を持つ複雑なデザインも実現できます。
また、金型から抜きにくい「アンダーカット」と呼ばれる構造も一体で成形可能です。
これにより、複数の部品を組み合わせていた製品を一つの部品として設計し直せます。
薄い部分と厚い部分が混在するような、肉厚が不均一な形状にも対応できるため、設計の自由度を大幅に向上させられます。
寸法精度が高く、鋳肌が美しい
ロストワックスは、鋳造法の中でも特に寸法精度が高いことで知られています。
セラミック製の鋳型は、砂型などと比べて表面が非常に滑らかであるため、鋳造後の製品表面(鋳肌)も美しく仕上がります。
この特徴により、従来は必要だった切削や研磨といった後加工の工程を削減、あるいは省略することが可能です。
さらに、後加工が減ることで、トータルでの製造コストを抑えて納期を短縮する効果も期待できます。
外観の品質が重視される部品や、追加工をできるだけ減らしたい場合に、ロストワックスは有効な選択肢です。
一体成形によるコストダウン・強度向上
複数の部品を溶接やボルトで組み立てていた製品を、ロストワックスによって一体で成形できることも大きなメリットです。
例えば、切削加工でつくった複数のパーツを溶接して組み立てていた場合、それぞれの部品加工費、溶接費、組み立て工数といったコストが発生します。
ロストワックスで一体化すれば、これらの工程が不要になり、部品管理の手間やトータルの製造コストを大幅に削減できます。
さらに、部品の一体化によって溶接や組立工程を減らせるため、設計によっては部品点数の削減や品質の安定化につながる場合があります。
試作から量産まで同じ製法で対応できる
製品開発の初期段階では、形状や機能を確認するための試作が欠かせません。
ロストワックスでは、量産時に使用する金型の代わりに、3Dプリンターでロウや樹脂の原型を作成して試作品をつくることが可能です。
これにより、高額な金型を製作する前に、設計の妥当性を低コストかつ短期間で検証できます。そして、試作で得られた知見を活かして金型を製作し、量産へとスムーズに移行できます。
試作と量産で同じロストワックス製法を用いるため、材質や特性の差が少なく、品質の安定した製品を市場に投入できるのが利点です。
ロストワックスのデメリット
多くのメリットがある一方で、ロストワックスにもいくつかのデメリットや注意点が存在します。
以降では、特に知っておくべき2つのデメリットを解説します。
- 切削加工と比べて精度は劣る
- 1〜10個程度の極小ロットには向かない
切削加工と比べて精度は劣る
ロストワックスは鋳造の中では高精度ですが、マシニングセンタなどを用いた切削加工の精度には及びません。
一般的なロストワックスの寸法公差は±0.5%程度とされており、ミクロン単位の精度が求められる箇所には対応が困難です。そのため、他の部品と組み合わせる際の接合面や、摺動部、軸穴など、特に高い精度が必要な部分には、鋳造後に追加の機械加工が必要になります。
すべての寸法を鋳造だけで完結させられるわけではないことを理解し、どの部分に追加工が必要かを設計段階で明確にしておくことが重要です。
1〜10個程度の極小ロットには向かない
ロストワックスは、ロウの原型をつくるための金型製作に初期費用がかかります。
この金型費用を製品単価で回収する必要があるため、生産数量が1個や10個といった極小ロットの場合、製品1個あたりのコストが高額になりかねません。
そのため、数十個から数百個以上の中ロット生産で最もコストメリットを発揮する製法といえます。
もし1点ものの試作品や数個程度の部品が必要な場合は、3Dプリンターで直接造形するか、材料の塊から削り出す切削加工の方が、トータルコストを抑えられる可能性があります。
ロストワックスの生産工程
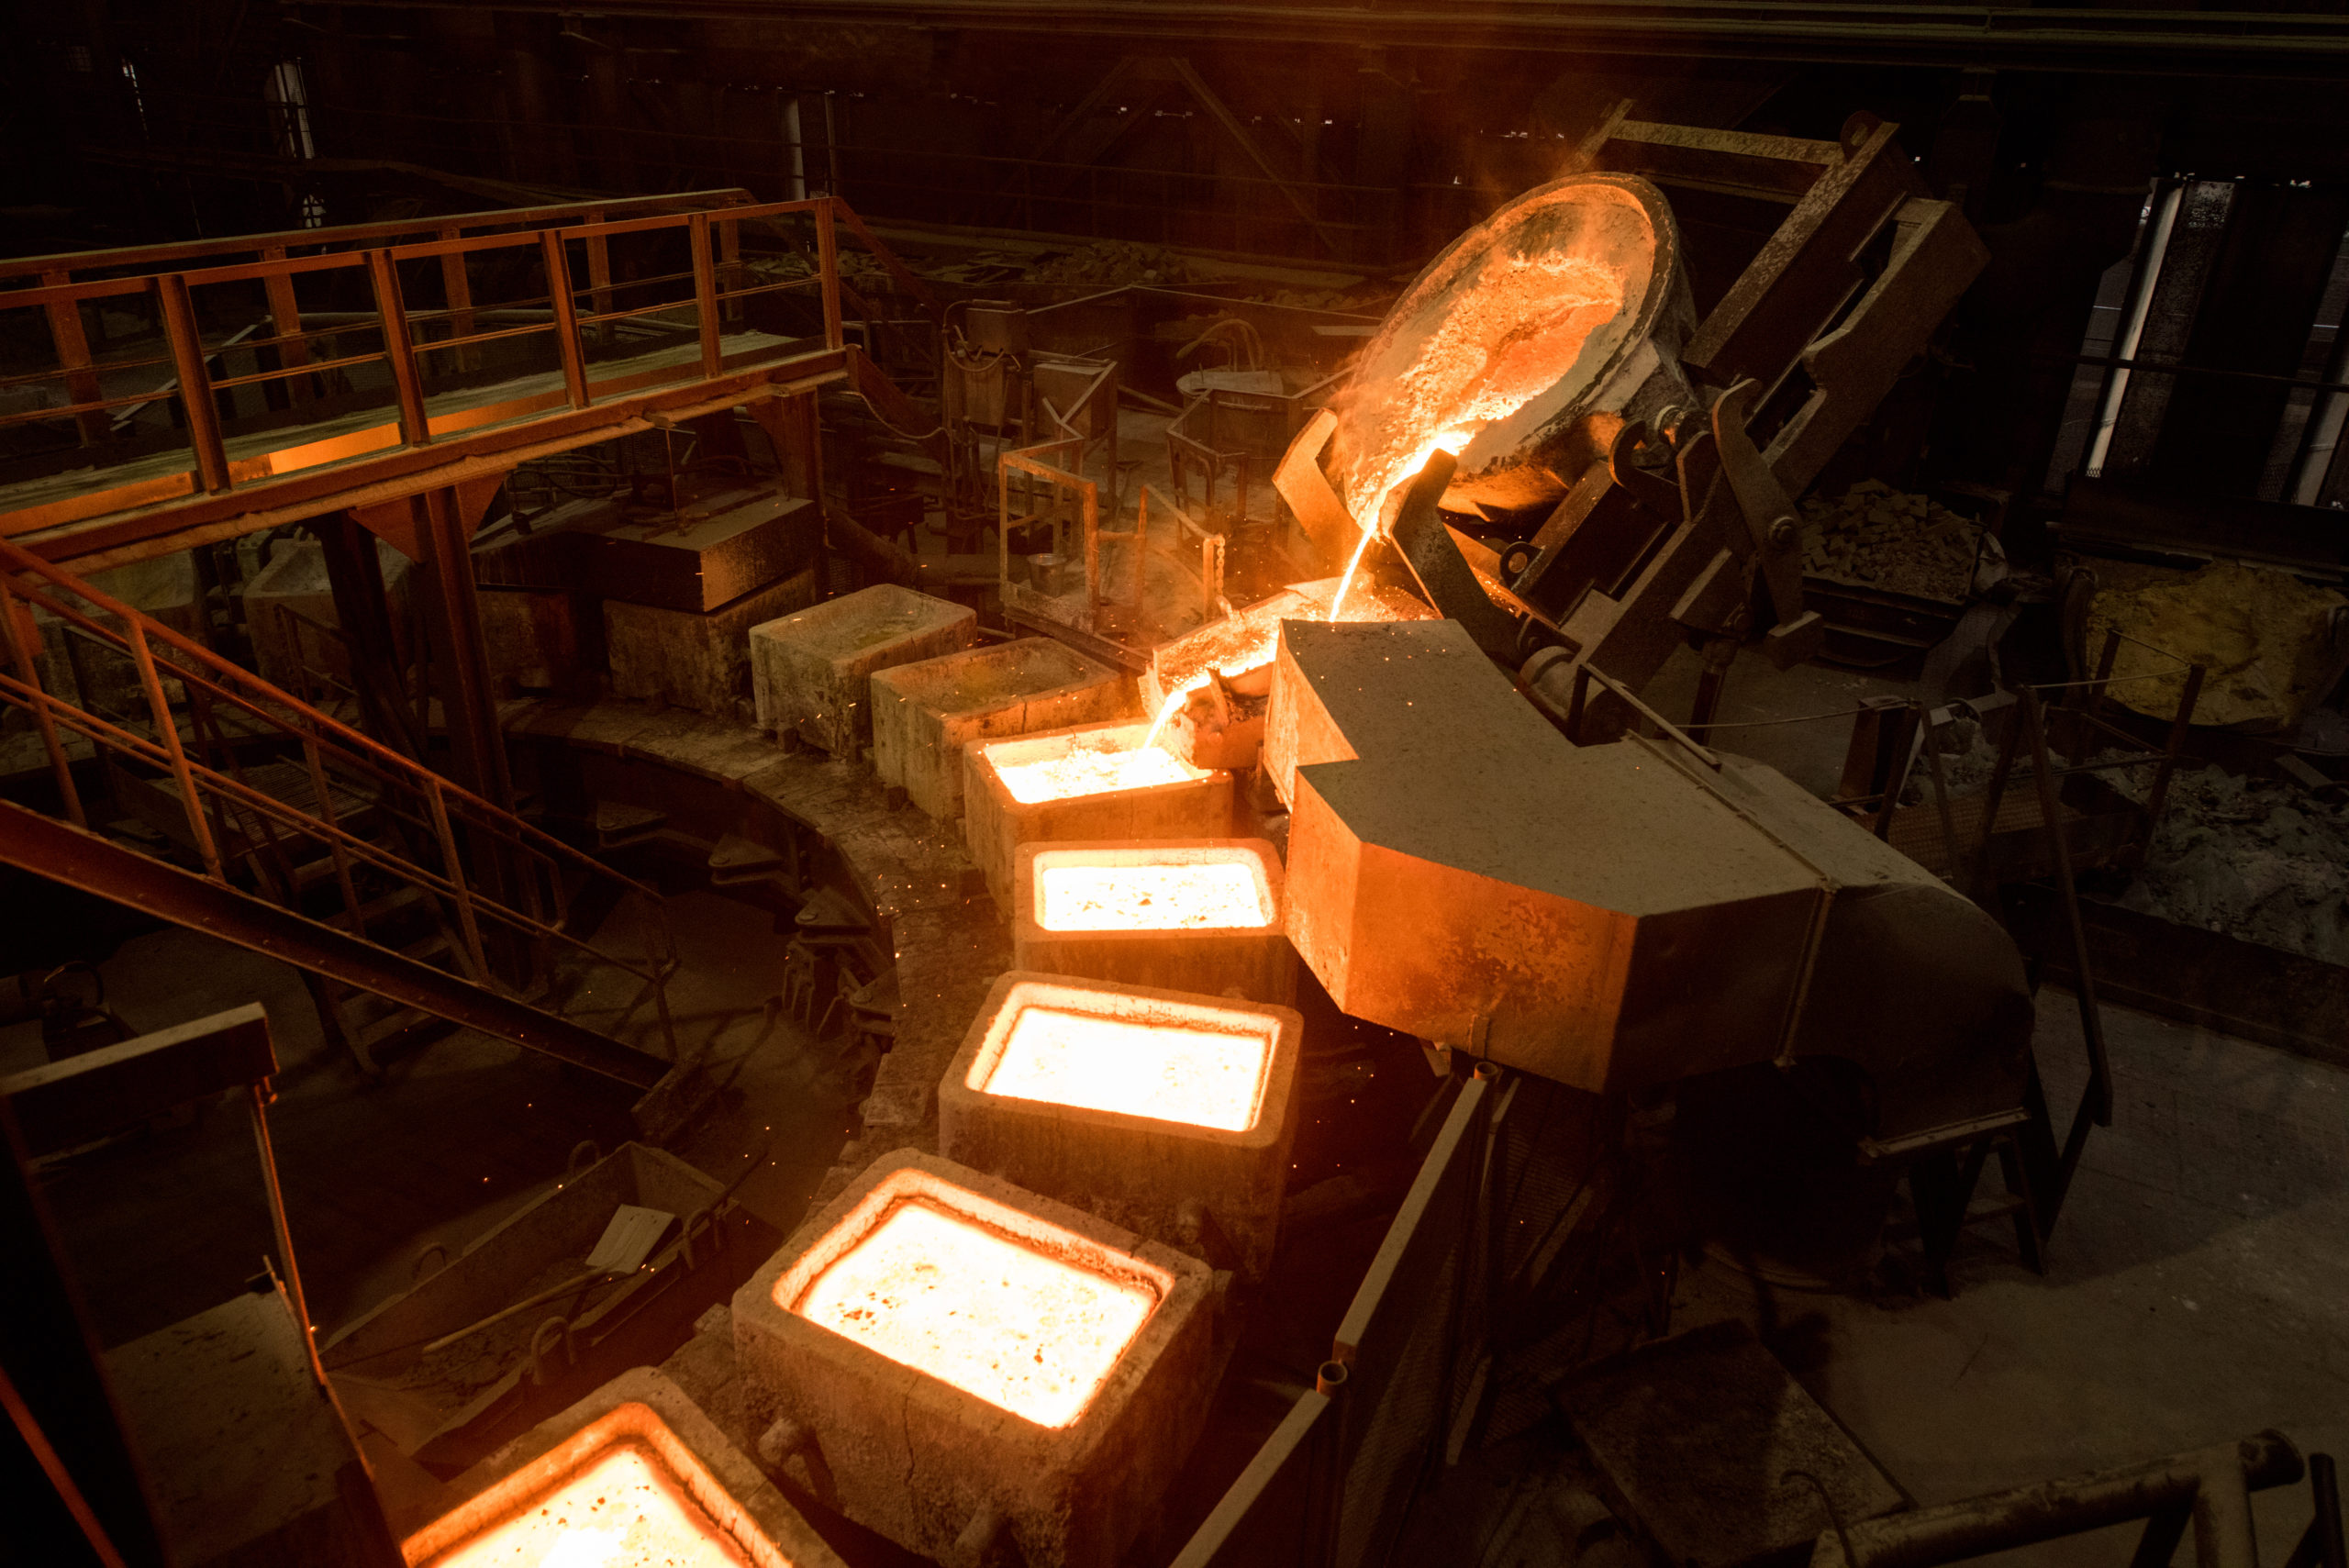
ロストワックス製品は、多くの工程を経て完成します。
ロウで原型をつくり、それをセラミックで覆い、ロウを溶かして金属を流し込むという一連の流れは、精密な作業の連続です。
金型の製作から製品の完成まで、基本的なロストワックスの生産工程は以下の通りです。
- 金型製作
- ワックスパターン製作
- ツリー組
- コーティング
- 脱ロウ
- 焼成
- 鋳込み
- 鋳型破壊・切断
- 仕上げ
まず、製品の原型となるロウ模型(ワックスパターン)をつくるための金型を、アルミニウムなどで製作します。
次に、金型に溶かしたロウを射出し、冷やし固めてワックスパターンを製作します。
そして、複数のワックスパターンを、湯道(溶けた金属の通り道)となるロウの棒に溶接して取り付けます。この形状が木に似ているため「ツリー」と呼ばれます。
さらに、ツリーをセラミックの液体(スラリー)に浸し、表面にセラミックの粉を付着させて乾燥させます。この工程を繰り返し、鋳型の層を厚くしていきます。
その後は、高温の蒸気などを利用して、セラミック層の内部にあるワックスパターンを完全に溶かし出します。これにより、製品形状の空洞ができます。
続いて、脱ロウ後の鋳型を高温の炉で焼き固め、強度を高めます。同時に、鋳型内に残った不純物を取り除きます。
焼成した鋳型に、溶かした金属(溶湯)を流し込みます。
金属が冷えて固まったら、ハンマーや振動機で周りのセラミック鋳型を破壊して製品を取り出します。その後、製品をツリーから切断します。
切断した跡(ゲート)を研磨したり、必要に応じて熱処理や機械加工、表面処理などを施して製品を完成させます。
ロストワックスの対応可能な材質
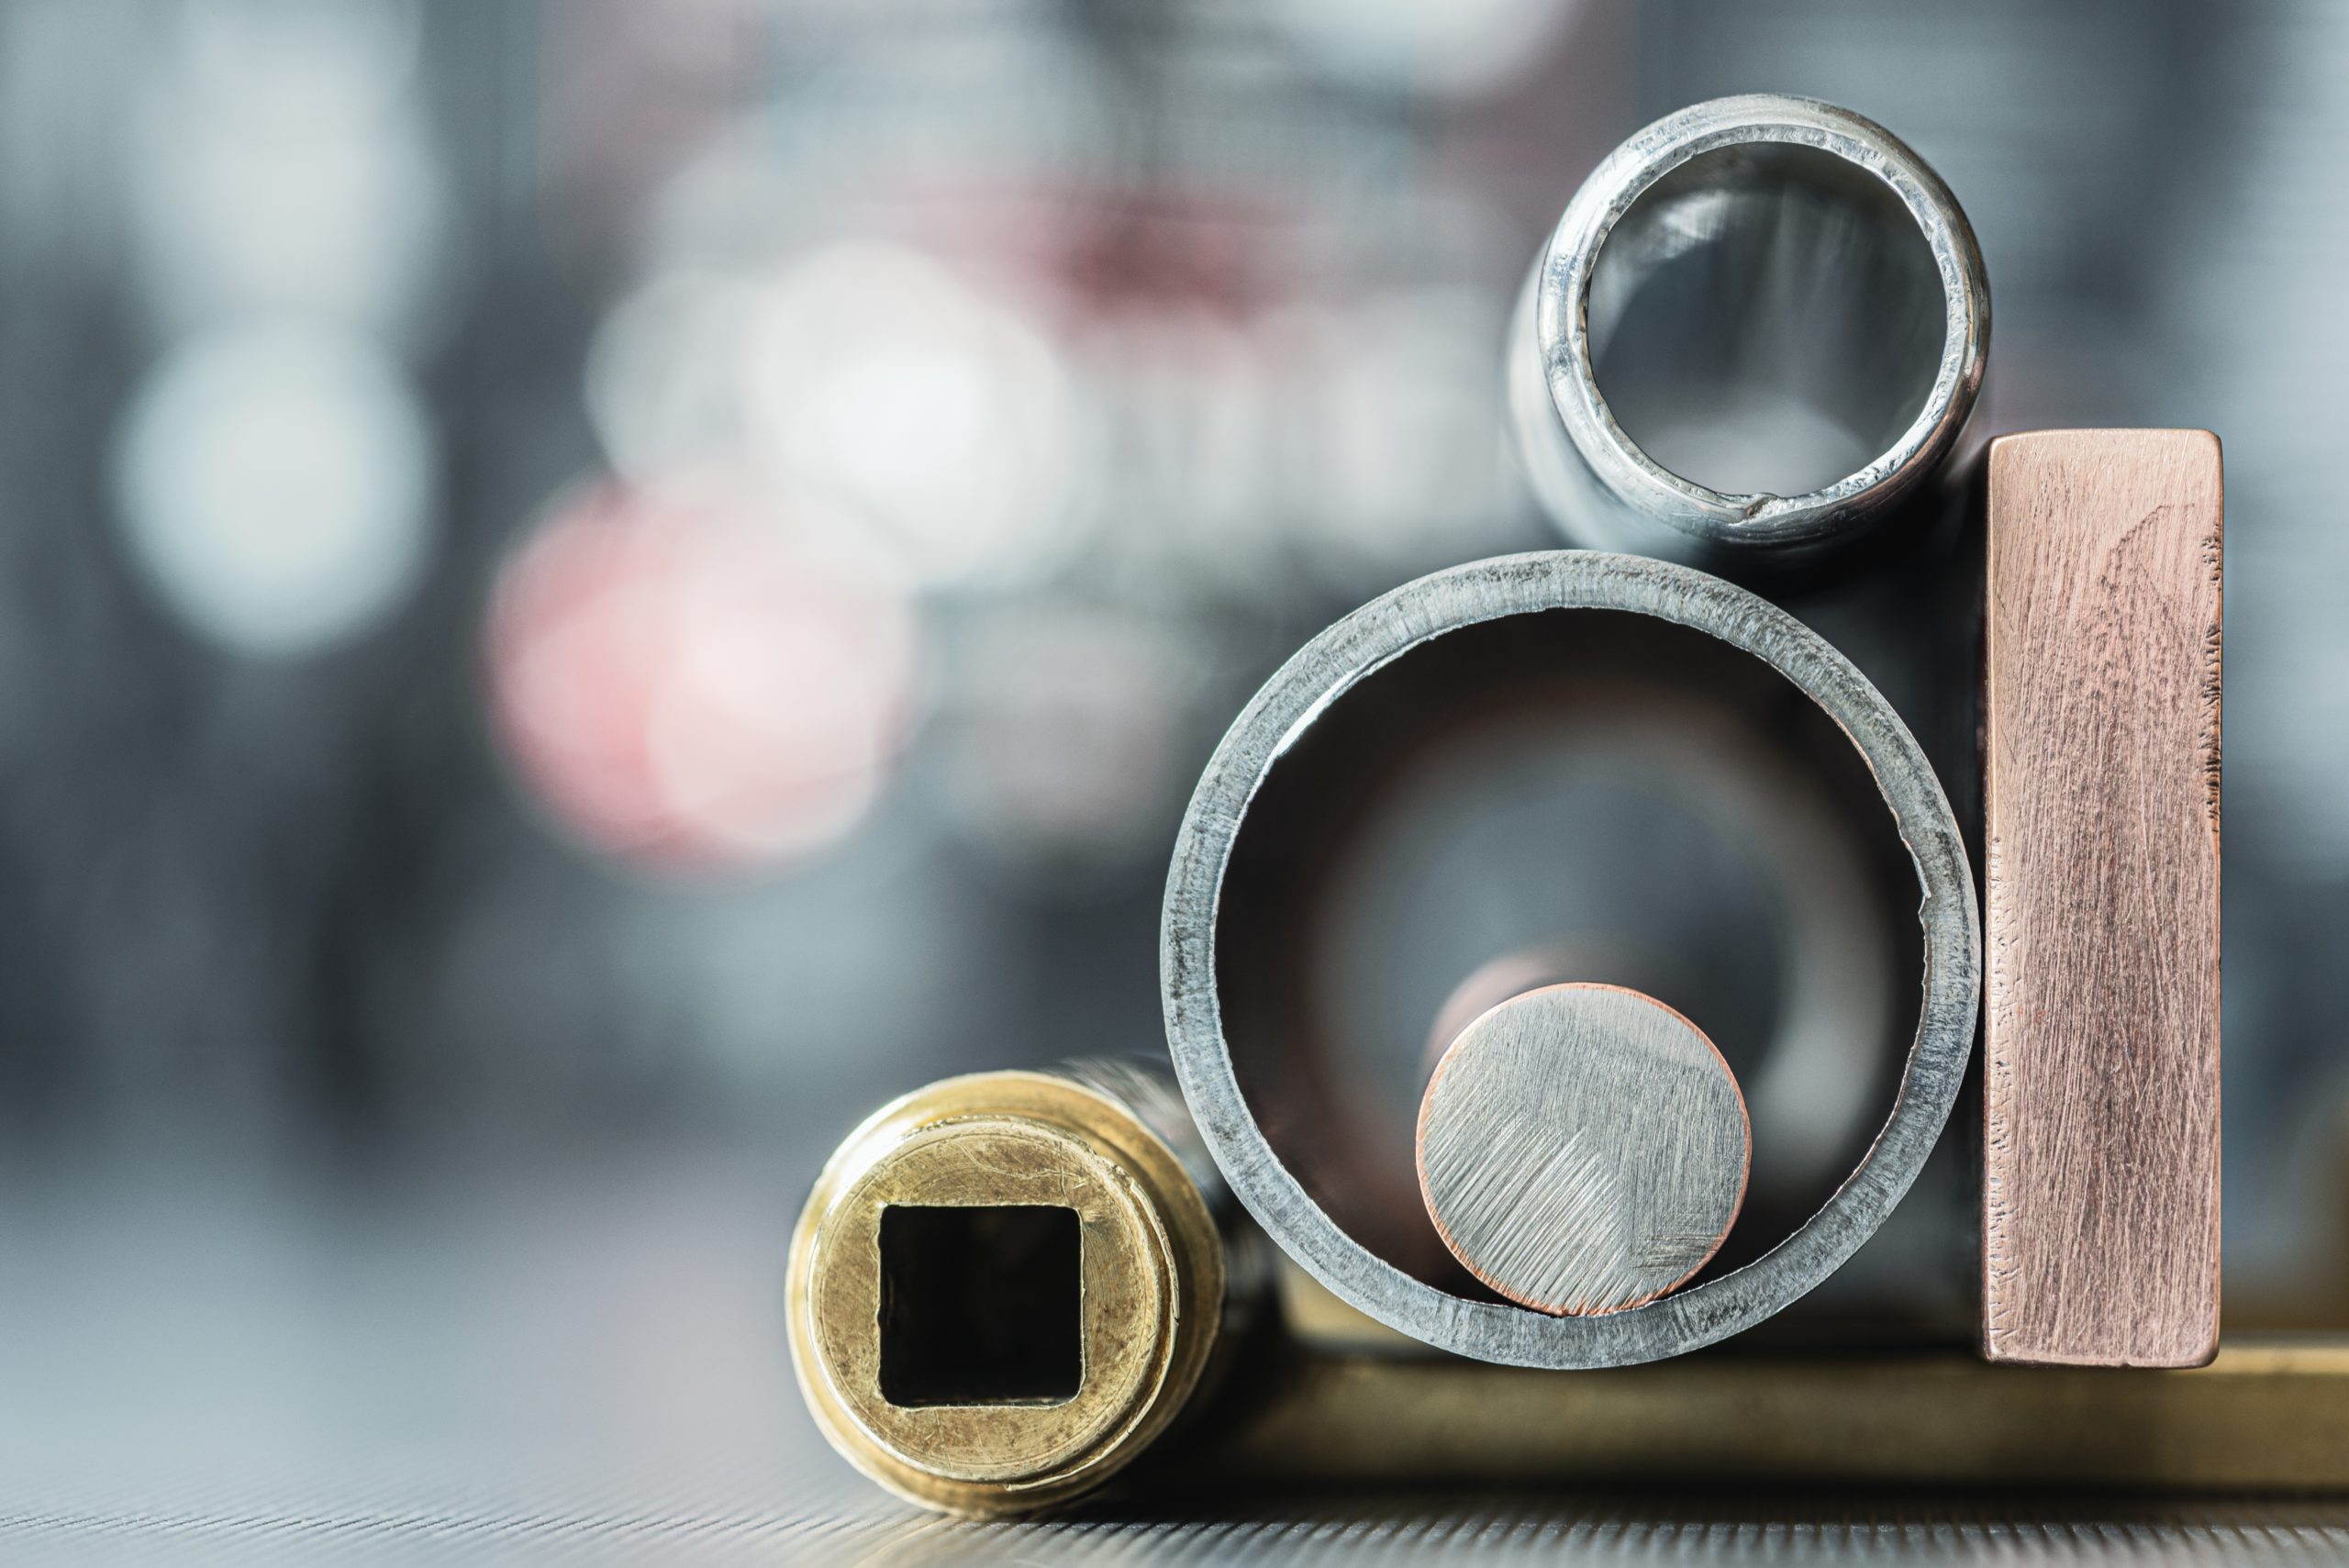
ロストワックス製法は、非常に幅広い種類の金属材料に対応できるのが大きな特徴です。
他の鋳造法では扱いが難しい高融点の材料も鋳造できるため、製品に求められる強度、耐熱性、耐食性などに応じて最適な材質を選べます。
代表的なのは、炭素鋼やステンレス鋼といった鉄系の材料です。
例えば、機械構造用炭素鋼(S45Cなど)や、錆びにくく強度も高いステンレス鋼(SUS304、SUS316など)は、産業機械や食品機械の部品として広く利用されています。
その他にも、以下のような多様な材質に対応可能です。
- 低合金鋼(SCM、SNCMなど):強度と靭性が求められる部品に使用されます。
- 耐熱鋼:高温環境下で使用されるタービンブレードなどに利用されます。
- アルミニウム合金:軽量化が求められる自動車部品や航空機部品に適しています。
- 銅合金(真鍮、青銅など):導電性や耐食性に優れ、バルブや装飾品に用いられます。
用途に合わせて多種多様な金属を選べる点は、ロストワックスが多くの産業で採用される理由の一つです。
ロストワックスの製品例

ロストワックスの高い形状自由度と寸法精度は、私たちの身の回りにあるさまざまな製品に活かされています。
複雑な形状が求められる部品や、高い信頼性が必要とされる部品など、その用途は多岐にわたります。
以下では、具体的にどのような製品がロストワックスでつくられているのか、分野別に代表的な例を紹介します。
- 自動車・バイク部品:エンジンのターボチャージャーに使われるタービンホイールや、トランスミッション部品など、複雑な形状と高い耐熱性・強度が求められる部品。
- 産業機械部品:流体を制御するバルブのボディやポンプのインペラ(羽根車)、工作機械の精密部品など、内部に複雑な流路を持つ部品。
- 医療機器部品:人工関節(股関節や膝関節)や、手術に使用するステンレス製器具など、人体への適合性や高い信頼性が要求される部品。
- 航空・宇宙分野:ジェットエンジンのブレードや各種構造部品など、軽量でありながら極限環境に耐える性能が必要な部品。
- スポーツ・レジャー用品:ゴルフクラブのヘッドなど、複雑な形状と優れた打感を両立させるための部品。
- 建築金物:デザイン性の高いドアノブや蝶番、ガラスを固定する金物など、意匠性と強度が求められる部品。
ロストワックス品に機械加工が必要になる理由

ロストワックスは、寸法精度の高い鋳造法ですが、製品によっては鋳造後に機械加工(追加工)が必要になるケースが少なくありません。
その理由は、鋳造だけでは達成できない、より高いレベルの精度や表面品質が求められるからです。
例えば、他の部品とボルトで固定するための穴や、精密な位置決めが必要な接合面は、鋳造でできたままの状態(鋳放し)では公差を満たせないことがあります。
このような場合、マシニングセンタや旋盤を使って穴あけ加工や平面削りを行い、要求される寸法精度を確保します。
また、部品同士が接触しながら動く摺動面や、気密性が求められるシール面は、鋳肌よりも滑らかな表面が必要です。そのため、研削加工や研磨(ラッピング)を行い、表面粗さを向上させます。
このように、ロストワックスは「ニアネットシェイプ(最終形状に近い形)」をつくる技術であり、最終的な製品機能を満たすために、機械加工との組み合わせが重要になるのです。
ロストワックスを発注する際に確認すべきポイント
ロストワックス製法を外部の専門メーカーに依頼する際には、いくつかのポイントを押さえておくことで、スムーズな取引と期待通りの製品づくりにつながります。
以降では、発注者側が事前に確認・準備しておくべき2つのポイントを解説します。
- 生産数量・形状でロストワックスの向き不向きを見極める
- 図面で材質・公差・ロット数を明確に指示する
生産数量・形状でロストワックスの向き不向きを見極める
まず最初に、製造したい部品が本当にロストワックスに適しているかを見極めることが重要です。
判断の基準となるのは、「形状の複雑さ」「ロット数」「求められる精度」の3つです。
例えば、切削加工では難しい複雑な三次元形状で、月に数百個程度の生産が見込まれるのであれば、ロストワックスは有力な候補となります。
逆に、単純な板形状やブロック形状の部品を数個だけつくりたい場合は、切削加工の方がコストや納期面で有利かもしれません。
自社の製品の特性を正しく理解し、他の加工方法と比較検討することで、最適な製造方法を選択できます。
この初期段階での見極めが、後のコストや品質を大きく左右します。
図面で材質・公差・ロット数を明確に指示する
ロストワックスメーカーへ見積もりや製作を依頼する際は、必要な情報を正確に伝えることが不可欠です。
最低限準備すべきなのは、寸法や公差が明記された2D図面と、可能であれば3Dモデルデータです。図面には、使用したい金属の材質を具体的に指定してください。
また、特に精度が必要な箇所には、厳しい公差を指示し、それ以外の部分は一般的な鋳造公差で良いことを示すと、コストの最適化につながります。
さらに、月産または年間の予定生産数量(ロット数)を伝えることも忘れてはなりません。
ロット数によって金型の設計や製造方法が変わることがあり、見積もり金額にも大きく影響するため、できるだけ具体的な数字を提示しましょう。
複雑で高精度な金属部品を大量生産するならロストワックスよりもMIM
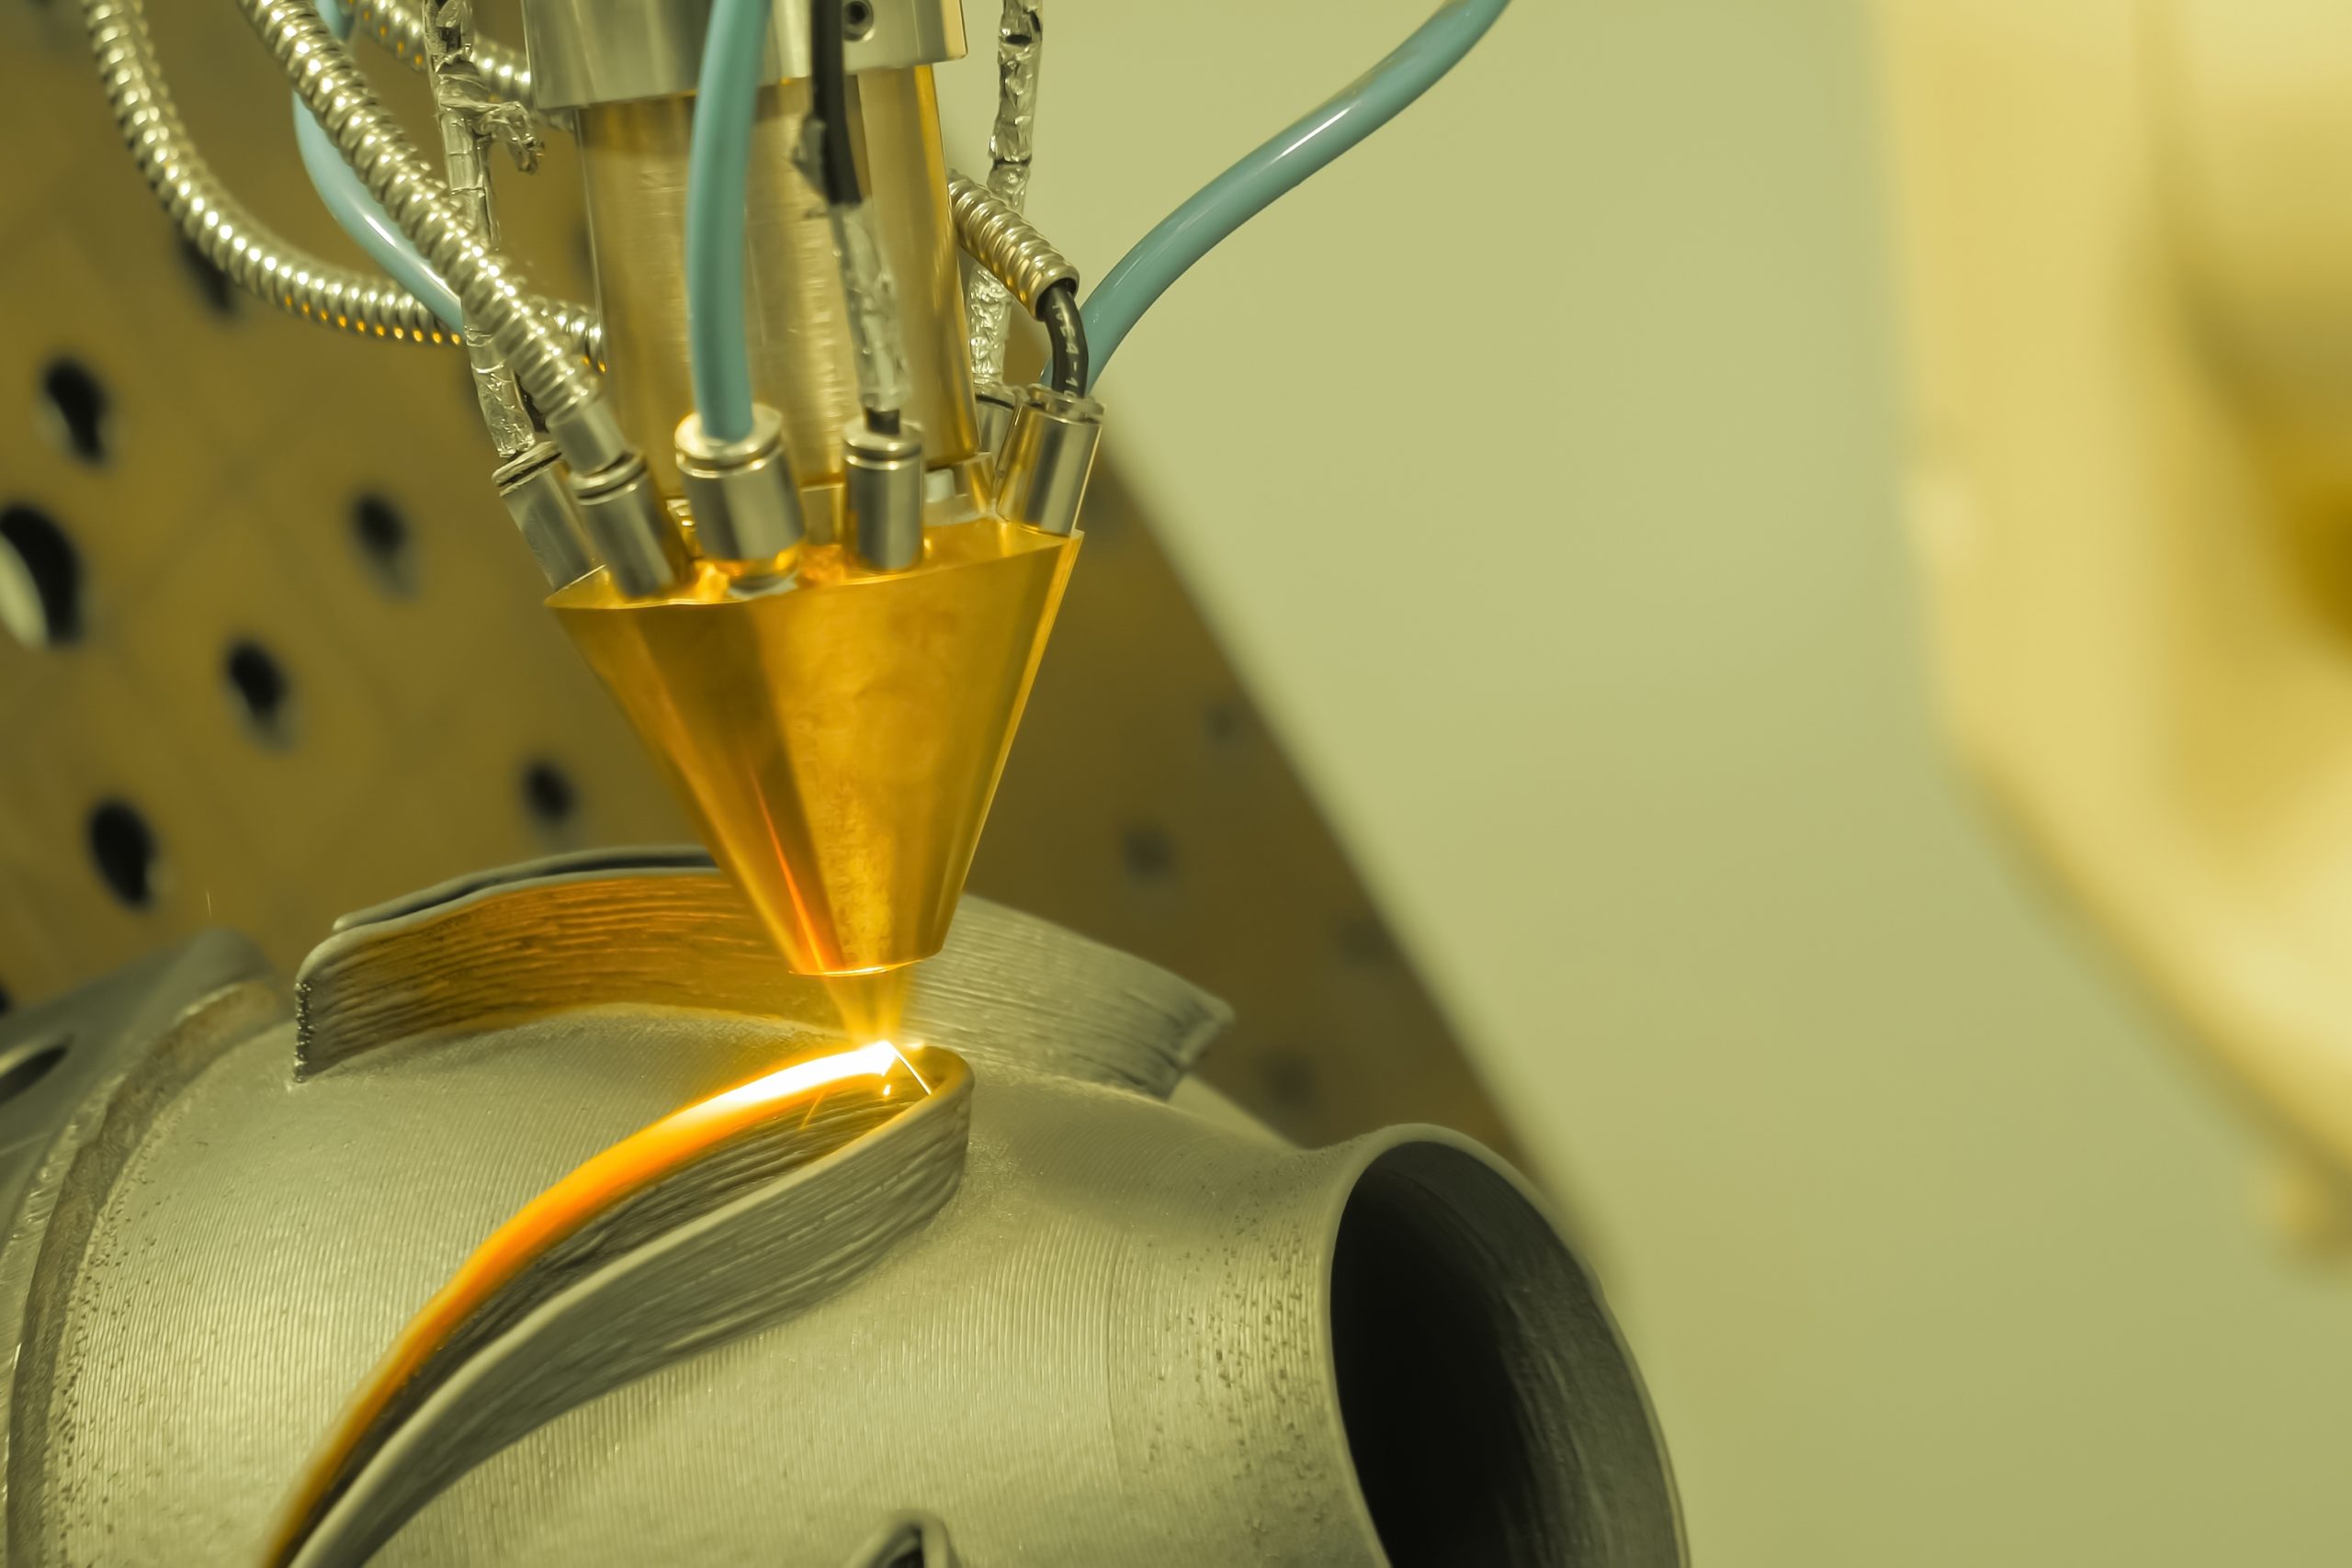
ロストワックスは優れた製法ですが、万能ではありません。
より高い精度や、さらなる大量生産が求められる場合には、「MIM(ミム)」という別の選択肢が有効になることがあります。
以降では、ロストワックスが持つ限界と、それを解決するMIMの特徴について解説します。
- ロストワックスが抱える精度・量産コストの限界
- MIMへの切り替えで解決できること
ロストワックスが抱える精度・量産コストの限界
ロストワックスにも技術的な限界が存在します。
一つは精度の限界です。
一般的な寸法公差は±0.5%程度であり、これを超える精度を鋳造だけで実現するのは困難です。
もう一つは、大量生産におけるコストの限界です。
ロストワックスは工程数が多く、1サイクルあたりの時間が長いため、月に数万個といったレベルの大量生産になると、1個あたりのコストが下がりにくくなる傾向があります。
また、1mm以下の非常に薄い部分や、微細で複雑な形状の再現性にも限界があり、設計上の制約となる場合があります。
これらの課題に直面した場合は、別の製造方法を検討する必要があります。
MIMへの切り替えで解決できること
MIM(Metal Injection Molding:金属粉末射出成形)は、ロストワックスの限界を補うことができる技術です。
MIMは、金属の微粉末と樹脂を混ぜた材料を、プラスチックの射出成形と同じように金型へ射出し、その後、樹脂を取り除いて焼き固める(焼結)方法です。この製法により、ロストワックスを上回る寸法精度を実現できる可能性があります。
また、射出成形のため生産サイクルが速く、数万個から数十万個といった大ロットの量産において、コストメリットを発揮します。
さらに、薄肉で複雑な形状や、微細なデザインの再現性にも優れています。
小型で高精度な部品を大量に必要とする場合には、MIMへの切り替えがコスト削減と品質向上の両方を実現する鍵となるでしょう。
ロストワックスの限界を感じたらMIM専業の九州精密機器へ

ロストワックスで製造していた部品が、寸法精度や微細形状の再現性、あるいは大ロット生産時のコストで限界を感じている場合は、MIM専業メーカーである九州精密機器にご相談ください。
私たちは、金属粉末と樹脂を用いた成形・脱脂・焼結までの一貫生産体制を構築し、ロストワックスでは対応が難しい薄肉・微細形状や、より高い寸法精度が求められる部品の製造を得意としています。
ロストワックスからMIMへ切り替えることで、鋳造では必要だった追加の機械加工を減らせるケースも多く、部品によっては後工程の簡略化やトータルコストの低減につながります。
試作段階での金型設計相談から、月産数万個規模の量産まで柔軟に対応しており、徹底した品質管理体制のもと、安定した品質の製品を供給します。ぜひお気軽にご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:ロストワックスの特徴を理解して自社部品への加工方法選定に活かそう

ロストワックスは、複雑な形状を高い精度で実現できる優れた鋳造技術であり、適切に活用することで製品の性能向上やコストダウンに大きく貢献します。
重要なのは、ロストワックスの長所と短所の両方を正しく理解し、製造したい部品の形状、材質、精度、ロット数といった要件と照らし合わせることです。
そして、必要に応じて切削加工やMIMといった他の選択肢とも比較検討し、総合的に最適な加工方法を選定することが、ものづくりを成功に導く鍵となります。
本記事で得た知識を、ぜひ今後の部品設計やメーカー選定にお役立てください。
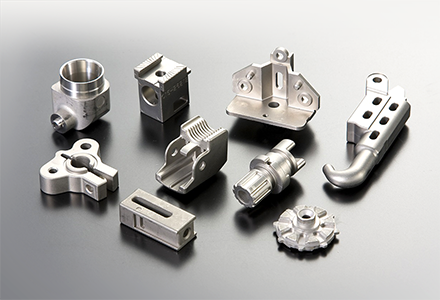
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する
