


鍛造加工は、金属を叩いて圧力を加え、内部の組織を整えながら成形する古くからの金属加工技術です。
日本刀の製造工程をイメージすると、その原理が分かりやすいでしょう。
この記事では、鍛造加工の基礎知識から、鋳造や切削といった他の加工法との明確な違い、メリット・デメリット、そして加工温度や成形方法による種類の違いまで、初心者の方にも理解しやすいように丁寧に解説します。
さらに、加工時に発生しやすい欠陥とその対策、発注時に押さえておくべきポイントにも触れていきます。
自社製品にとって最適な金属加工方法を選ぶための確かな知識として、ぜひ最後までご覧ください。
鍛造加工とは?

鍛造(たんぞう)加工とは、金属材料をハンマーやプレス機で叩いたり、圧力をかけたりして成形する加工方法です。
金属は叩かれることで内部の結晶が細かくなり、組織が緻密になるため、強度や靭性(粘り強さ)が向上します。
この加工法は、金属を塑性変形(力を加えて変形させた後、力を取り除いても元の形に戻らない性質)させて目的の形状を作り出す「塑性加工」の一種に分類されます。
古くは刀鍛冶が鉄を叩いて日本刀を作っていたように、非常に長い歴史を持つ技術ですが、現代では自動車のエンジン部品や航空機の構造部品など、高い信頼性が求められる製品の製造に不可欠な技術です。
鍛造と鋳造との違い

鍛造とよく比較される加工法に「鋳造(ちゅうぞう)」があります。この二つの最大の違いは、金属を加工する際の状態です。
鋳造は、金属を融点よりも高い温度で熱して完全に溶かし、液体状になったものを型に流し込んで冷やし固める方法です。
一方、鍛造は金属を溶かさず、固体状態のまま(熱したり常温のまま)で圧力をかけて成形します。
鍛造品は内部組織が緻密で強度が高いのに対し、鋳造品は内部に微小な空洞(巣)ができやすく、強度面では鍛造品に劣る傾向があります。
ただし、鋳造は複雑な形状や中空構造の製品を作りやすいのが利点です。
鍛造と切削加工・プレス加工との違い

鍛造は、切削加工やプレス加工とも異なります。
切削加工は、ドリルやエンドミルといった刃物を使って金属の塊から不要な部分を削り取っていく方法です。
鍛造が必要な形状に近づけていく「付加的な加工」であるのに対し、切削は不要な部分を取り除く「除去的な加工」といえます。
そのため、切削加工は材料のロスが多くなりがちです。
一方、プレス加工は、主に薄い金属板(板金)を金型で打ち抜いたり、曲げたりする加工法です。
鍛造が金属の塊(バルク材)を立体的に変形させるのに対し、プレスは板材の二次元的な加工が中心となる点で大きく異なります。
鍛造加工のメリット

鍛造加工には、他の金属加工法と比較して多くの優れた点があります。
製品の品質や生産効率に直結するこれらの利点を理解することは、適切な加工方法を選ぶ上で重要です。
ここでは、鍛造加工がもたらす4つの主要なメリットについて、その理由とともに詳しく解説します。
- 高強度・高耐久な製品がつくれる
- 材料ロスが少なく歩留まりがよい
- 寸法精度・表面品質に優れる
- 大量生産に適している
高強度・高耐久な製品がつくれる
鍛造加工における最大のメリットは、製品の強度と耐久性を大幅に向上させられる点です。
金属材料を叩いて圧力を加えることで、内部の結晶構造が細かく整えられ、組織が緻密になります。
この過程で、金属の繊維状の組織が製品の輪郭に沿って連続的に流れる「メタルフロー(鍛流線)」が形成されます。
このメタルフローが途切れないことにより、外部からの衝撃や応力に対して非常に強い抵抗力を持ち、粘り強さ(靭性)が格段に向上します。
鋳造で発生しやすい内部の空洞(巣)も生じないため、品質が安定しやすく、高い信頼性が求められる重要保安部品などに採用される傾向です。
材料ロスが少なく歩留まりがよい
鍛造加工は、材料を効率的に使用できるため、歩留まり(投入した材料に対して実際に製品になった割合)が高いというメリットがあります。
切削加工のように材料を削り取って形を作るのではなく、元の材料を塑性変形させて目的の形状に近づけていきます。
この方法は「ニアネットシェイプ(最終形状に近い形)」を実現できるため、削りカスなどの廃棄物がほとんど発生しません。
材料費を削減できるだけでなく、廃棄物処理にかかるコストや環境への負荷も低減できます。
特に、チタン合金や特殊鋼のような高価な材料を使用する場合、材料ロスの少なさはコスト競争力に直結する大きな利点です。
寸法精度・表面品質に優れる
鍛造加工、特に金型を使用して成形する方法では、高い寸法精度の製品を作ることが可能です。
精密に作られた金型に材料を押し込むことで、ばらつきの少ない、均一な品質の製品を安定して生産できます。
また、圧力をかけて成形するため、表面が滑らかに仕上がるのも特徴です。
鋳造品に見られる鋳肌(ざらざらした表面)とは異なり、鍛造品の表面は光沢があり、きれいです。
高い寸法精度と優れた表面品質により、後工程である切削や研磨といった仕上げ加工を削減できる場合があり、トータルの製造時間とコストを削減することにもつながります。
大量生産に適している
金型を用いた鍛造加工は、同じ形状の製品を高速で大量に生産することに適しています。
一度、製品形状に合わせた金型を製作すれば、あとは材料を供給し、プレス機で連続的に加工していくだけで、短時間に数千、数万個の製品を製造可能です。
この生産性の高さは、自動車産業や建設機械産業など、部品を大量に必要とする分野で大きなメリットになります。
また、自動化との相性も良く、生産ラインを構築することで、人件費を抑えながら安定した品質の製品を効率的に供給し続けることが可能です。
製品一個あたりのコストを大幅に下げられるため、量産品におけるコスト競争力も高まります。
鍛造加工のデメリット

多くのメリットを持つ鍛造加工ですが、一方でいくつかのデメリットや制約も存在します。
これらの点を理解せずに採用すると、予期せぬコスト増や設計上の問題につながる可能性があるので注意が必要です。
以降では、鍛造加工を検討する際に注意すべき3つのデメリットについて解説します。
- 金型の初期費用がかかる
- 複雑形状や中空構造には制約がある
- 材質によっては加工が難しい場合がある
金型の初期費用がかかる
鍛造加工、特に大量生産を目的とした型鍛造において、最も大きなデメリットとなるのが金型にかかる初期費用です。
金型は、高温・高圧の過酷な環境に耐える必要があるため、高硬度で耐久性の高い特殊な鋼材から作られます。
その設計と製作には専門的な技術と時間が必要で、結果として数百万円以上の高額なコストがかかることも珍しくありません。
この金型費用は、製品の生産量が少ない場合、製品一個あたりの価格を押し上げる大きな要因となります。
そのため、試作品や数十個程度の小ロット生産には向いておらず、採算が取れるだけの大量生産が見込める場合に適した工法と言えます。
複雑形状や中空構造には制約がある
鍛造は、金属を叩いて圧力をかけるという加工法の原理上、作製できる形状に制約があります。
例えば、アンダーカット(金型が抜けないような凹凸)がある複雑な三次元形状や、内部が空洞になっている中空構造の製品を一体で成形することは非常に困難です。
金型で挟み込んで成形するため、どうしても金型が抜ける方向の単純な形状になりがちです。
鋳造や金属粉末射出成形(MIM)であれば一体で作れるような複雑な形状も、鍛造の場合は複数の部品を製造して後から溶接するなどの対応が必要になることがあります。
このため、設計段階から鍛造の制約を考慮しておく必要があります。
材質によっては加工が難しい場合がある
鍛造加工は、金属の塑性変形を利用するため、ある程度の延性(伸びる性質)を持つ材料でなければ適用が難しいです。
鋳鉄のように硬くてもろい材料(脆性材料)は、強い力を加えると伸びずに割れてしまうため、鍛造には向きません。
また、ステンレス鋼やチタン合金のように、高温でも強度が高い「難加工材」と呼ばれる材料は、成形に非常に大きな力が必要となり、金型の寿命を縮める原因にもなります。
加工する材質の特性を十分に理解し、その材料に適した温度や圧力といった加工条件を設定することが重要です。
鍛造加工の種類|加工温度

加工温度は、製品の寸法精度や機械的性質、そして加工のしやすさに大きく影響します。
以降では、「熱間鍛造」「温間鍛造」「冷間鍛造」それぞれの特徴と、どのような場合に使い分けられるのかを解説します。
- 熱間鍛造
- 温間鍛造
- 冷間鍛造
熱間鍛造
熱間鍛造は、金属材料を「再結晶温度」以上に加熱して加工する方法です。再結晶温度とは、加工によって変形した金属の結晶が、新しい健全な結晶に置き換わり始める温度のことです。
鉄(炭素鋼)の場合、一般に1100〜1250℃程度を中心に、材質や炭素量に応じた温度で加工されます。
高温にすることで金属は非常に柔らかくなるため、比較的小さな力で複雑な形状や大きな変形を伴う加工が可能です。
ただし、高温状態では表面に酸化被膜(スケール)が生成されやすく、これが製品の表面に残ると外観や寸法精度を損なう原因となります。
また、冷却時に収縮が起こるため、後述する冷間鍛造に比べて寸法精度はやや劣ります。
温間鍛造
温間鍛造は、熱間鍛造と冷間鍛造の中間の温度域で行われる鍛造方法です。この方法は、熱間鍛造と冷間鍛造のそれぞれの長所を両立させることを目的としています。
熱間鍛造ほどではありませんが、材料を適度に軟化させることで、冷間鍛造よりも加工しやすくなります。
同時に、熱間鍛造で問題となる酸化被膜の発生を大幅に抑制できるため、表面品質が高く、寸法精度も良好な製品を得られます。
熱間鍛造では変形が大きすぎ、冷間鍛造では加工が困難な、中程度の複雑さを持つ部品の製造に最適です。具体的には、精密な歯車部品などがこの方法で製造されることがあります。
冷間鍛造
冷間鍛造は、金属材料を常温(室温)のまま、あるいは常温に近い温度で加工する方法です。
加熱しないため、熱間鍛造のような酸化被膜の発生がなく、表面が滑らかで光沢のあるきれいな仕上がりになります。
また、冷却による寸法変化もないため、3つの方法の中で最も高い寸法精度を実現できるのが大きな特徴です。
加工時に「加工硬化」という現象が起こり、金属組織がより緻密になって製品の強度が向上するというメリットもあります。
ただし、材料が硬い状態で加工するため、大きな力が必要となり、一度にできる変形の量には限界があります。
鍛造加工の種類|成形方法

鍛造加工は、製品の形状をどのように作るかという成形方法によっても分類されます。
以降では、代表的な3つの成形方法「型鍛造」「自由鍛造」「回転鍛造」について、それぞれの特徴と用途を解説します。
- 型鍛造
- 自由鍛造
- 回転鍛造
型鍛造
型鍛造は、製品の形状に合わせた凹凸を持つ金型(上型と下型)の間に材料を置き、強い圧力をかけて金型の形に成形する方法です。
「閉塞鍛造」や「据え込み鍛造」など、さらに細かい手法に分かれます。
例えば、たい焼きを作るように、金型を使えば同じ形状の製品を正確に、かつ高速で繰り返し作製できるため、大量生産に非常に適しています。
自動車のクランクシャフトやコンロッドといった部品は、この方法で製造される代表例です。
寸法精度が高く、複雑な形状もある程度まで対応できますが、金型の製作に高いコストがかかるというデメリットがあります。
そのため、生産数量が多い製品に採用されるのが一般的です。
自由鍛造
自由鍛造は、型鍛造とは対照的に、特定の製品形状を持たない平らな金敷(かなしき)や工具を用いて、材料を少しずつ叩きながら成形していく方法です。
職人がハンマーで鉄を叩いて形を整えていくようなイメージで、「オープンダイ鍛造」とも呼ばれます。
製品ごとに専用の金型を必要としないため、一点ものや試作品、数個程度の小ロット生産に適しています。
また、金型の大きさに制約されないため、発電所のタービンシャフトや船舶のプロペラシャフトといった、数トンから数百トンにもなる非常に大きな製品の加工も可能です。
ただし、成形は作業者の熟練度に大きく依存し、寸法精度は型鍛造に比べて低くなる傾向があります。
回転鍛造
回転鍛造は、材料を回転させながら、複数の方向からハンマーやローラーで叩いたり押し付けたりして、徐々に径を細くしたり、形を整えたりする加工方法です。
「スウェージング」や「リングローリング」といった手法が含まれます。
この方法の大きな特徴は、リング状や円盤状、あるいは軸物(シャフト)のような回転対称の形状を持つ製品の加工に適している点です。
例えば、ベアリングの軌道輪(レース)やジェットエンジンのタービンディスクなどがこの方法で作られます。
材料を効率的に変形させられるため、材料ロスが少なく、内部組織も均一で強度の高い製品を得られますが、比較的大掛かりな設備が必要となります。
鍛造加工で発生しやすい欠陥と対策

鍛造加工は優れた加工法ですが、条件が不適切だと欠陥が発生することがあります。
例えば、加工時の応力によって生じる「表面割れ」や、外観では見つけにくい「内部割れ」が代表的です。
また、金型の設計が悪いと、金属がうまく流れずに折り重なってしまう「かぶりキズ(ラップ疵)」が発生することもあります。
熱間鍛造では、加熱温度が高すぎたり時間が長すぎたりすると、金属組織が劣化する「過熱」や「焼け」も懸念されます。
これらの欠陥を防ぐためには、適切な温度管理と金型設計が不可欠です。
さらに、鍛造後の熱処理で内部応力を除去したり、出荷前に外観検査や磁気探傷検査などの非破壊検査を行ったりすることで、品質の高い製品を安定して供給できます。
鍛造加工に適した材料

鍛造加工には、塑性変形しやすい、つまり延性や展性に富んだ材料が適しています。
代表的な材料としては、以下のようなものが挙げられます。
- 炭素鋼・合金鋼:機械構造用部品に最も広く使われる材料です。炭素の含有量やクロム、モリブデンなどの添加元素によって強度や靭性を調整でき、自動車部品や産業機械部品など幅広い用途で利用されます。
- ステンレス鋼:耐食性に優れているため、錆を嫌う食品機械の部品や化学プラントの部品などに用いられます。ただし、高温強度が高いため加工には大きな力が必要です。
- アルミニウム合金:軽量でありながら十分な強度を持つため、航空機の構造部品や自動車の足回り部品、ホイールなどに使用されます。
- チタン合金:軽量で高強度、さらに耐食性・耐熱性にも優れる高性能な材料です。航空機のエンジン部品やゴルフクラブのヘッド、医療用のインプラントなどに利用されますが、非常に高価で加工も難しい材料です。
- 銅合金:導電性や熱伝導性に優れるため、電気部品の端子やバルブなどに用いられます。
これらの材料の特性を理解し、製品に求められる性能に応じて最適なものを選定することが重要です。
鍛造加工に適した加工工程

鍛造加工は、単独で行われることは少なく、多くの場合、前後の工程と組み合わせて一つの製品が完成します。
一般的な加工工程は、以下のようになります。
- 材料切断:棒状や塊状の材料(ビレット)を、製品一つ分に必要な長さに切断します。
- 加熱:熱間鍛造や温間鍛造の場合、専用の加熱炉で材料を規定の温度まで均一に加熱します。
- 鍛造:プレス機やハンマーを使い、材料を目的の形状に成形します。この際、酸化被膜を除去する「デスケーリング」という工程を挟むこともあります。
- バリ取り:型鍛造では、金型の隙間にはみ出した余分な金属(バリ)が発生します。これをトリミングプレスなどで除去します。
- 熱処理:鍛造によって生じた内部のひずみを取り除いたり、強度や硬さを調整したりするために、焼なましや焼入れ・焼戻しといった熱処理を行います。
- ショットブラスト:鋼の小球を製品表面に高速で打ち付け、表面のスケールを除去し、表面をきれいにします。
- 機械加工・仕上げ:最終的な寸法精度を出すために、切削加工や研磨で仕上げます。
- 検査:寸法や外観、内部に欠陥がないかなどを厳しくチェックし、合格したものだけが出荷されます。
鍛造は多くの工程を経て最終製品となるため、一貫した品質管理体制が求められます。
鍛造品の代表的な用途・製品例

鍛造加工によって作られた製品(鍛造品)は、その高い強度と信頼性から、私たちの身の回りのさまざまな場所で重要な役割を担っています。
特に、故障や破損が大きな事故につながる可能性のある分野で不可欠な部品として活躍しています。
代表的な用途と製品例は以下の通りです。
| 自動車関連 | エンジン内部のクランクシャフト、コンロッド、トランスミッションの歯車(ギア)、サスペンションアーム |
|---|---|
| 航空機関連 | ジェットエンジンのタービンディスク、ブレード、機体の構造部材(フレーム)、ランディングギア |
| 建設機械関連 | ショベルカーのアームやバケットのツメ、ブルドーザーの足回り部品 |
| 工具類 | スパナ、レンチ、ペンチ |
| その他 | 船舶のプロペラシャフト、発電所のタービン、ゴルフクラブのヘッド、医療用の人工関節 |
鍛造加工を発注する際に確認すべきポイント

鍛造加工を外部の専門業者に発注する際には、ミスマッチを防ぎ、期待通りの品質の製品を得るために、いくつかの重要なポイントを確認しておく必要があります。
以降では、特に注意すべき2つの点について解説します。
- ロット数・形状で工法(温度・成形方法)を見極める
- 図面で材質・強度・公差を明確に指示する
ロット数・形状で工法(温度・成形方法)を見極める
まず、製造したい製品の生産数量(ロット数)と形状の複雑さを明確にすることが重要です。
例えば、数万個単位の大量生産であれば、金型費用はかかりますが一個あたりのコストが安い型鍛造が適しています。
一方、試作品や数十個程度の小ロットであれば、金型不要の自由鍛造を選ぶべきでしょう。
また、製品の形状や求められる寸法精度によって、熱間・温間・冷間のどの温度域で加工すべきかが変わってきます。
発注先の業者が、こちらの要望するロット数や形状、精度に対して最適な工法を提案できる技術力と設備を持っているかの確認が欠かせません。
複数の業者から見積もりを取り、工法の提案内容を比較検討することをおすすめします。
図面で材質・強度・公差を明確に指示する
発注の際には、製品の仕様を正確に伝えるための図面が非常に重要になります。
図面には、製品の寸法や形状はもちろんのこと、使用する材料の種類、製品に求められる硬さや引張強さといった機械的性質、そして許容される誤差などを明確に記載する必要があります。
これらの情報が曖昧だと、業者側で最適な加工条件を決めることができず、期待した性能の製品が仕上がらない可能性があります。
特に、鍛造後に熱処理や機械加工が必要な場合は、それらの工程も考慮した上で、最終製品としての仕様を漏れなく伝えることがトラブルを避けるコツです。
複雑で高精度な金属部品を大量生産するなら鍛造加工よりもMIM

鍛造は多くのメリットを持つ加工法ですが、万能ではありません。
特に、複雑で精密な形状の部品を大量生産したい場合には、他の加工法が適しているケースもあります。
ここでは、その代表的な代替技術である「MIM(金属粉末射出成形)」との比較について解説します。
- 鍛造加工が抱える複雑形状・小ロット対応の限界
- MIMへの切り替えで解決できること
鍛造加工が抱える複雑形状・小ロット対応の限界
これまで見てきたように、鍛造加工は強度に優れる一方で、複雑な三次元形状や中空構造の成形は苦手としています。
金型で叩くという原理上、アンダーカットのような複雑な形状を一体で作ることには限界があります。
また、高額な金型の初期費用がかかるため、数百個程度の小ロット生産ではコストが見合わないケースがほとんどです。
高い寸法精度を出せますが、射出成形のように微細で複雑な形状を一度に作り出すのは困難です。
もし製造したい部品が手のひらサイズで、複雑な形状を持ち、かつ大量生産が必要な場合は、鍛造以外の加工法を検討しましょう。
MIMへの切り替えで解決できること
MIM(金属粉末射出成形)は、鍛造が苦手とする分野をカバーできる加工法です。
この技術は、金属の微細な粉末を樹脂と混ぜてペレット状にし、それをプラスチックの射出成形と同様に金型へ射出して形を作ります。
その後、脱脂・焼結という工程を経て、高密度な金属部品を完成させます。
この方法なら、非常に複雑で三次元的な形状の部品を、高い精度で大量生産が可能です。
鍛造では難しいアンダーカットや薄肉、微細な穴といった形状も一体で成形でき、後加工を大幅に削減できるため、トータルコストの削減につながる可能性があります。
鍛造加工の代替・補完としてのMIMなら九州精密機器

鍛造加工は高強度・高耐久な製品を生み出せる優れた工法ですが、複雑な三次元形状や中空構造、小ロット生産には制約があります。
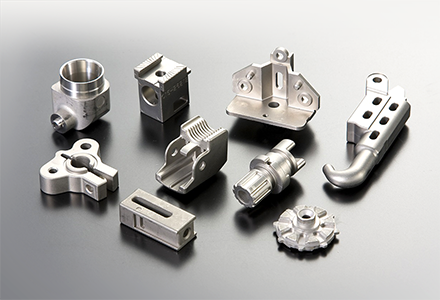
九州精密機器では、こうした鍛造加工では対応が難しい領域を、MIM(金属粉末射出成形)によってカバーしています。
MIM専業メーカーとして、アンダーカットや薄肉、微細な穴といった複雑形状も一体で成形できる技術力があり、ステンレス鋼やチタン合金といった難削材の加工実績も豊富です。
射出成形により高い寸法精度で製造できるため、後工程の切削・研削加工を大幅に削減し、トータルコストの削減やリードタイムの短縮にも貢献します。
小ロットから量産まで柔軟に対応いたしますので、鍛造加工からの工法転換をご検討の際は、ぜひ一度ご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:鍛造加工の特徴を理解して自社部品への加工方法選定に活かそう

鍛造は、金属を叩いて鍛えることで、高強度・高耐久な製品を生み出す優れた加工法です。
一方で、金型の初期費用や複雑形状への対応といった制約も存在します。
そのため、自社の製品に求める強度・形状・コスト・ロット数などを総合的に考慮し、鋳造や切削、MIMといった他の加工法とも比較しながら、最適な方法を選ぶことが重要です。
本記事が、あなたの部品製造における最適な加工法選定の一助となれば幸いです。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する
