
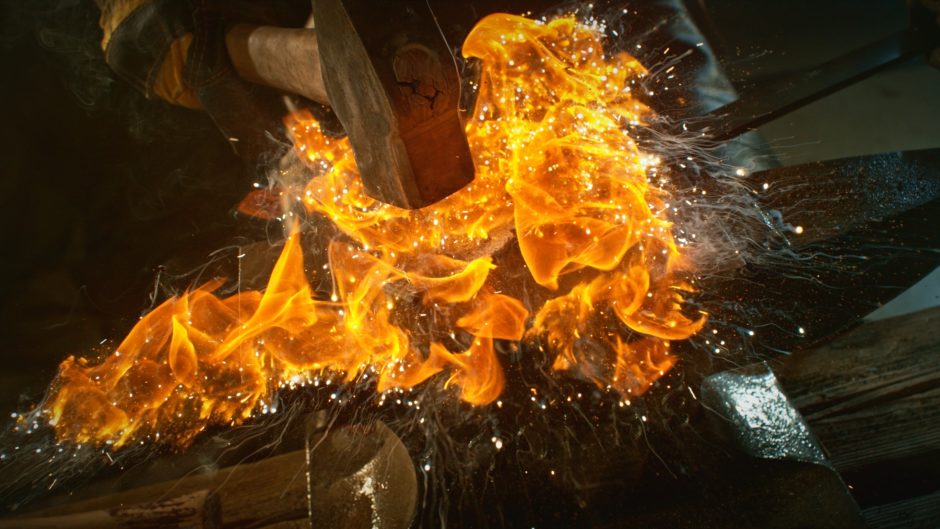

熱間鍛造は、金属を高温に加熱して成形する加工方法です。
自動車のエンジン部品や建設機械の足回りなど、高い強度と耐久性が求められる重要部品の製造に欠かせない技術として知られています。
本記事では、熱間鍛造の基本的な仕組みや工程、メリット・デメリットを分かりやすく解説します。
また、よく比較される冷間鍛造との違いや、熱間鍛造に適した材質、品質管理のポイントについても触れていきます。
自社の製品開発に最適な加工方法を選ぶための知識として、ぜひお役立てください。
熱間鍛造とは?

熱間鍛造は、金属材料を再結晶温度以上に加熱し、柔らかくした状態でプレス機やハンマーで叩いて成形する古くからある加工方法です。
以降では、その基本的な仕組みから具体的な工程、他の鍛造方法との違いまでを詳しく見ていきましょう。
- 熱間鍛造の基本的な仕組み
- 熱間鍛造の工程
- 熱間鍛造と冷間鍛造・温間鍛造との違い
熱間鍛造の基本的な仕組み
熱間鍛造は、金属を高温で加工することで、その内部組織を改善し、強度を高める技術です。
具体的には、金属材料を「再結晶温度」と呼ばれる温度以上に加熱します。鉄鋼材料の場合、一般的に1100〜1250℃程度の高温に熱せられます。
この温度帯では金属が非常に柔らかくなるため、比較的小さな力でも複雑な形状に成形することが可能です。
加工によって金属内部の結晶が整い、「鍛流線(メタルフロー)」と呼ばれる金属組織の流れが製品の輪郭に沿って形成されます。
この鍛流線が途切れることなく連続することで、部品の靭性(粘り強さ)や疲労強度を向上させることができるのが、熱間鍛造の大きな特徴です。
熱間鍛造の工程
熱間鍛造の製造プロセスは、いくつかの専門的な工程を経て完成します。
- 元となる棒状や塊状の金属材料(ビレット)を、製品に必要な長さに切断
- 高周波誘導加熱炉やガス炉を使い、材料を1100℃以上の高温に均一に加熱
- 加熱された材料を、プレス機にセットされた金型で鍛造
- 「荒打ち」「中仕上げ」「仕上げ」といった複数の金型を順番に通し、徐々に目的の形状へ
- 製品の周囲にできた余分な部分(バリ)をトリミング(切断)
- 製品に求められる硬さや強度を持たせるための熱処理(焼入れ・焼戻しなど)
- ショットブラストで表面の酸化スケール(黒皮)を取り除いて完成
これらの工程は、現在ではロボットによる自動化が進んでいます。
熱間鍛造と冷間鍛造・温間鍛造との違い
鍛造には、加工する温度によって熱間鍛造、冷間鍛造、温間鍛造の3種類があります。
これらはそれぞれに特徴があり、製品の用途や求める品質によって使い分けられます。
熱間鍛造は再結晶温度以上で加工するため、複雑な形状や大型部品の成形に向いている点が最大の長所です。
一方、常温で加工する冷間鍛造は、寸法精度が高く、表面が滑らかに仕上がるため、精密な小型部品の大量生産に適しています。
温間鍛造は、これらの中間の温度域(約600〜900℃)で加工する方法で、熱間鍛造の成形性と冷間鍛造の寸法精度を両立させた「いいとこ取り」の工法と言われます。
ただし、厳密な温度管理が求められるのが注意点です。
それぞれの違いをまとめると以下のようになります。
- 熱間鍛造:形状自由度が高いが、寸法精度は低い。大型部品向き
- 冷間鍛造:寸法精度が高いが、複雑な形状は作りにくい。小型部品の大量生産向き
- 温間鍛造:両者の中間的な特性を持つが、温度管理が難しい
どの鍛造方法を選ぶかは、製品のサイズ、形状の複雑さ、必要な精度、生産量などを総合的に判断して決めることが重要です。
熱間鍛造のメリット

熱間鍛造は、高温で金属を加工することにより、他の加工方法では得られない多くのメリットを持っています。
以降では、具体的なメリットについて詳しく解説していきます。
- 複雑・大型形状の成形が容易にできる
- 材料組織の改善効果が高い
- 幅広い材料への対応が可能である
複雑・大型形状の成形が容易にできる
熱間鍛造の大きなメリットは、複雑な形状や大型の部品を効率良く成形できる点にあります。
金属は再結晶温度以上に加熱されると、まるで粘土のように柔らかくなります。
これにより、金属が変形する際の抵抗が小さくなるため、常温での加工に比べてはるかに小さな力で、大きな変形を加えられます。
例えば、自動車のエンジンに使われるクランクシャフトのような、凹凸が多く複雑な形状の部品も、熱間鍛造なら一体で成形できます。
鋳造(溶かした金属を型に流し込む方法)でも複雑な形状は作れますが、熱間鍛造は金属を叩いて鍛えるため、内部欠陥が少なく、より高い強度を持つ部品を製造できます。
材料組織の改善効果が高い
熱間鍛造は、単に形を作るだけでなく、材料そのものの性質を向上させる効果があります。
鍛造の過程で金属に圧力をかけることで、材料の内部に含まれる微小な空洞(巣)を押し潰し、組織を緻密で均一な状態に改善します。
さらに、金属組織の流れである「鍛流線(メタルフロー)」が部品の形状に沿って途切れることなく形成されるため、特に衝撃や繰り返し荷重がかかる部分の強度や疲労強度を大幅に高めることが可能です。
切削加工のように金属を削って形を作る方法では、この鍛流線が途中で断ち切られてしまうため、鍛造品ほどの粘り強さは得られません。
この組織改善効果こそが、重要保安部品に鍛造品が採用される大きな理由です。
幅広い材料への対応が可能である
熱間鍛造は、非常に幅広い種類の金属材料に対応できる加工方法です。
一般的な機械部品に使われる炭素鋼や、より高い強度が求められる合金鋼はもちろんのこと、耐食性や耐熱性に優れたステンレス鋼、軽量なアルミニウム合金なども加工できます。
特に、チタン合金やニッケル基超合金といった、常温では加工が難しい「難加工材」の成形に適している点も大きなメリットです。
これらの材料は、航空機のエンジン部品など、極めて過酷な環境で使用される部品に利用されます。
ほとんどの金属は高温にすることで柔らかくなるという原理に基づいているため、熱間鍛造は材料の選択肢を大きく広げ、さまざまな産業分野のニーズに応えることができるのです。
冷間鍛造では加工が困難な硬い材料でも、熱間鍛造であれば目的の形状に成形可能です。
熱間鍛造のデメリット

多くのメリットを持つ熱間鍛造ですが、一方でいくつかのデメリットや注意すべき点も存在します。
以下では、それぞれのデメリットについて具体的に解説します。
- 寸法精度・表面品質に課題がある
- 材料歩留まりが低下しやすい
- 金型の摩耗や工程管理の負担が大きい
寸法精度・表面品質に課題がある
熱間鍛造の主なデメリットとして、寸法精度の低さと表面品質の問題が挙げられます。
高温の金属は、冷却される過程で収縮します。この熱収縮により、寸法にばらつきが生じやすく、冷間鍛造のような高い寸法精度を出すことは困難です。
また、高温の金属が空気中の酸素と反応することで、表面に「酸化スケール(黒皮)」と呼ばれる硬い酸化物の層が形成されます。このスケールは表面をざらつかせ、外観品質を低下させる原因です。
さらに、スケールの一部が剥がれて金型に付着し、製品表面に凹み(打痕)を作ってしまうこともあります。
そのため、熱間鍛造で製造された部品の多くは、寸法精度や表面の滑らかさが要求される部分に対し、後工程として切削加工や研削加工といった機械加工による仕上げが必要になります。
材料歩留まりが低下しやすい
材料の利用効率、すなわち「歩留まり」が低くなりやすい点も、熱間鍛造の課題の一つです。
鍛造の際には、金型の隅々まで材料をいきわたらせる目的で、意図的に材料をはみ出させます。
このはみ出した部分は「バリ」と呼ばれ、成形後にトリミング工程で除去されるため、材料のロスとなります。
また、前述した酸化スケールの発生も、材料が無駄になる一因です。
さらに、後工程での切削加工が必要な場合、その削り代(しろ)をあらかじめ見込んでおく必要があるため、最終的な製品重量に対して、より多くの材料を準備しなければなりません。
金型の摩耗や工程管理の負担が大きい
熱間鍛造は、生産設備や管理面での負担が大きい工法です。1000℃を超える高温の材料と直接接触するため、金型は非常に過酷な環境にさらされます。
これにより、金型の摩耗や熱による亀裂(ヒートクラック)が激しくなり、冷間鍛造に比べて金型の寿命が短くなる傾向があります。
金型は高価なため、その交換頻度が高いことは生産コストを押し上げる一因です。
また、品質を安定させるためには、材料の加熱温度や鍛造を行う時間、冷却の速度など、管理すべき項目が多岐にわたります。
これらの条件が少しでもずれると、製品の強度や寸法に影響が出てしまうため、熟練した技術やノウハウが不可欠です。
さらに、加熱炉やプレス機といった大型の設備投資が必要になる点も、導入のハードルとなる場合があります。
熱間鍛造に適した材質と製品例

熱間鍛造は、その特性から特定の材質や製品の製造に特に適しています。
以降では、熱間鍛造でよく用いられる金属材料の種類と、それらが実際にどのような製品となって私たちの身の回りで活躍しているのかを、業界別に紹介します。
- 対応可能な金属材質(炭素鋼・合金鋼・ステンレス・アルミ)
- 業界別の代表的な製品例
対応可能な金属材質(炭素鋼・合金鋼・ステンレス・アルミ)
熱間鍛造は、非常に多岐にわたる金属材料に対応できるのが強みです。
代表的な材質として、以下のようなものが挙げられます。
| 金属の種類 | 特徴 | 主な用途 |
|---|---|---|
| 炭素鋼 | 機械構造用として最も一般的に使用される | 幅広い機械部品 |
| 合金鋼 | クロムやモリブデンなどを添加し、炭素鋼よりも強度や靭性を高めた材料 | 高い耐久性が求められる部品 |
| ステンレス鋼 | 錆びにくく、熱にも強い | 耐食性が求められる化学プラントの部品や食品機械 |
| アルミニウム合金 | 軽量かつ高い強度を持つ | 航空機の構造部品や自動車の足回り部品などの軽量化が重要な製品 |
この他にも、さらに軽量で高強度なチタン合金や、耐熱性に優れたニッケル合金など、特殊な用途向けの材料も熱間鍛造で加工することが可能です。
業界別の代表的な製品例
熱間鍛造によって作られた部品は、高い強度と信頼性が求められるさまざまな産業分野で活躍しています。
その代表例は以下の通りです。
| 自動車産業 | クランクシャフト、コネクティングロッド、ハブユニット、トランスミッションギア |
|---|---|
| 建設機械 | ショベルカーのアーム、油圧シリンダー部品、ブルドーザーの足回り部品 |
| 産業機械・プラント | 歯車、配管フランジ、バルブ本体 |
| 航空機産業 | タービンディスク、タービンブレード、機体構造部材 |
これらの製品に共通するのは、もし破損すれば重大な事故につながりかねない、極めて重要な役割を担っているという点です。
熱間鍛造における品質管理のポイント

熱間鍛造で高品質な製品を安定して製造するためには、いくつかの重要な管理ポイントが存在します。
特に、加工温度の精密なコントロールと、品質低下の要因となる酸化スケールや打痕への対策は欠かせません。
以降では、それぞれどのような対策が必要になるのかを具体的に解説していきます。
- 温度管理(加熱・冷却条件のコントロール)
- 酸化スケール対策
- 打痕(だこん)対策
温度管理(加熱・冷却条件のコントロール)
熱間鍛造において、温度管理は最も重要な品質管理項目です。材料を加熱する際の温度が低すぎると、金属が十分に柔らかくならず、成形時に割れが発生する原因となります。
逆に、温度が高すぎると金属の結晶粒が粗大化してしまい、かえって強度が低下する「過熱」と呼ばれる状態に陥ります。そのため、材料ごとに定められた適切な温度範囲を、放射温度計などを用いて厳密に維持しなければなりません。
また、鍛造を終えた直後の温度や、その後の冷却速度も製品の最終的な硬さや内部組織を決定づける重要な要素です。
例えば、急冷すれば硬くなり、ゆっくり冷ませば柔らかくなるといったように、冷却条件をコントロールすることで、部品に求められる機械的性質を作り込みます。
この一連の温度プロセスの適切な管理が、熱間鍛造の品質を左右します。
酸化スケール対策
酸化スケールは、熱間鍛造における品質低下の主要因の一つであり、その対策は不可欠です。
スケールが製品表面に残ると、寸法精度が悪化するだけでなく、後工程の切削加工で工具の刃を傷める原因にもなります。
対策として最も一般的なのは、加熱時間をできるだけ短くし、スケールの生成を最小限に抑えることです。
高周波誘導加熱は、短時間で材料を加熱できるため、スケール対策として有効な方法です。
また、窒素などの不活性ガスを満たした炉内で加熱し、酸素との接触を断つ方法もあります。
さらに、鍛造プレスの直前に高圧水を材料に吹き付けてスケールを強制的に剥離させる「デスケーリング」という工程を設けることも効果的です。
こうした地道な対策を積み重ねることで、表面品質が高い鍛造品の製造が可能です。
打痕(だこん)対策
打痕とは、製品の表面に生じる凹み状のキズのことで、外観品質を損なうだけでなく、応力集中の起点となり部品の疲労強度を低下させる可能性もあるため、厳しく管理されます。
打痕の主な原因は、鍛造中に剥がれた酸化スケールが金型に付着し、それが次の製品に押し付けられることです。
これを防ぐためには、前述のスケール対策を徹底することが基本です。
定期的に圧縮エアを吹き付けて金型を清掃したり、潤滑剤を塗布してスケールの付着を防いだりすることも有効です。
また、鍛造後の熱い製品同士がぶつかり合って打痕がつくこともあります。
これを防ぐために、ロボットアームで一つひとつ丁寧に搬送したり、整列させて冷却したりといった工夫が凝らされています。
金型の定期的なメンテナンスと、製品の丁寧な取り扱いが、打痕のない綺麗な製品を作るためのポイントです。
熱間鍛造を発注する際に確認すべきポイント

熱間鍛造を外部の専門メーカーに発注する際には、事前の準備と明確な情報伝達が、スムーズな取引と期待通りの製品を手に入れるための鍵となります。
以降では、熱間鍛造を発注する際に確認すべきポイントを紹介します。
- 生産数量・形状で工法(熱間/温間/冷間)を見極める
- 図面で材質・強度・公差を明確に指示する
生産数量・形状で工法(熱間/温間/冷間)を見極める
まず最初に、製造したい部品の特性から、熱間鍛造が本当に最適な工法なのかを見極めることが重要です。
鍛造には熱間・温間・冷間の3種類があり、それぞれに得意な領域があります。
例えば、自動車のクランクシャフトのような大型で複雑な形状のものを少量から中量生産する場合は、熱間鍛造が適しています。
一方で、ボルトやナットのような小型で単純な形状のものを、高い寸法精度で大量生産したいのであれば、冷間鍛造の方がコストパフォーマンスに優れる場合が多い傾向です。
発注側として希望の工法を伝えることも大切ですが、「○○部品を○○の数量で作りたい」という情報をメーカーに提供し、プロの視点から最適な工法を提案してもらう姿勢も大切です。
コスト、品質、生産量のバランスを総合的に考慮して、最適な工法を選定しましょう。
図面で材質・強度・公差を明確に指示する
発注の際には、要求仕様を正確に伝えるための図面が欠かせません。
図面には、曖昧な表現を避け、具体的かつ明確な情報を記載する必要があります。
特に重要なのは、以下の3点です。
- 材質: S45CやSCM435といった、JIS規格に基づいた正式な材料記号で指定します。
- 強度:「硬度HRC30〜35」や「引張強さ980MPa以上」のように、製品に求められる機械的性質を具体的な数値で指示します。必要に応じて、熱処理の条件も明記しましょう。
- 公差:鍛造加工のみで仕上げる部分の寸法公差(鍛造公差)と、後工程で切削加工を行う部分の最終的な寸法公差を明確に区別して記載することが重要です。
この他にも、非破壊検査(超音波探傷検査など)の要否や、表面処理の仕様なども忘れずに図面に盛り込むことで、メーカーとの認識の齟齬を防ぎ、手戻りのないスムーズな製品開発につながります。
複雑で高精度な金属部品を大量生産するなら熱間鍛造よりもMIM
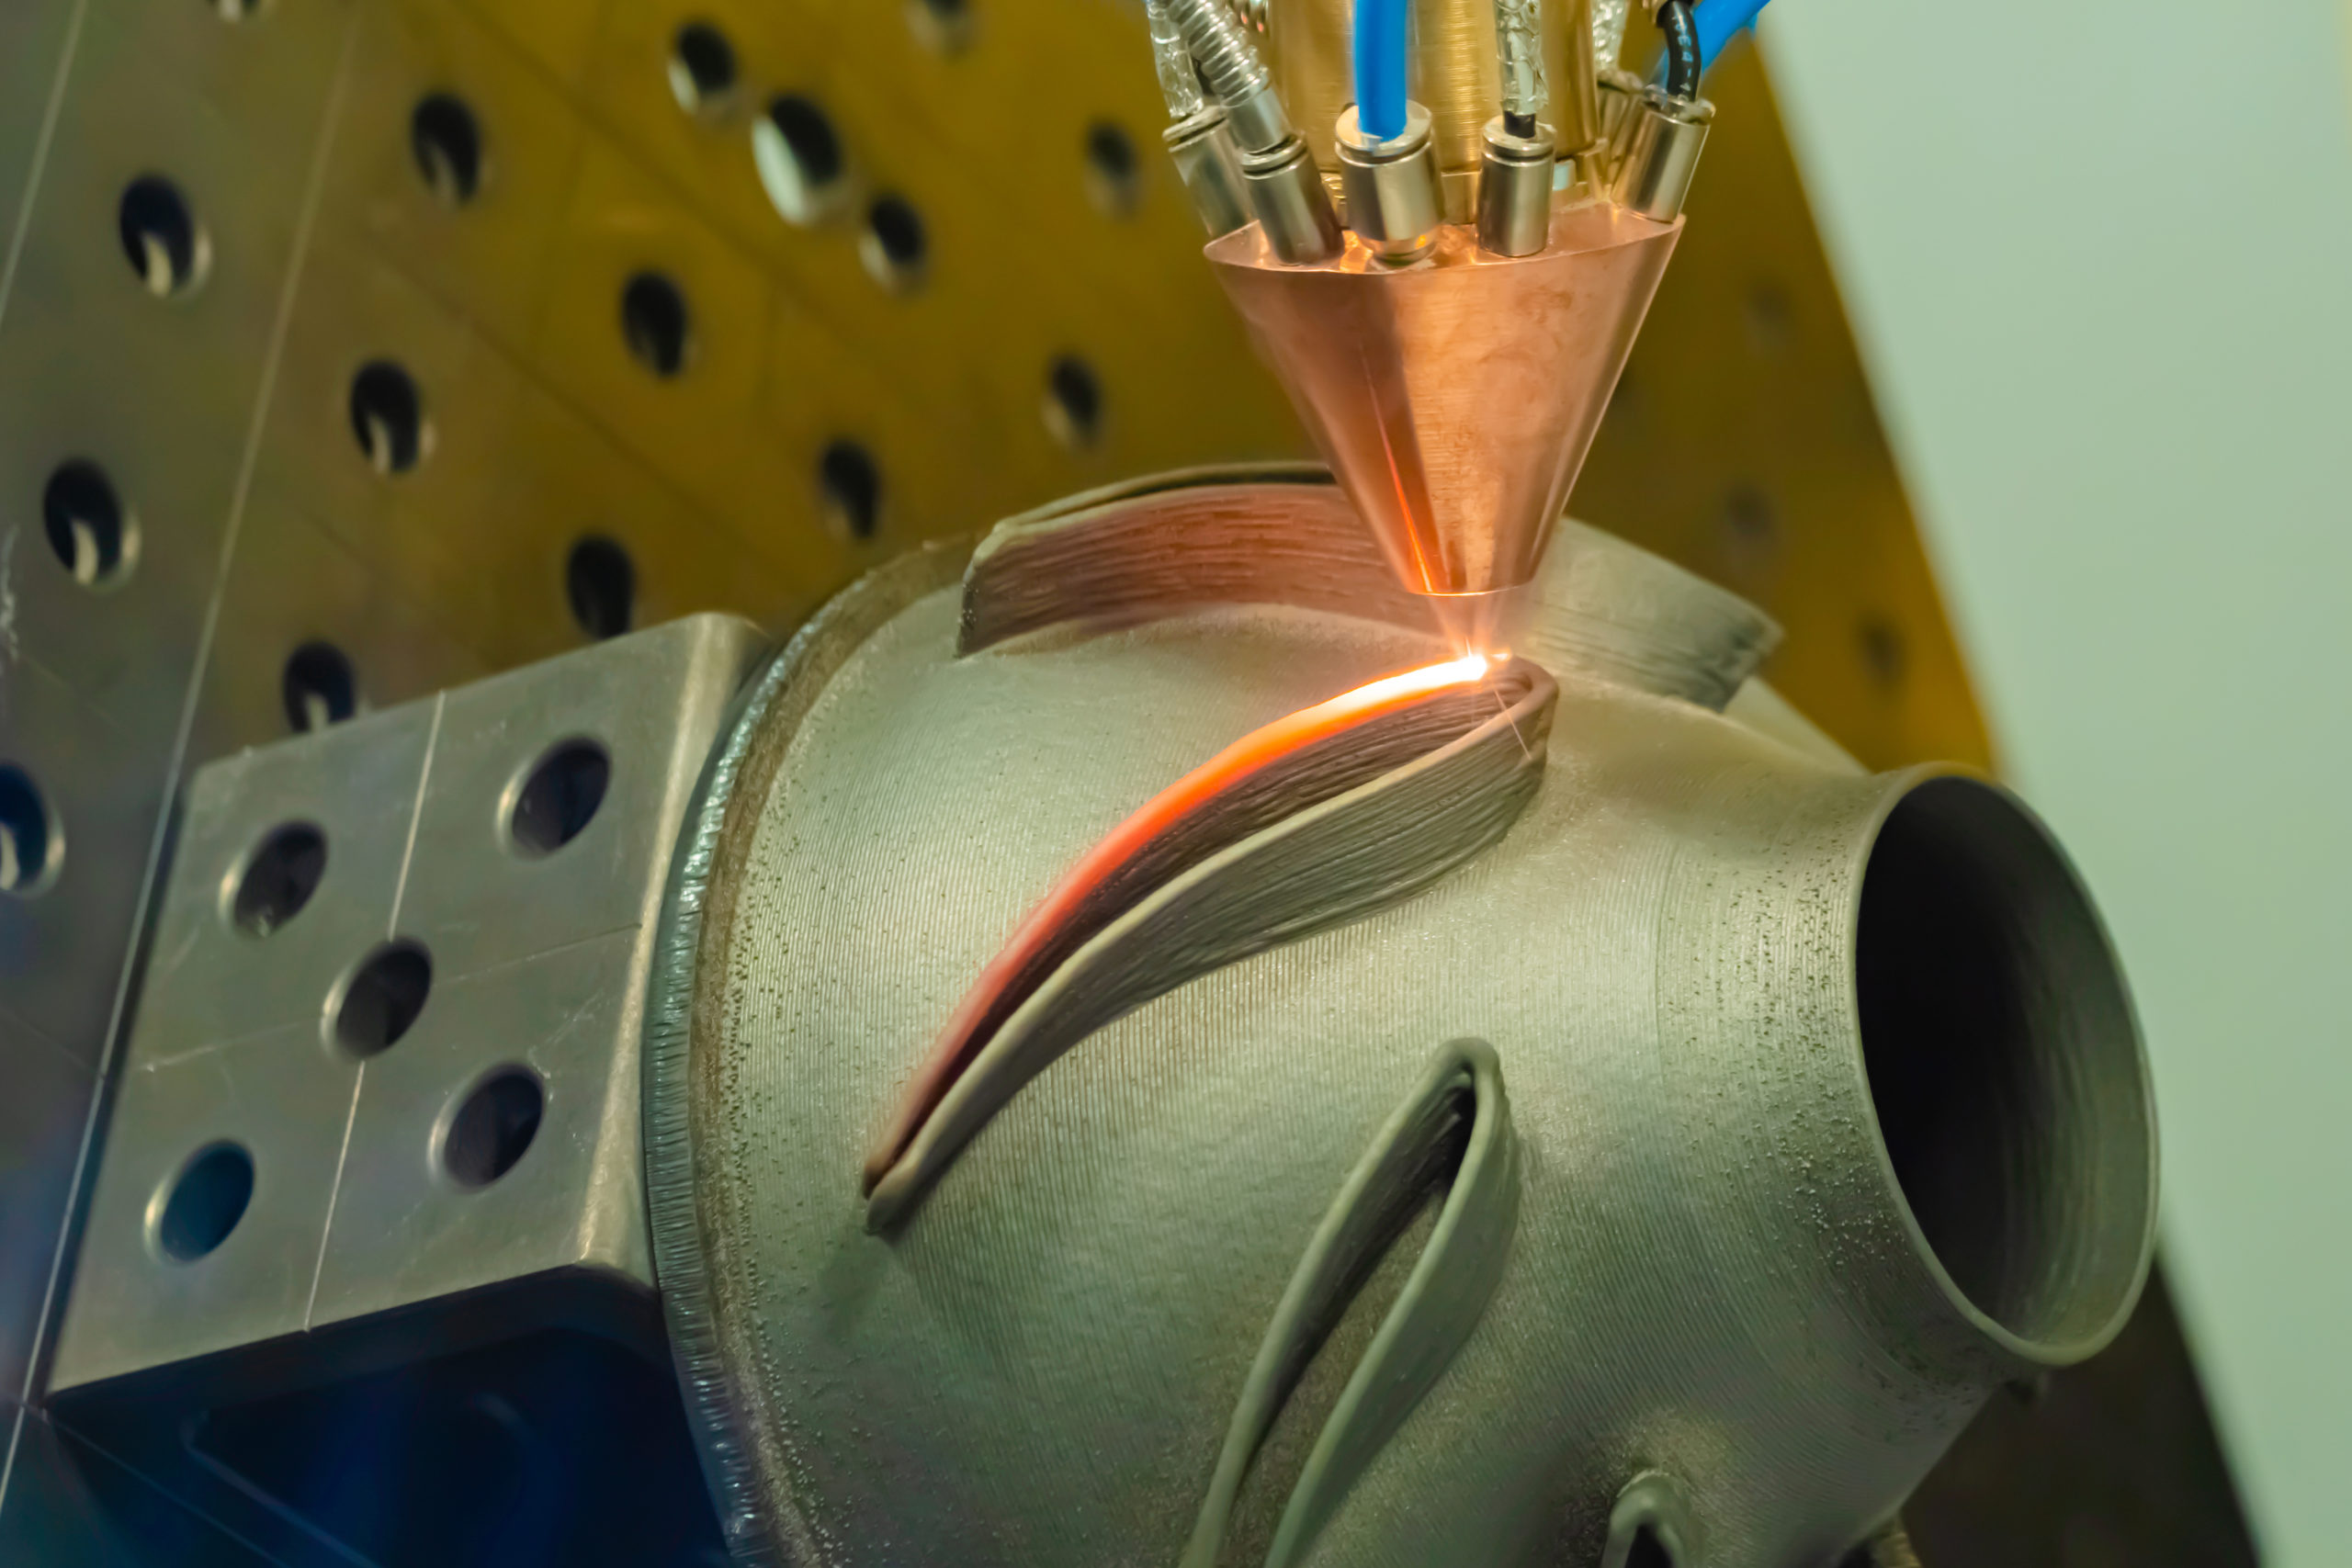
熱間鍛造は優れた工法ですが、万能ではありません。
特に、小型で複雑な形状の部品を高精度に、かつ大量に生産する場合には限界があります。
そのようなニーズに対しては、MIM(金属粉末射出成形)という新しい選択肢が有効な解決策となる可能性があります。
以降では、熱間鍛造が抱える問題点と、MIMへの切り替えで解決できることについて解説します。
熱間鍛造が抱える寸法精度・小型部品対応の限界
熱間鍛造は、その原理上、いくつかの課題を抱えています。
高温からの冷却に伴う熱収縮や、表面に発生する酸化スケールの影響により、寸法精度を高く保つことが難しいという点がその一つです。そのため、精密な寸法が要求される部品では、後工程での切削加工が必須となり、コストやリードタイムが増加する要因となります。
また、数グラム程度の非常に小さな部品や、薄肉で入り組んだ三次元形状を持つ部品の製造は、熱間鍛造では不得意な領域です。
金型で叩いて成形するという性質上、細部まで材料を充填させることが難しく、またバリの発生による材料ロスも無視できません。
これらの限界から、より小型で高精度な部品へのニーズが高まる中で、熱間鍛造だけでは対応しきれないケースが増えています。
MIMへの切り替えで解決できること
MIM(Metal Injection Molding)は、金属の粉末と樹脂を混ぜ合わせた材料を、プラスチックの射出成形と同じように金型へ射出し、その後、熱処理で樹脂を燃焼・除去し、金属粉末だけを焼き固める(焼結)製法です。
このMIMに切り替えることで、熱間鍛造が抱える課題の多くを解決できます。
最大のメリットは、射出成形を用いるため、三次元の複雑な形状や薄肉形状であっても、非常に高い寸法精度で製造できる点です。
これにより、後工程の切削加工を大幅に削減、あるいは不要にできる「ニアネットシェイプ」が実現し、トータルコストの削減やリードタイムの短縮に貢献します。
また、金型を使用するため大量生産に適しており、ステンレス鋼など対応できる材料の自由度も高いのが特徴です。
小型・複雑・高精度・大量生産というキーワードが当てはまる部品であれば、MIMへの工法転換は大きな価値をもたらすでしょう。
熱間鍛造の代替・補完としてのMIMなら九州精密機器

熱間鍛造は複雑形状や大型部品の成形に優れた工法ですが、小型で精密な部品を大量生産する場合には、寸法精度や後加工コストの面で限界があります。
九州精密機器では、こうした熱間鍛造では対応が難しい領域を、MIM(金属粉末射出成形)によってカバーしています。
MIM専業メーカーとして、ステンレス鋼やといった難削材の加工実績も豊富にあり、複雑な三次元形状であっても高い寸法精度で製造できる点が強みです。
小ロットから量産まで柔軟に対応いたしますので、熱間鍛造からの工法転換をご検討の際は、ぜひ一度ご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:熱間鍛造の特徴を理解して自社部品への加工方法選定に活かそう

熱間鍛造は、金属を高温で加工することにより、複雑な形状と高い強度を両立できる優れた工法です。
その一方で、寸法精度や表面品質には課題があり、後で加工が必要になるケースも少なくありません。
部品を製造する際には、熱間鍛造の特性を正しく理解し、冷間鍛造やMIMといった他の加工方法と比較検討することが重要です。
製品に求められる形状、精度、強度、そして生産コストや数量といったさまざまな要素を総合的に評価し、最適な工法を選択することが、競争力のある製品開発につながります。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
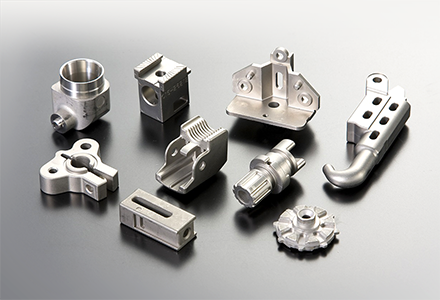
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する
