
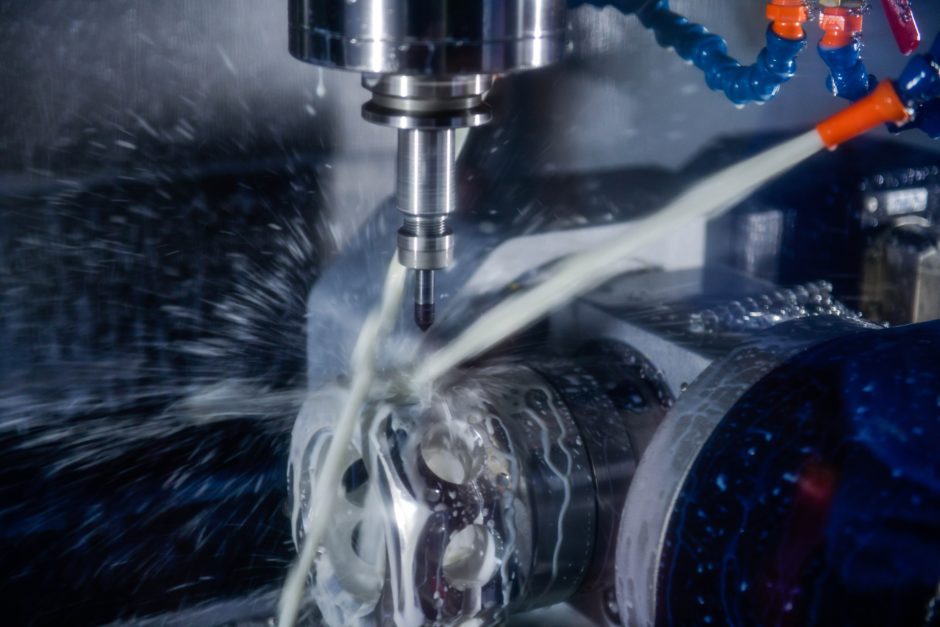

ステンレス鋼はその優れた特性から多くの製品に使われていますが、一方で「加工が難しい」という側面も持っています。
いざステンレス鋼で部品を作ろうとしても、「どの種類を選べばいいの?」「どんな加工方法が最適なの?」と悩んでしまう方も少なくないでしょう。
この記事では、ステンレス鋼の基本的な種類から、なぜ加工が難しいとされるのか、そして代表的な加工方法までを、専門家の視点から分かりやすく解説します。
製品の目的や形状、コストに合わせて最適な加工方法を選ぶための知識が身につくので、ぜひ最後までご覧ください。
ステンレス鋼とは?
ステンレス鋼とは、鉄にクロムを添加した合金鋼のことで、一般的にクロムを10.5%以上含む鋼として定義されています。
「ステンレス(stainless)」という名前の通り、錆びにくい性質が特徴ですが、これは鋼自体が錆びない金属というわけではありません。
これはクロムが空気中の酸素と結びつくことで、表面にごく薄い「不動態皮膜」と呼ばれる酸化被膜が形成され、この皮膜が内部の鉄を腐食から守っているのです。
万が一、表面に傷がついて皮膜が損なわれても、クロムが酸素と再結合することで皮膜が自己修復されるため、高い耐食性が持続します。
さらに、添加するクロムやニッケルなどの成分比率を変えることで、耐食性だけでなく強度や磁性、加工性といった性質を作り分けられる点も、ステンレス鋼が幅広い分野で活用されている理由の一つです。
ステンレス鋼の種類
ステンレス鋼には、成分の配合比率によって様々な種類が存在し、それぞれ異なる特性を持っています。
以降では、製品開発でよく使われる代表的な5つの系統について、それぞれの特徴や主な用途を分かりやすく紹介します。
- オーステナイト系ステンレス鋼
- フェライト系ステンレス鋼
- マルテンサイト系ステンレス鋼
- オーステナイト・フェライト系ステンレス鋼
- スーパーステンレス鋼
オーステナイト系ステンレス鋼
オーステナイト系ステンレス鋼は、クロムとニッケルを主成分とする、最も広く利用されている種類です。
代表的な鋼種にはSUS304があり、私たちの身の回りにあるキッチンのシンクや調理器具、建物の内外装など、様々な場所で使われています。この系統の最大の特長は、優れた耐食性と溶接性です。
また、延性(ねばり強さ)に富んでおり、曲げたり絞ったりする加工にも適しています。
一方で、加工を加えると硬くなる「加工硬化」という性質が強く、切削加工が難しいという側面も持ち合わせています。
フェライト系ステンレス鋼
フェライト系ステンレス鋼は、クロムを主成分とし、ニッケルを含まないか、含んでいてもごく少量なのが特徴です。
代表的な鋼種であるSUS430は、比較的安価で加工性もよいため、厨房機器の壁パネルや洗濯機のドラム、自動車の排気管などに広く採用されています。
オーステナイト系に比べると耐食性はやや劣りますが、加工硬化しにくく、切削性がよいというメリットがあります。
また、鉄と同じように磁石がくっつく「強磁性」を持つ点も大きな違いです。
熱処理によって硬化させることはできませんが、その分、寸法安定性に優れているため、精密な加工が求められる部品にも適しています。
マルテンサイト系ステンレス鋼
マルテンサイト系ステンレス鋼は、クロムを主成分としますが、炭素の含有量が高いことが特徴です。
代表的な鋼種には、SUS410やSUS420J2などがあり、包丁やナイフといった刃物類、医療用メス、タービンのブレードなどに使用されます。
この系統の特長は、「焼入れ」と呼ばれる熱処理を施すことで、非常に高い硬度と強度を得られる点にあります。この特性により、優れた耐摩耗性が求められる部品に最適です。
ただし、その反面、耐食性は他のステンレス鋼に比べて劣る傾向があるため、使用環境には注意が必要です。
また、フェライト系と同様に、磁石がつく性質を持っています。
オーステナイト・フェライト系ステンレス鋼
オーステナイト・フェライト系ステンレス鋼は、その名の通り、オーステナイト組織とフェライト組織が混在した二相構造を持つステンレス鋼です。
「二相系ステンレス鋼」とも呼ばれ、両方の組織の長所を兼ね備えているのが特徴です。
具体的には、オーステナイト系の優れた耐食性と、フェライト系の高い強度を両立しています。
特に、塩化物イオンに対する耐性が高いため、海水や化学薬品にさらされる過酷な環境下でその真価を発揮します。
海水淡水化プラントの設備や、海洋構造物、化学プラントの配管など、高い信頼性が求められる分野で活躍している高機能な材料です。
スーパーステンレス鋼
スーパーステンレス鋼は、一般的なステンレス鋼では耐えられない、より腐食性の高い過酷な環境に対応するために開発された高合金ステンレス鋼の総称です。
クロムやモリブデン、窒素といった元素を多く添加することで、耐食性を極限まで高めています。
その性能を測る指標としてPREN(耐孔食指数)が用いられ、この数値が高いほど、孔食(局部的に孔が開く腐食)や隙間腐食に対する抵抗力が強いことを示します。
主な用途としては、石油掘削装置や排煙脱硫装置、公害防止機器など、特殊で専門的な設備が中心です。
汎用性は低いですが、特定の厳しい環境下では代替のきかない重要な役割を担っています。
ステンレス鋼が「難削材」と言われる3つの理由
ステンレス鋼は優れた材料ですが、加工現場では「難削材(なんさくざい)」、つまり削りにくい材料の代表格として知られています。
なぜ加工が難しいのか、その背景にある3つの主な理由を詳しく解説します。
- 加工硬化しやすい
- 熱伝導率が悪い
- 工具との親和性が高い(金属くずの溶着)
1.加工硬化しやすい
ステンレス鋼、特にオーステナイト系(SUS304など)は、「加工硬化」という現象を起こしやすい性質を持っています。
加工硬化とは、切削や曲げなどの力を加えることで、その部分の金属組織が変化して硬くなることです。
一度工具の刃が通った場所を再度削ろうとすると、硬化した層が工具の刃先を急速に摩耗させてしまいます。
これにより、工具の寿命が短くなったり、加工精度が低下したりする原因となります。
この特性を考慮せずに加工を進めると、工具の交換頻度が増え、結果的に生産コストの上昇につながってしまうため、加工条件の管理が重要です。
2.熱伝導率が悪い
ステンレス鋼は、鉄やアルミニウムといった他の金属に比べて熱伝導率が低い、つまり熱が逃げにくいという特性があります。
切削加工では、刃先と材料の摩擦によって大きな熱が発生しますが、ステンレス鋼の場合、その発生した熱が切りくずや材料側にうまく逃げません。
その結果、熱が工具の刃先に集中してしまい、刃先が高温にさらされ続けることになります。
高温になった刃先は強度が低下し、摩耗や欠損が起こりやすくなるため、工具の寿命を著しく縮める直接的な原因となります。
これを防ぐためには、切削油(クーラント)で効果的に冷却したり、切削速度を調整したりする工夫が不可欠です。
3.工具との親和性が高い(金属くずの溶着)
ステンレス鋼は粘り気が強い材料であるため、加工時に発生する切りくず(金属くず)が工具の刃先に溶着しやすいという問題があります。
この現象は「構成刃先」と呼ばれ、工具の刃先にもう一つの刃ができてしまうような状態です。
一見すると切れ味が良くなるように思えるかもしれませんが、この構成刃先は非常に不安定ですぐに剥がれ落ちてしまいます。
その際に、加工中の製品表面を傷つけたり、工具本体の刃を一緒に巻き込んで欠けさせたりすることがあります。
これにより、加工面の仕上がりが悪化するだけでなく、工具の突発的な破損にもつながるため、切りくずの処理はステンレス鋼加工における重要な課題の一つです。
ステンレス鋼の主な加工方法
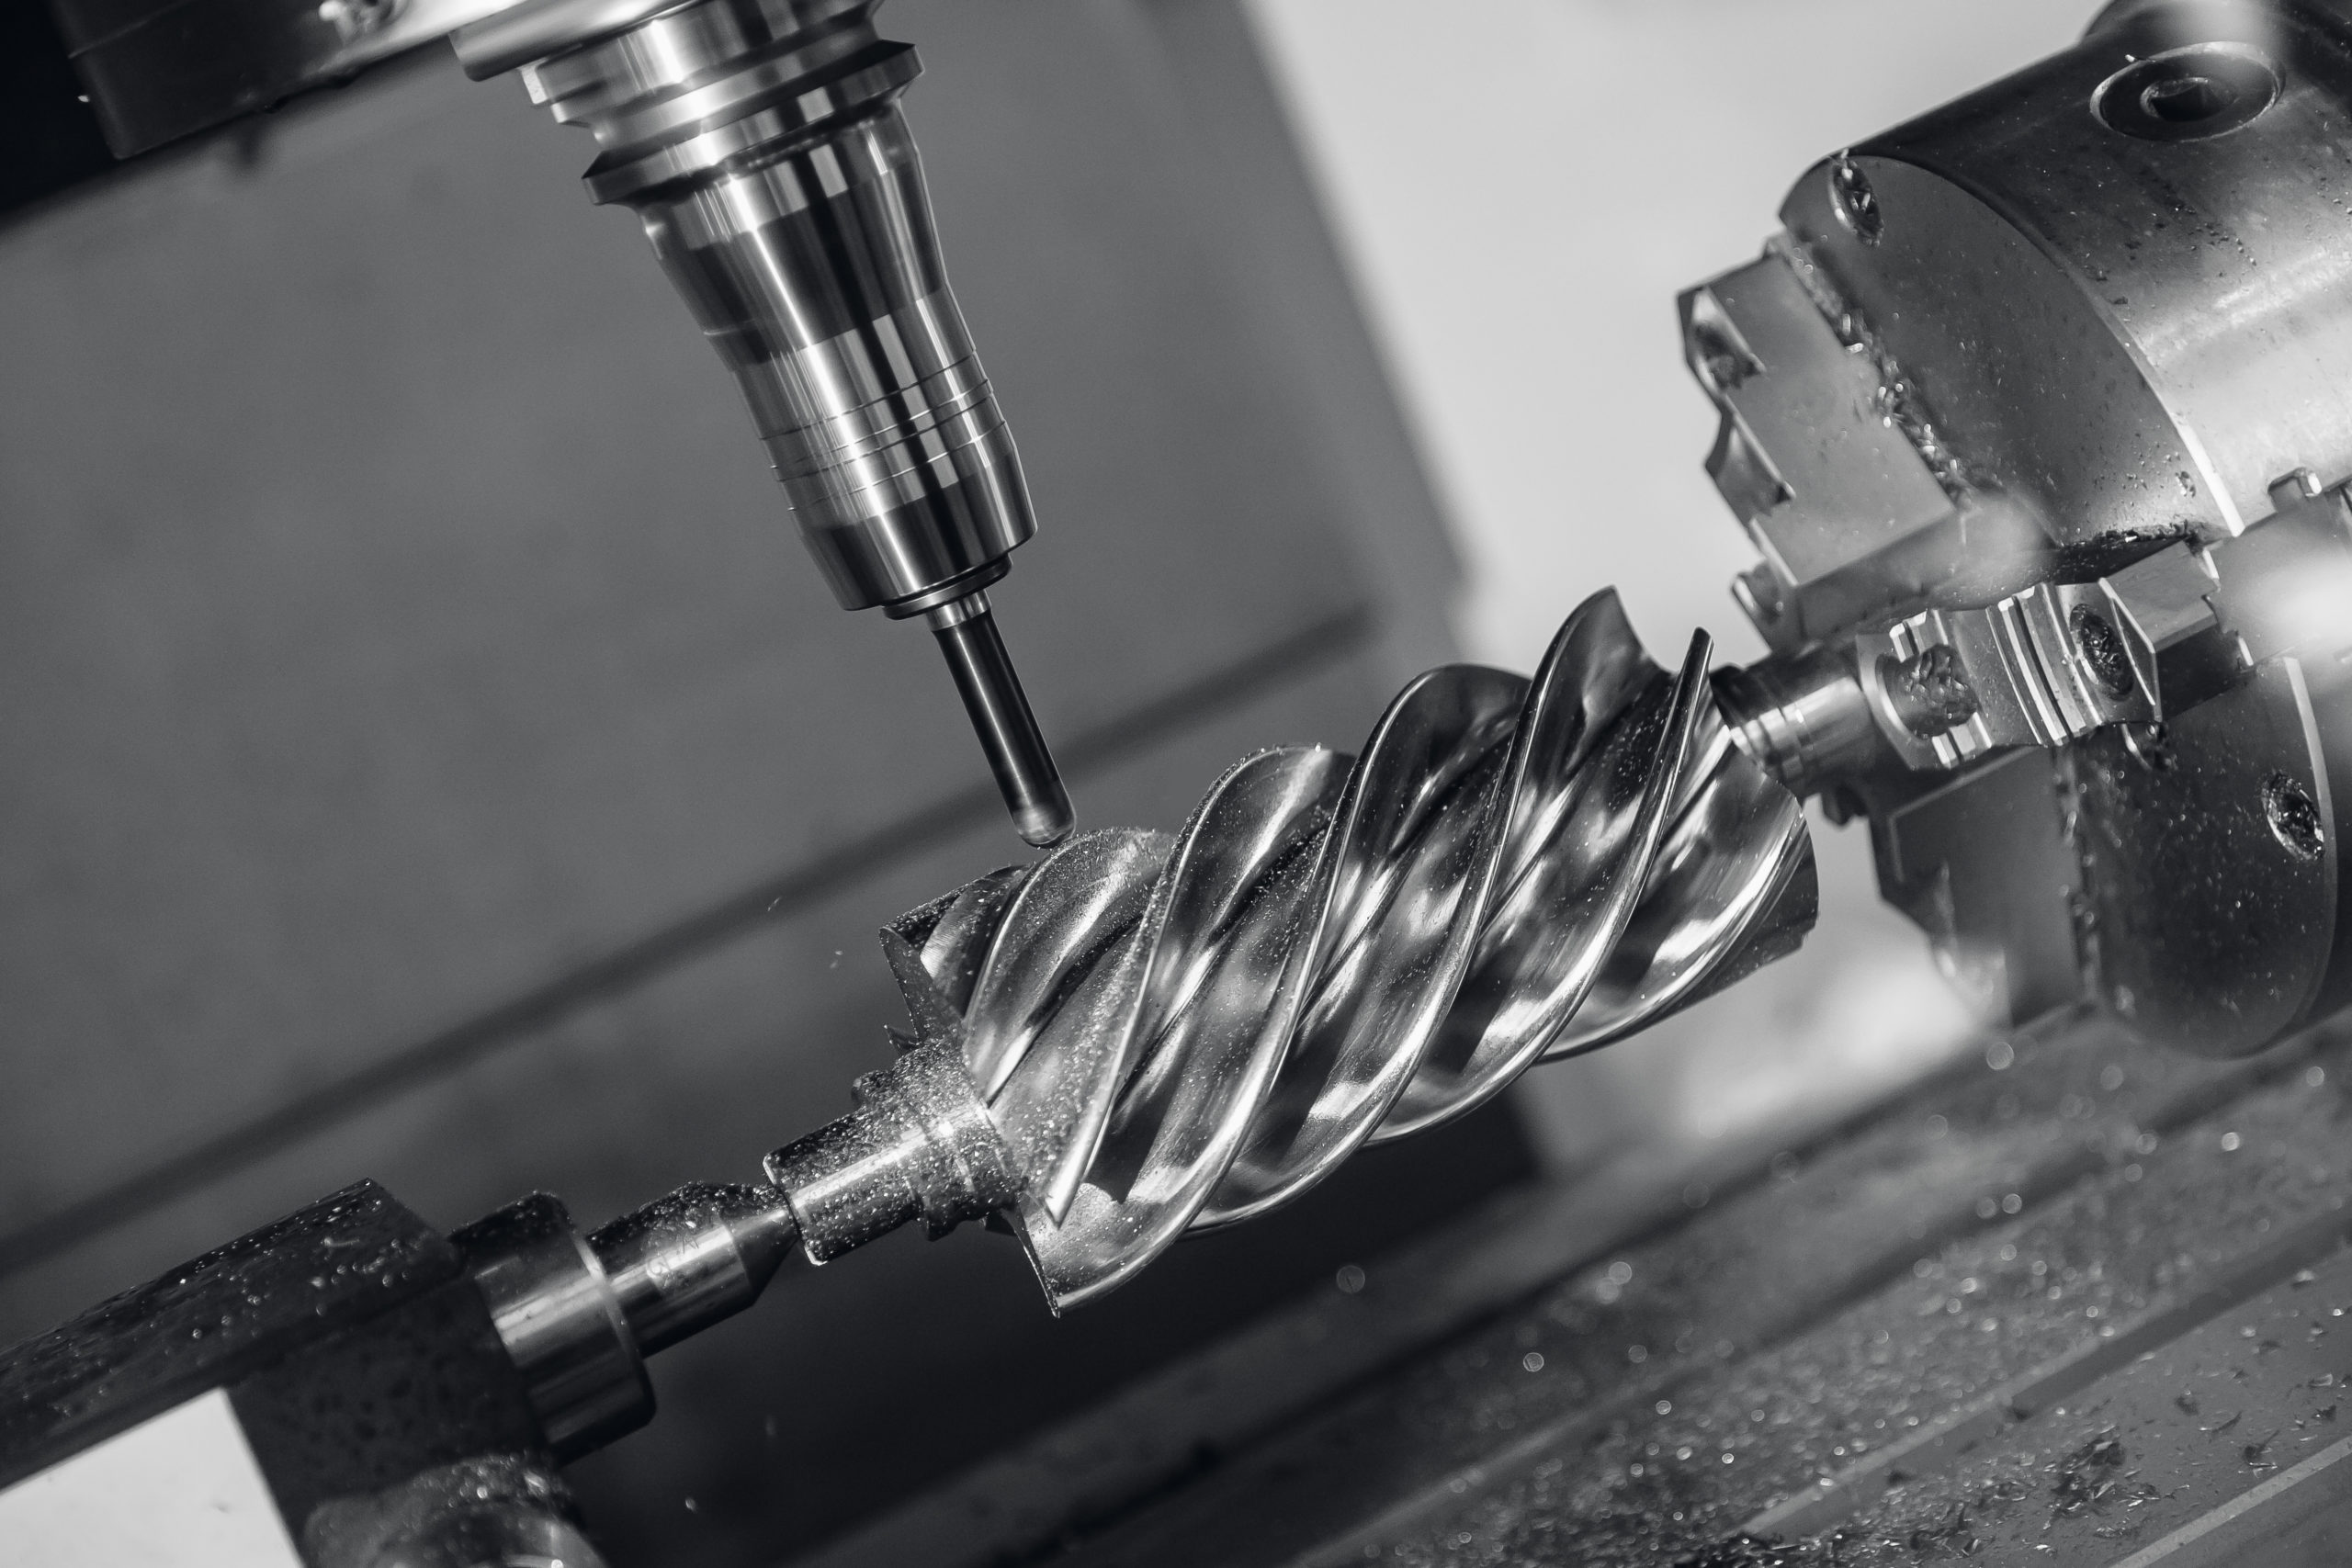
加工が難しいとされるステンレス鋼ですが、製品の用途や形状に応じて様々な加工方法が確立されています。
以降では、工業製品を製造する上で基本となる、代表的な4つの加工方法について、その概要と特徴を紹介します。
- 切削加工
- プレス加工・曲げ加工
- 溶接
- 表面処理
切削加工
切削加工は、旋盤やフライス盤、マシニングセンタといった工作機械を使い、ドリルやエンドミルなどの工具で材料を削って目的の形状を作り出す加工方法です。
丸棒から軸部品を作ったり、ブロック材から複雑な形状を削り出したりと、一点ものの試作品から量産品まで幅広く対応できるのが特徴です。
ステンレス鋼は難削材であるため、工具の材質選定や加工速度・送り量といった切削条件の最適化が品質を左右します。
また、加工熱を抑え、切りくずの溶着を防ぐために、適切な切削油(クーラント)を使用することも、安定した加工を行う上で非常に重要です。
高い精度が求められる部品の製造によく用いられます。
プレス加工・曲げ加工
プレス加工は、対になった金型(雄型と雌型)の間にステンレス鋼の板材を置き、プレス機械で大きな圧力をかけて、打ち抜き(せん断)、曲げ、絞りといった成形を行う方法です。
キッチンのシンクや自動車のボディパネルなど、同じ形状の製品を大量生産するのに適しています。
ステンレス鋼は強度が高いため、加工後の「スプリングバック」と呼ばれる、元の形状に戻ろうとする力が大きく働く特性があります。
そのため、目的の角度に正確に曲げるには、スプリングバックの量を見越した金型の設計や、加工条件の設定が重要です。
一度金型を作れば、短時間で効率的に生産できるのがメリットです。
溶接
溶接は、2つ以上のステンレス鋼部品を熱で溶かして一体化させる接合方法です。
TIG溶接やMIG溶接、レーザー溶接、抵抗スポット溶接など、製品の形状や求められる品質に応じて様々な手法が用いられます。
ステンレス鋼は、溶接時の熱影響によって材料の組織が変化し、本来の優れた耐食性が部分的に損なわれてしまうことがあるため注意が必要です。
特に、溶接部周辺に発生する「溶接焼け(スケール)」は、錆の原因となるため、溶接後に酸洗いなどの後処理で除去する必要があります。
鋼種によって溶接のしやすさが異なるため、材料の特性を理解した上で、適切な溶接方法と施工管理を行うことが高品質な製品作りのコツです。
表面処理
表面処理は、ステンレス鋼製品の最終工程として行われ、外観の美しさを向上させたり、さらに高い機能性を付与したりする目的があります。
代表的なものに、布やブラシで表面を磨き上げて光沢を出す「バフ研磨」や、鏡のような仕上がりになる「鏡面仕上げ」があります。
また、意匠性だけでなく、機能性を高める処理も重要です。
例えば、不動態皮膜をより強固で安定したものにする「パシベート処理(不動態化処理)」は、耐食性を最大限に引き出すために行われます。
その他にも、薬品に浸して表面をわずかに溶かし、滑らかで光沢のある面を得る「電解研磨」など、用途に応じて多彩な表面処理技術が活用されています。
鋼種による加工性の違い
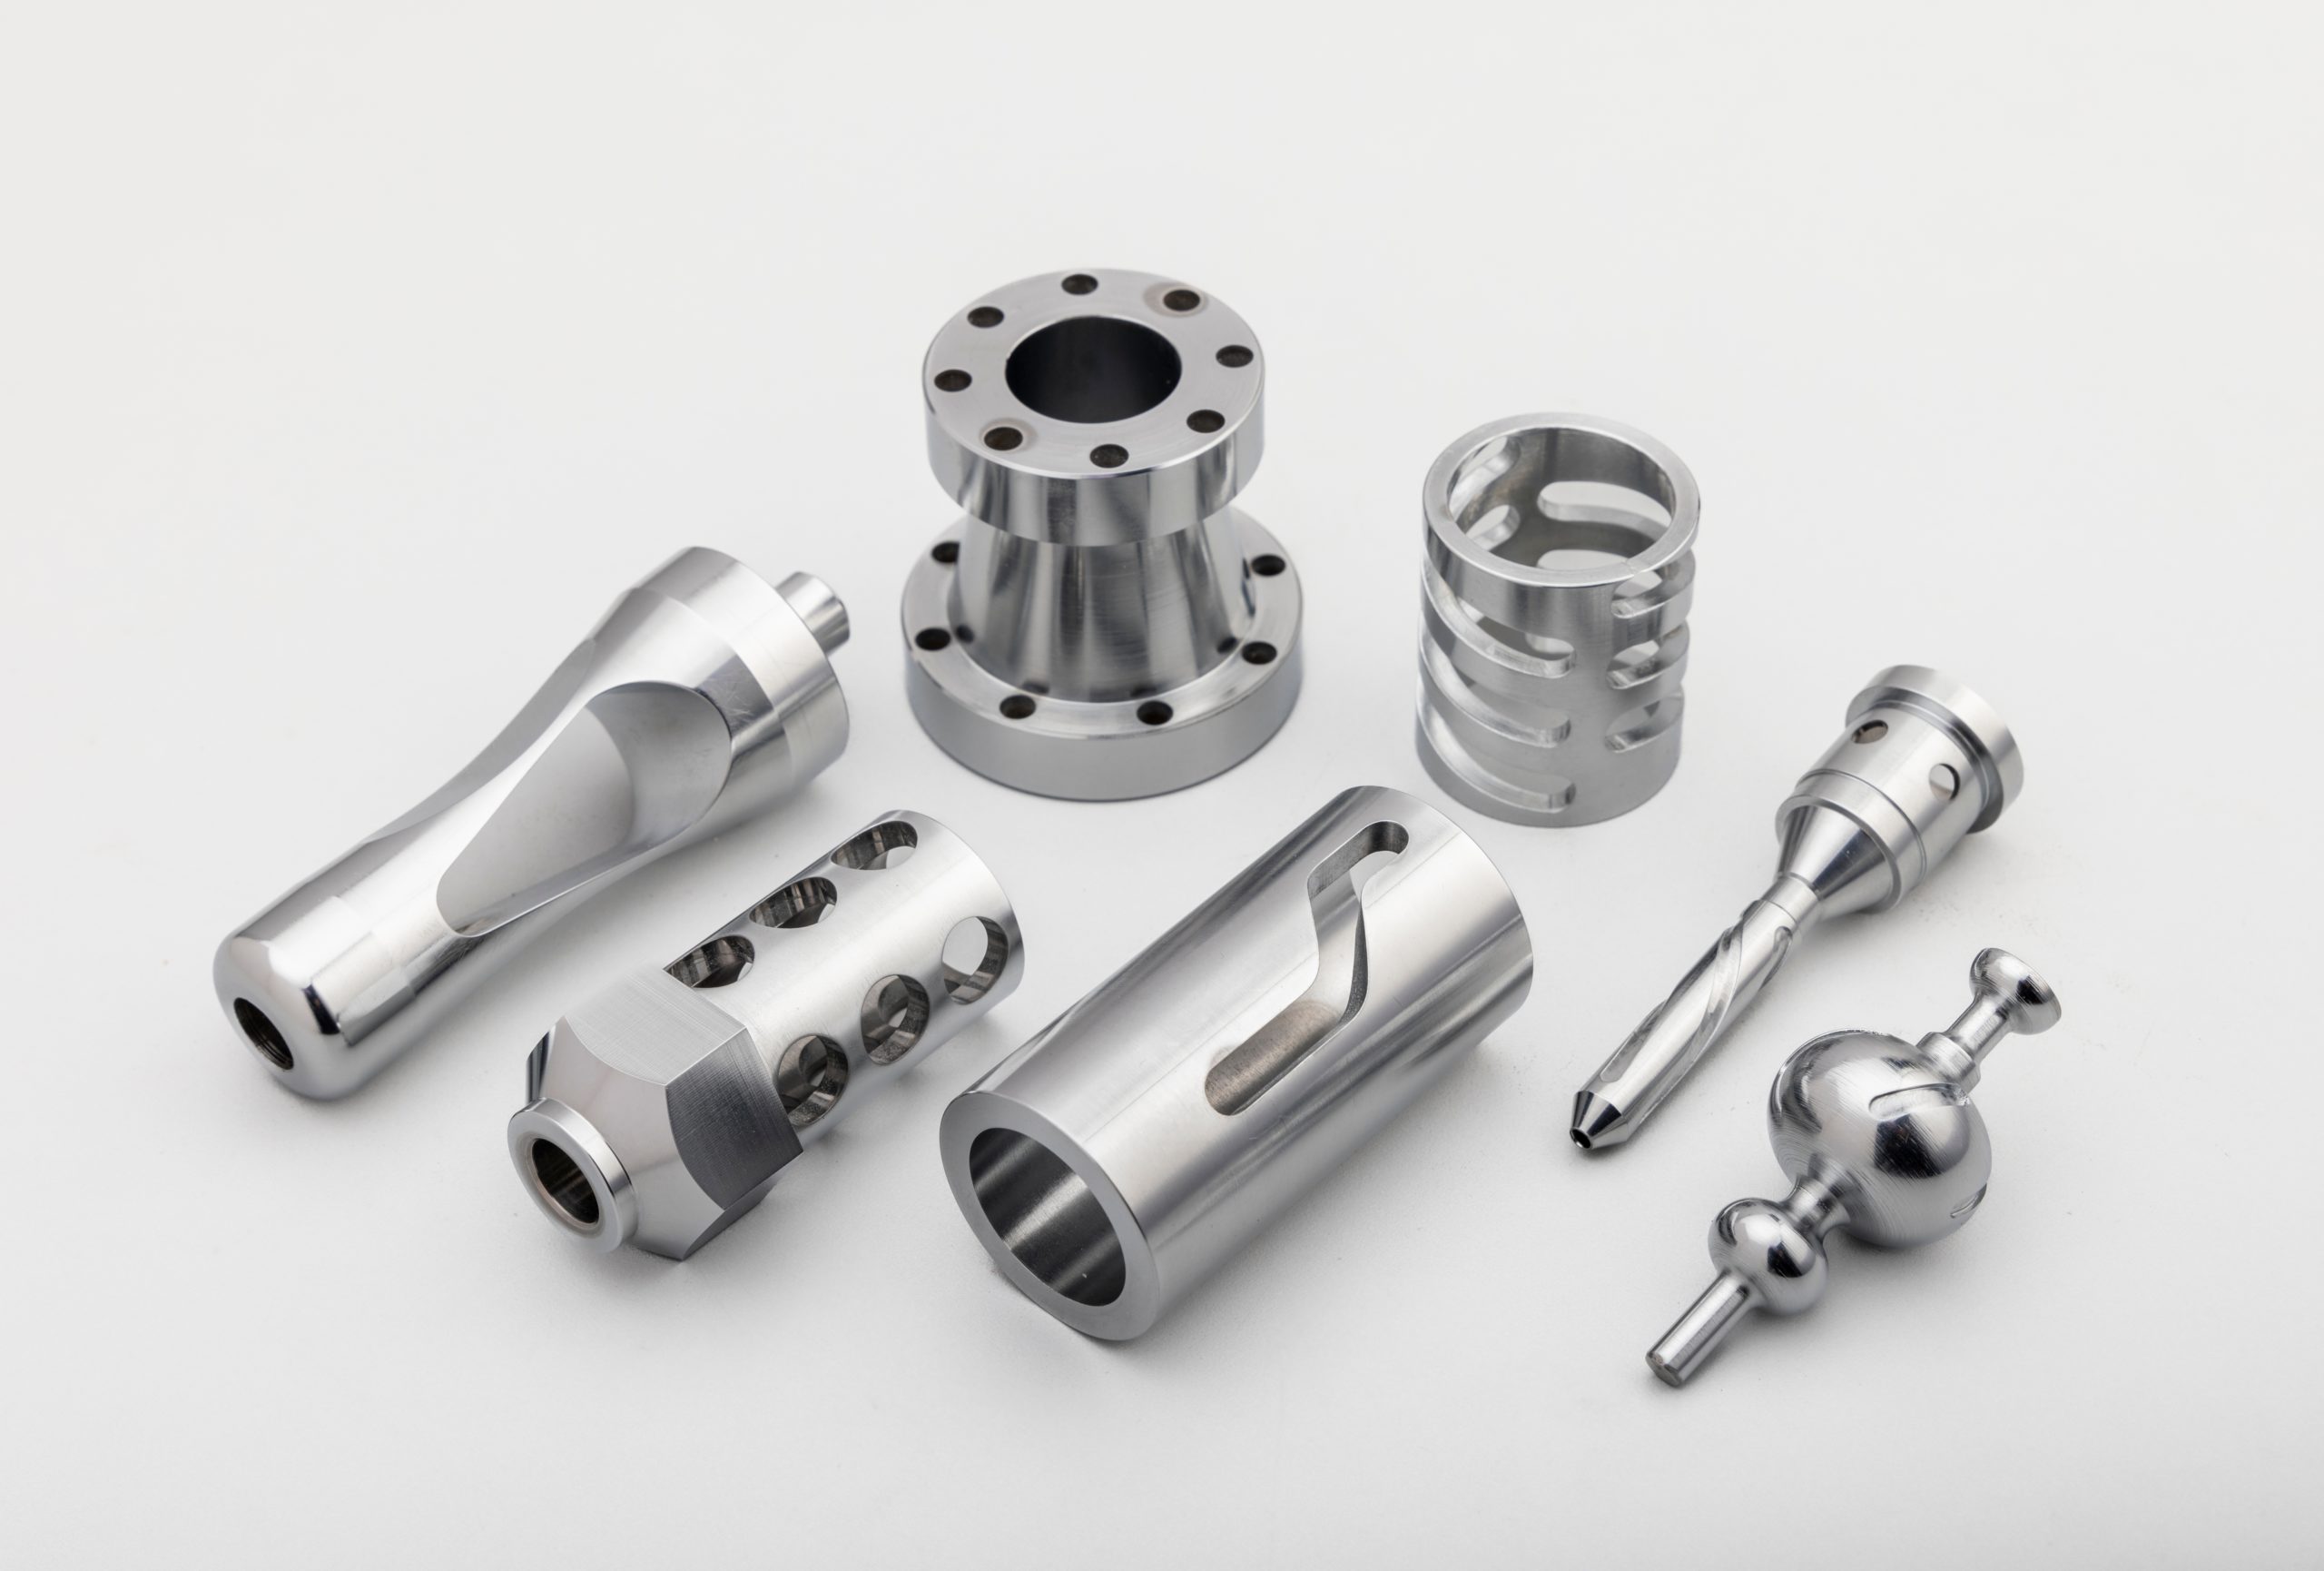
「ステンレス鋼」と一括りにされがちですが、実際には鋼種によって加工のしやすさは大きく異なります。
以降では、特に代表的なオーステナイト系とフェライト系の鋼種を取り上げ、それぞれの加工性の違いについて解説します。
- SUS304・SUS316(オーステナイト系)の加工性
- SUS430(フェライト系)の加工性
SUS304・SUS316(オーステナイト系)の加工性
SUS304とSUS316は、オーステナイト系ステンレス鋼の代表格ですが、どちらも加工現場では難削材として扱われます。
これらの鋼種は粘り気が非常に強く、切削時に切りくずが長くつながって工具に絡みつきやすいのが特徴です。
また、加工硬化の性質が顕著であるため、一度刃物を通した面は硬くなり、次に削る際の工具の負担が大きくなります。
特にSUS316は、SUS304にモリブデン(Mo)を添加して耐食性を向上させている分、さらに粘り気が増し、切削加工の難易度が高くなります。
これらの材料を加工する際は、低速で力強く削る「低速重切削」を基本とし、工具の摩耗や切りくずの処理に細心の注意を払う必要があります。
SUS430(フェライト系)の加工性
フェライト系の代表鋼種であるSUS430は、オーステナイト系のSUS304と比較して、加工性が良好なステンレス鋼です。
その理由は、加工硬化の度合いが小さく、粘り気が少ないという特性にあります。
切削時には、切りくずが長くつながることなく、比較的細かく分断されやすいため、工具への絡みつきや溶着といったトラブルが起こりにくくなります。そのため、加工条件の設定がしやすく、炭素鋼に近い感覚で加工できる場合もあります。
この扱いやすさから、自動盤を用いた部品の大量生産などにも適しており、コストと加工性のバランスに優れた材料として、幅広い用途で活用されています。
ステンレス鋼加工を発注する際に確認すべきポイント
ステンレス鋼の加工を外部の業者に依頼する際には、いくつかのポイントを押さえておくことで、手戻りを防ぎ、スムーズな取引につながります。
以降では、発注前に最低限確認しておくべき2つの重要な項目について解説します。
- 製品形状・精度要求で加工方法を見極める
- 図面で鋼種・板厚・公差を明確に指示する
製品形状・精度要求で加工方法を見極める
まず大切なのは、作りたい製品の形状や求める精度、そして生産数量によって最適な加工方法が異なるという点を理解しておくことです。
例えば、薄い板を曲げて作る箱のような製品であればプレス加工や板金加工が適しています。
一方で、高い寸法精度が求められる軸や精密な機構部品であれば切削加工が必要になるでしょう。
さらに、三次元の複雑な形状を持つ部品を大量に生産したい場合は、MIM(金属粉末射出成形)という選択肢も視野に入ってきます。
発注前に、自社の製品がどのような特性を持つのかを整理し、加工業者と相談しながら最もコストパフォーマンスの高い加工方法を見極めることが、成功の鍵です。
図面で鋼種・板厚・公差を明確に指示する
加工業者へ正確に意図を伝えるために、図面の情報が最も重要になります。
特にステンレス鋼の場合、単に「SUS」や「ステンレス」と記載するだけでは不十分です。
耐食性や強度が大きく異なるため、必ず「SUS304」や「SUS430」といった具体的な鋼種(材料記号)を明記してください。
また、板材であれば板厚、部品であれば各部の寸法と許容される誤差の範囲(公差)をはっきりと指示することが不可欠です。
公差の指示が曖昧だと、必要以上に厳しい精度で加工されてコストが上がってしまったり、逆に組み立てができないといった不具合につながったりする可能性があります。
明確な図面は、品質とコストを管理するうえでの基本となります。
複雑で高精度なステンレス部品を大量生産するならMIM
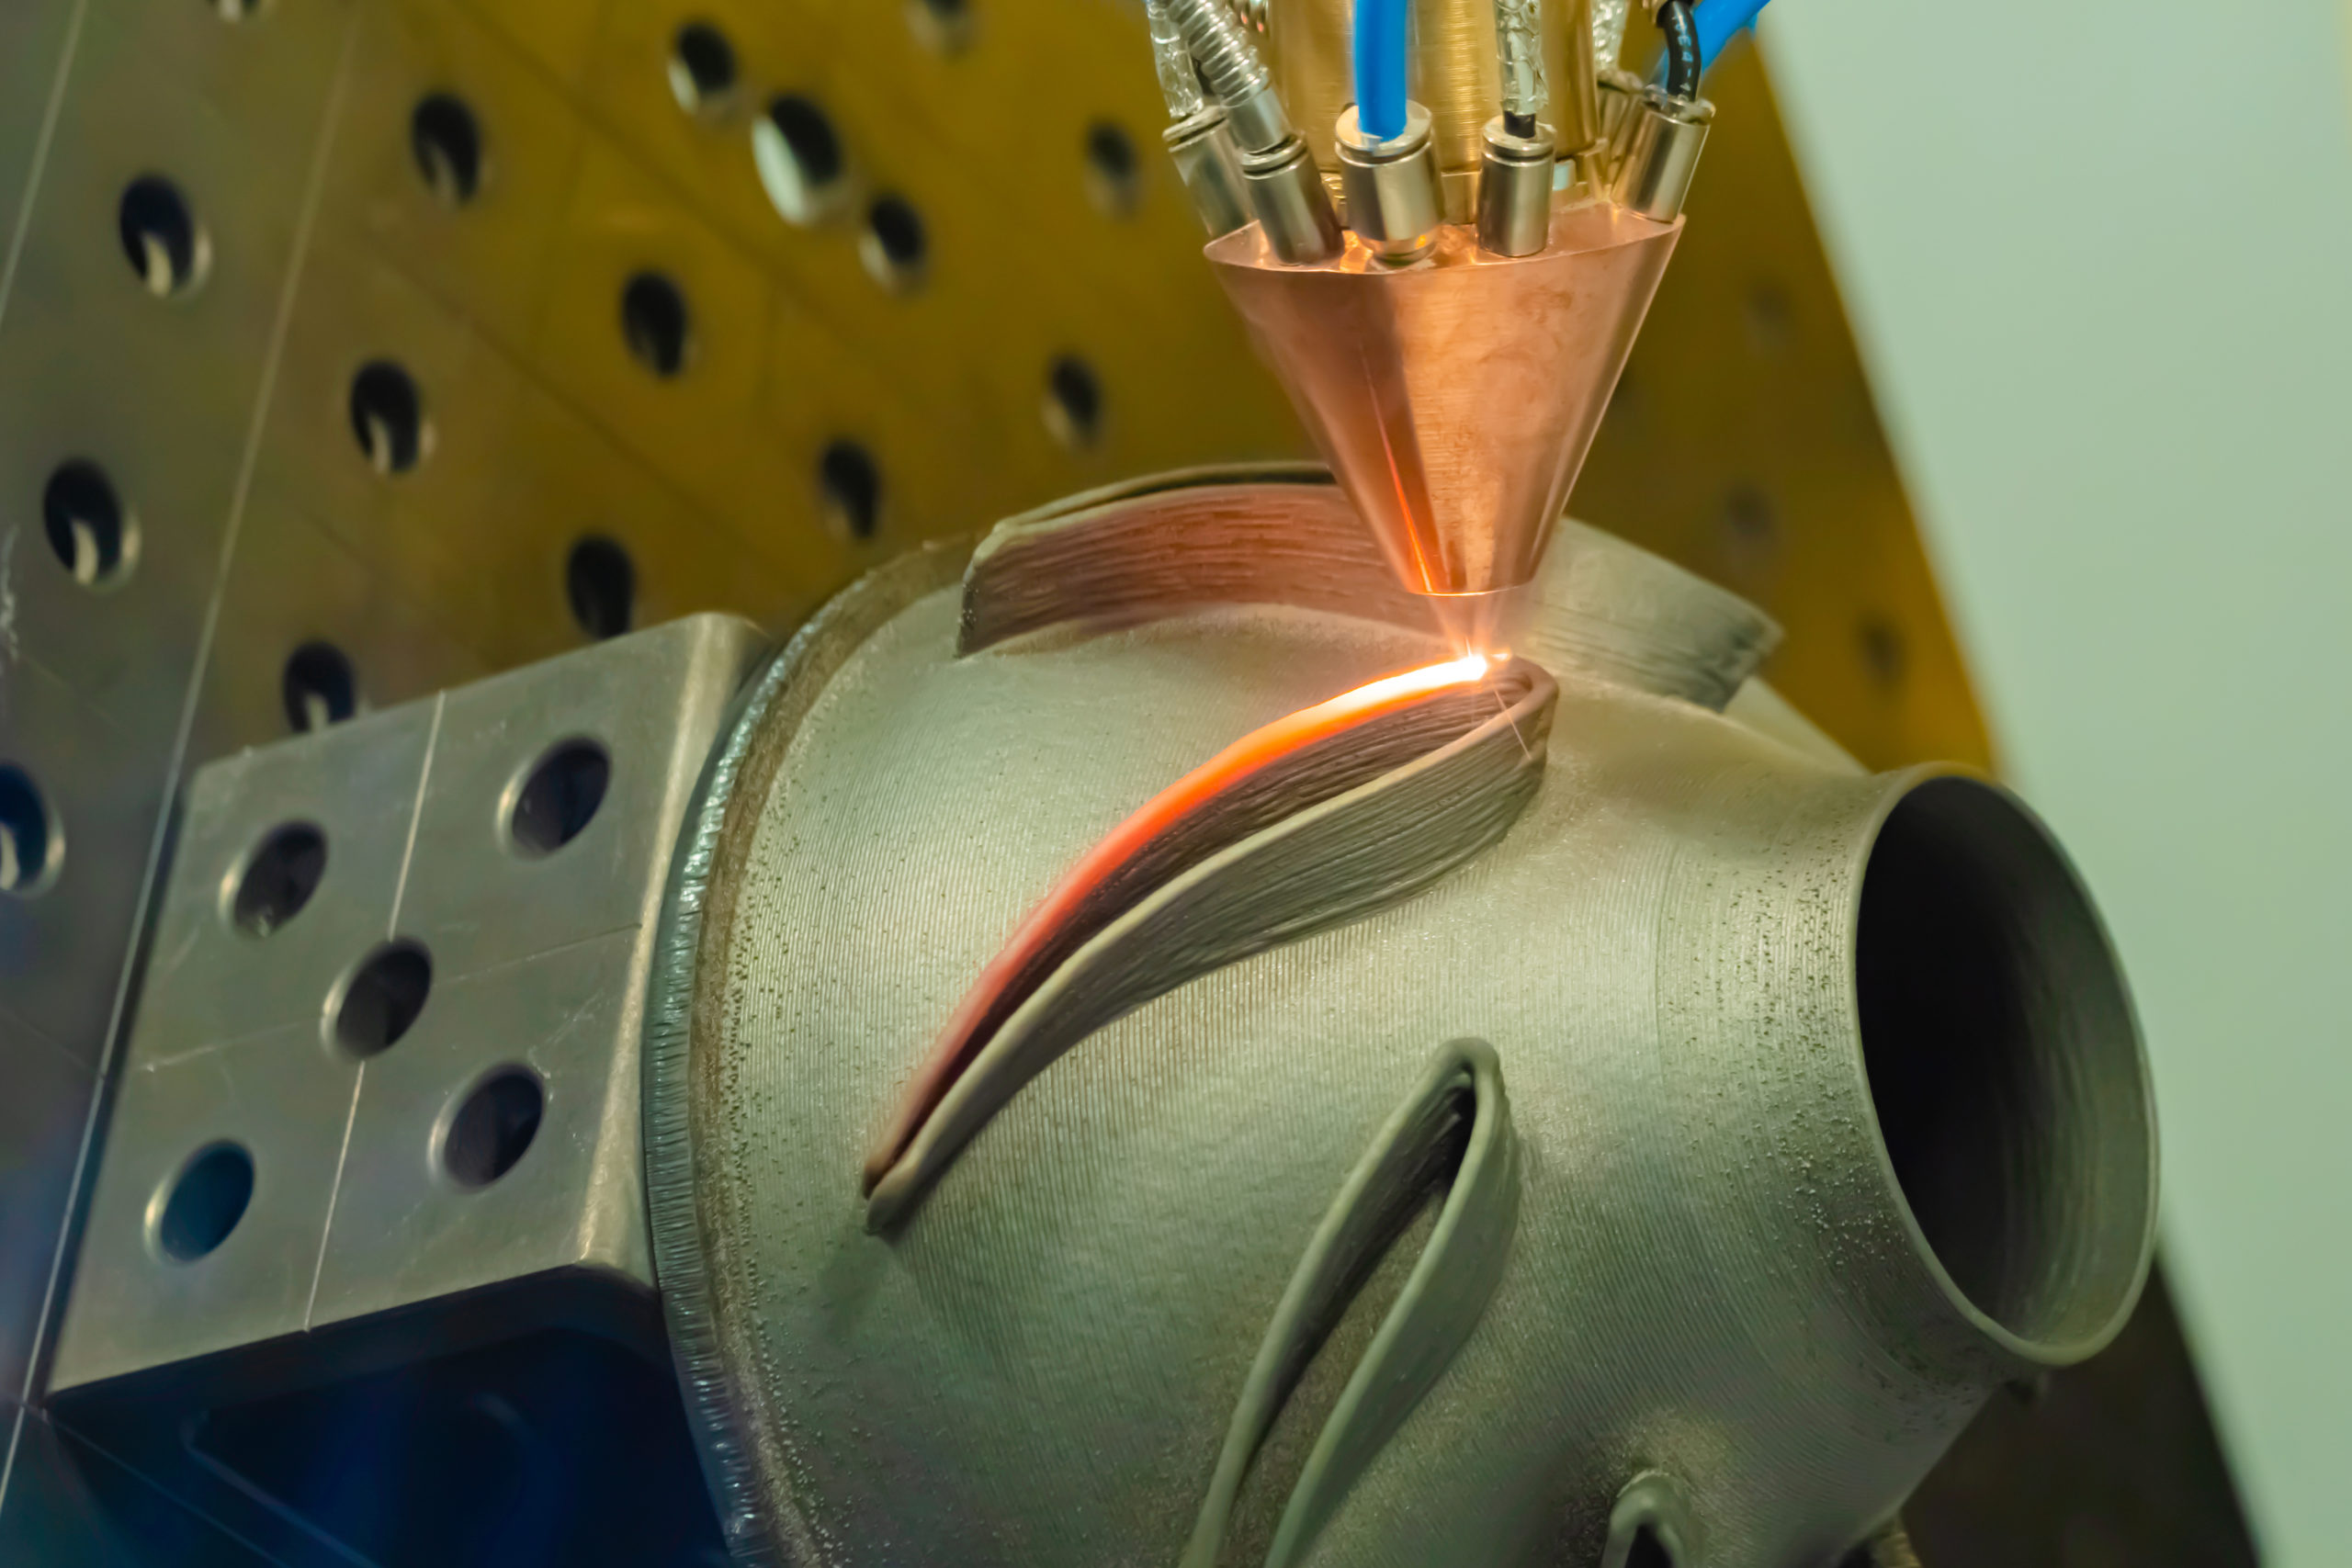
切削やプレスといった従来の加工方法では対応が難しかった、複雑で高精度な部品の大量生産。
そんなニーズに応える先進的な製造技術がMIM(金属粉末射出成形法)です。
以降では、MIMがどのような課題を解決できるのかをご紹介します。
- 切削・プレス加工が抱える複雑形状・コストの限界
- MIMへの切り替えで解決できること
切削・プレス加工が抱える複雑形状・コストの限界
従来の加工方法には、それぞれ得意・不得意があります。
例えば切削加工は、材料の塊から削り出すため、複雑な形状になればなるほど加工時間が長くなり、材料のロスも増えるためコストが上昇します。
特に大量生産の場合、一つ一つの加工時間がコストに直結するため、単価が下がりにくいという課題がありました。
一方、プレス加工は大量生産に向いていますが、基本的には二次元的な板の加工が中心であり、アンダーカット(内側に窪みがある形状)のような三次元の複雑な形状を作ることは原理的に困難です。
このように、複雑な形状と量産時のコストを両立させることは、従来の工法では限界がありました。
MIMへの切り替えで解決できること
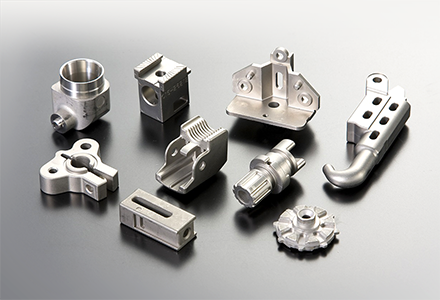
MIM(金属粉末射出成形法)は、金属の粉末と樹脂を混ぜた材料を金型に射出し、その後、樹脂を取り除いて焼き固める(焼結)という製法です。
プラスチックの射出成形と同じように金型を使うため、切削では困難な三次元の複雑形状や微細なデザインも、高い精度で一体成形できます。
これにより、これまで複数の部品を組み合わせて作っていたものを一つの部品に統合でき、部品点数の削減や組み立てコストの低減につながります。
初期投資として金型費用はかかりますが、生産数量や部品形状の条件によっては、切削加工よりトータルコストを抑えられる場合があります。
ステンレス鋼の複雑形状・量産部品ならMIMに強い九州精密機器

ステンレス鋼、特にSUS304やSUS316といった難削材で、三次元の複雑形状を高精度かつ大量に生産したいとお考えなら、MIMに強い九州精密機器にご相談ください。
私たちは、長年にわたりMIMによる金属部品の設計・製造に特化し、ステンレス鋼をはじめとする多様な金属粉末を用いた成形・脱脂・焼結までの一貫生産体制を構築してきました。
切削加工では困難な三次元の複雑形状や微細なデザインも、MIMなら金型一つで高精度に一体成形できるため、部品点数の削減や組み立てコストの低減にも貢献します。
試作段階での金型設計相談から、月産数千個規模の量産まで柔軟に対応しており、徹底した品質管理体制のもと、安定した品質の製品を供給いたします。
ステンレス鋼部品のMIM化でお困りの際は、ぜひ一度ご相談ください。
\MIM化の検討段階でもご相談ください/
まとめ:ステンレス鋼の特徴を理解して自社部品への加工方法選定に活かそう

ステンレス鋼は、錆びにくく美しいというメリットを持つ一方で、加工硬化や熱伝導率の低さから、加工には専門的な知識と技術が求められる材料です。
そのため、製品に求める形状・精度・コスト・生産数量などを総合的に考慮し、切削、プレス、溶接、MIMといった多様な選択肢の中から、最適な加工方法を選定することが重要です。
本記事で得た知識をもとに、信頼できる加工パートナーを見つけ、高品質な製品開発につなげてください。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する
