
金属部品の製造方法を調べていると、「ダイカスト」と「鋳造」という言葉を目にすることがあります。
一見すると似ているように思えますが、実はこの二つには明確な違いがあり、作りたい製品によって最適な方法を選ぶことが重要です。
この記事では、まず「鋳造」という大きな枠組みの中での「ダイカスト」の位置づけを解説します。
そのうえで、ダイカストと他の主要な鋳造方法を、仕組みやコスト、得意なこと・苦手なことといった観点から比較し、それぞれの違いを分かりやすく解説します。
どちらの製法を選ぶべきか迷っている方は、ぜひ参考にしてください。
ダイカストと鋳造の違い
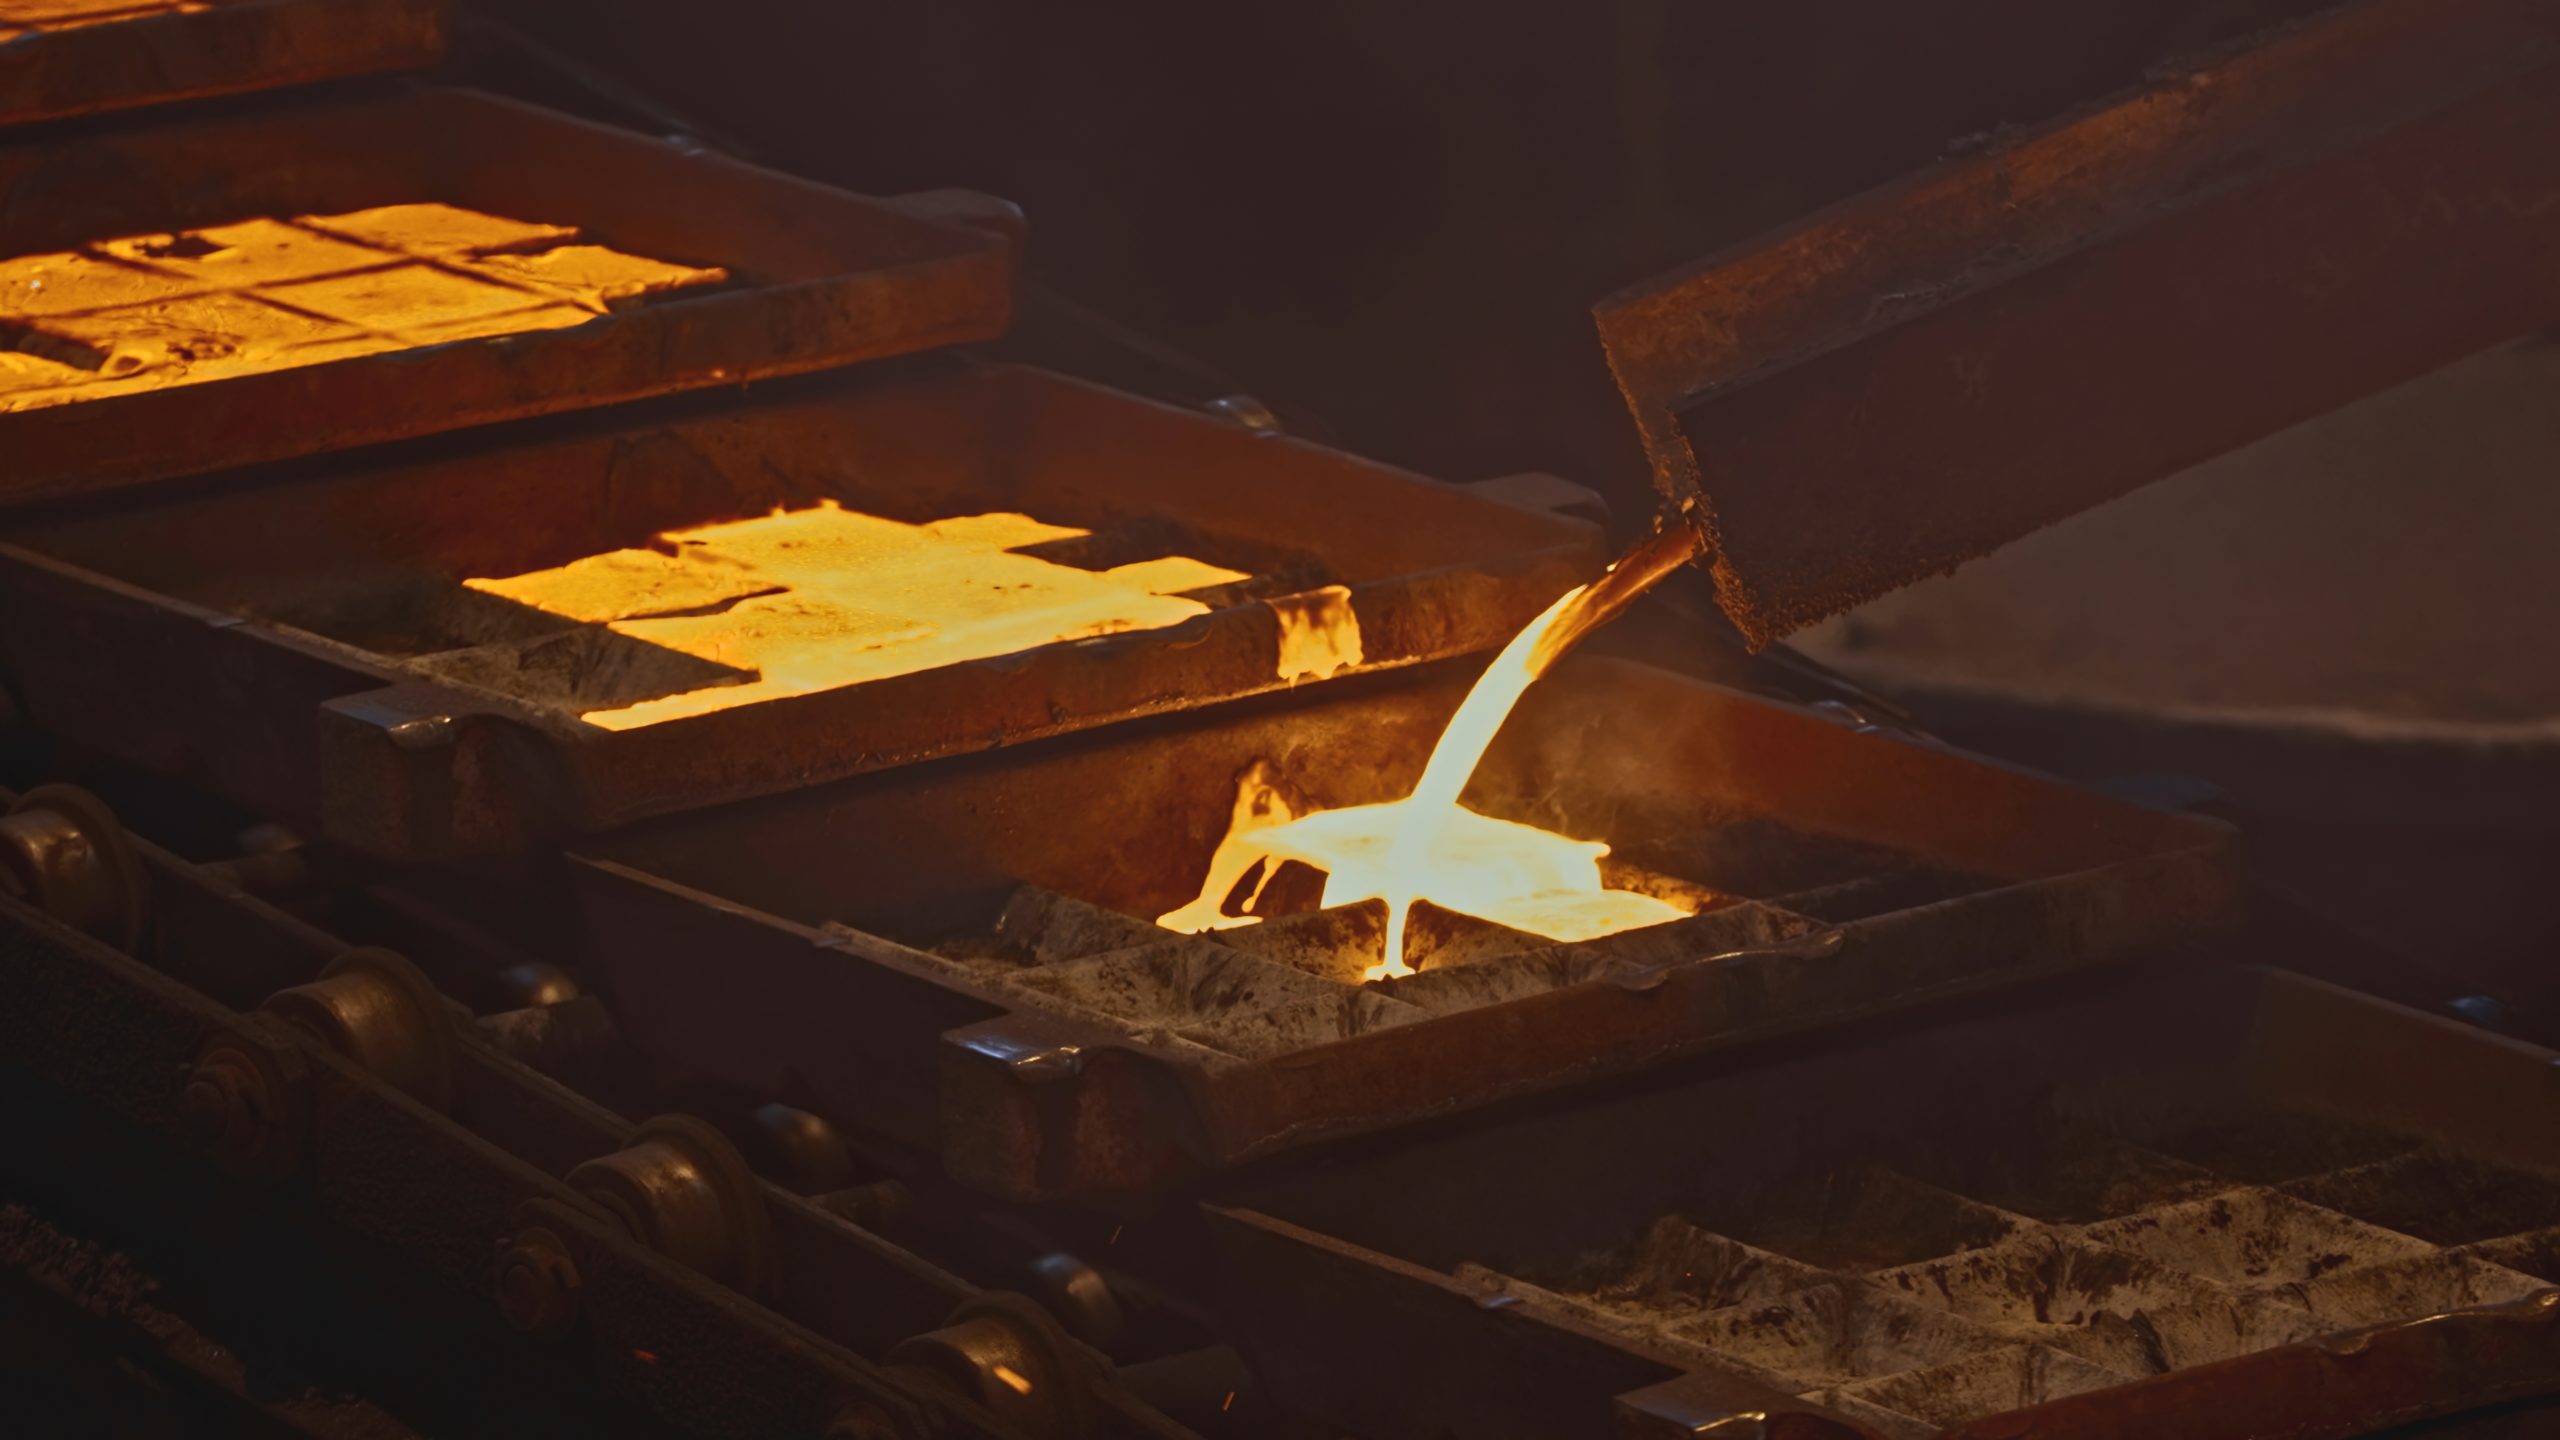
「鋳造」とは、金属を高温で溶かし、液体状にしたもの(溶融金属)を「鋳型(いがた)」と呼ばれる型に流し込み、冷やし固めて製品を作る製造方法全般を指す言葉です。
一方、「ダイカスト」は、この鋳造方法の中の一つの種類です。
ダイカストの最大の特徴は、溶かした金属を型に流し込む際に、非常に高い圧力をかけて注入する点にあります。
この圧力によって、金属が型の隅々まで素早く行き渡るため、寸法精度が高く、表面が滑らかな製品を短時間で大量に作ることが可能です。
自動車のエンジン部品や、スマートフォンの内部構造部品、パソコンのヒンジ部など、私たちの身の回りにある多くの精密な金属部品がこの方法で作られています。
ダイカスト以外の鋳造方法
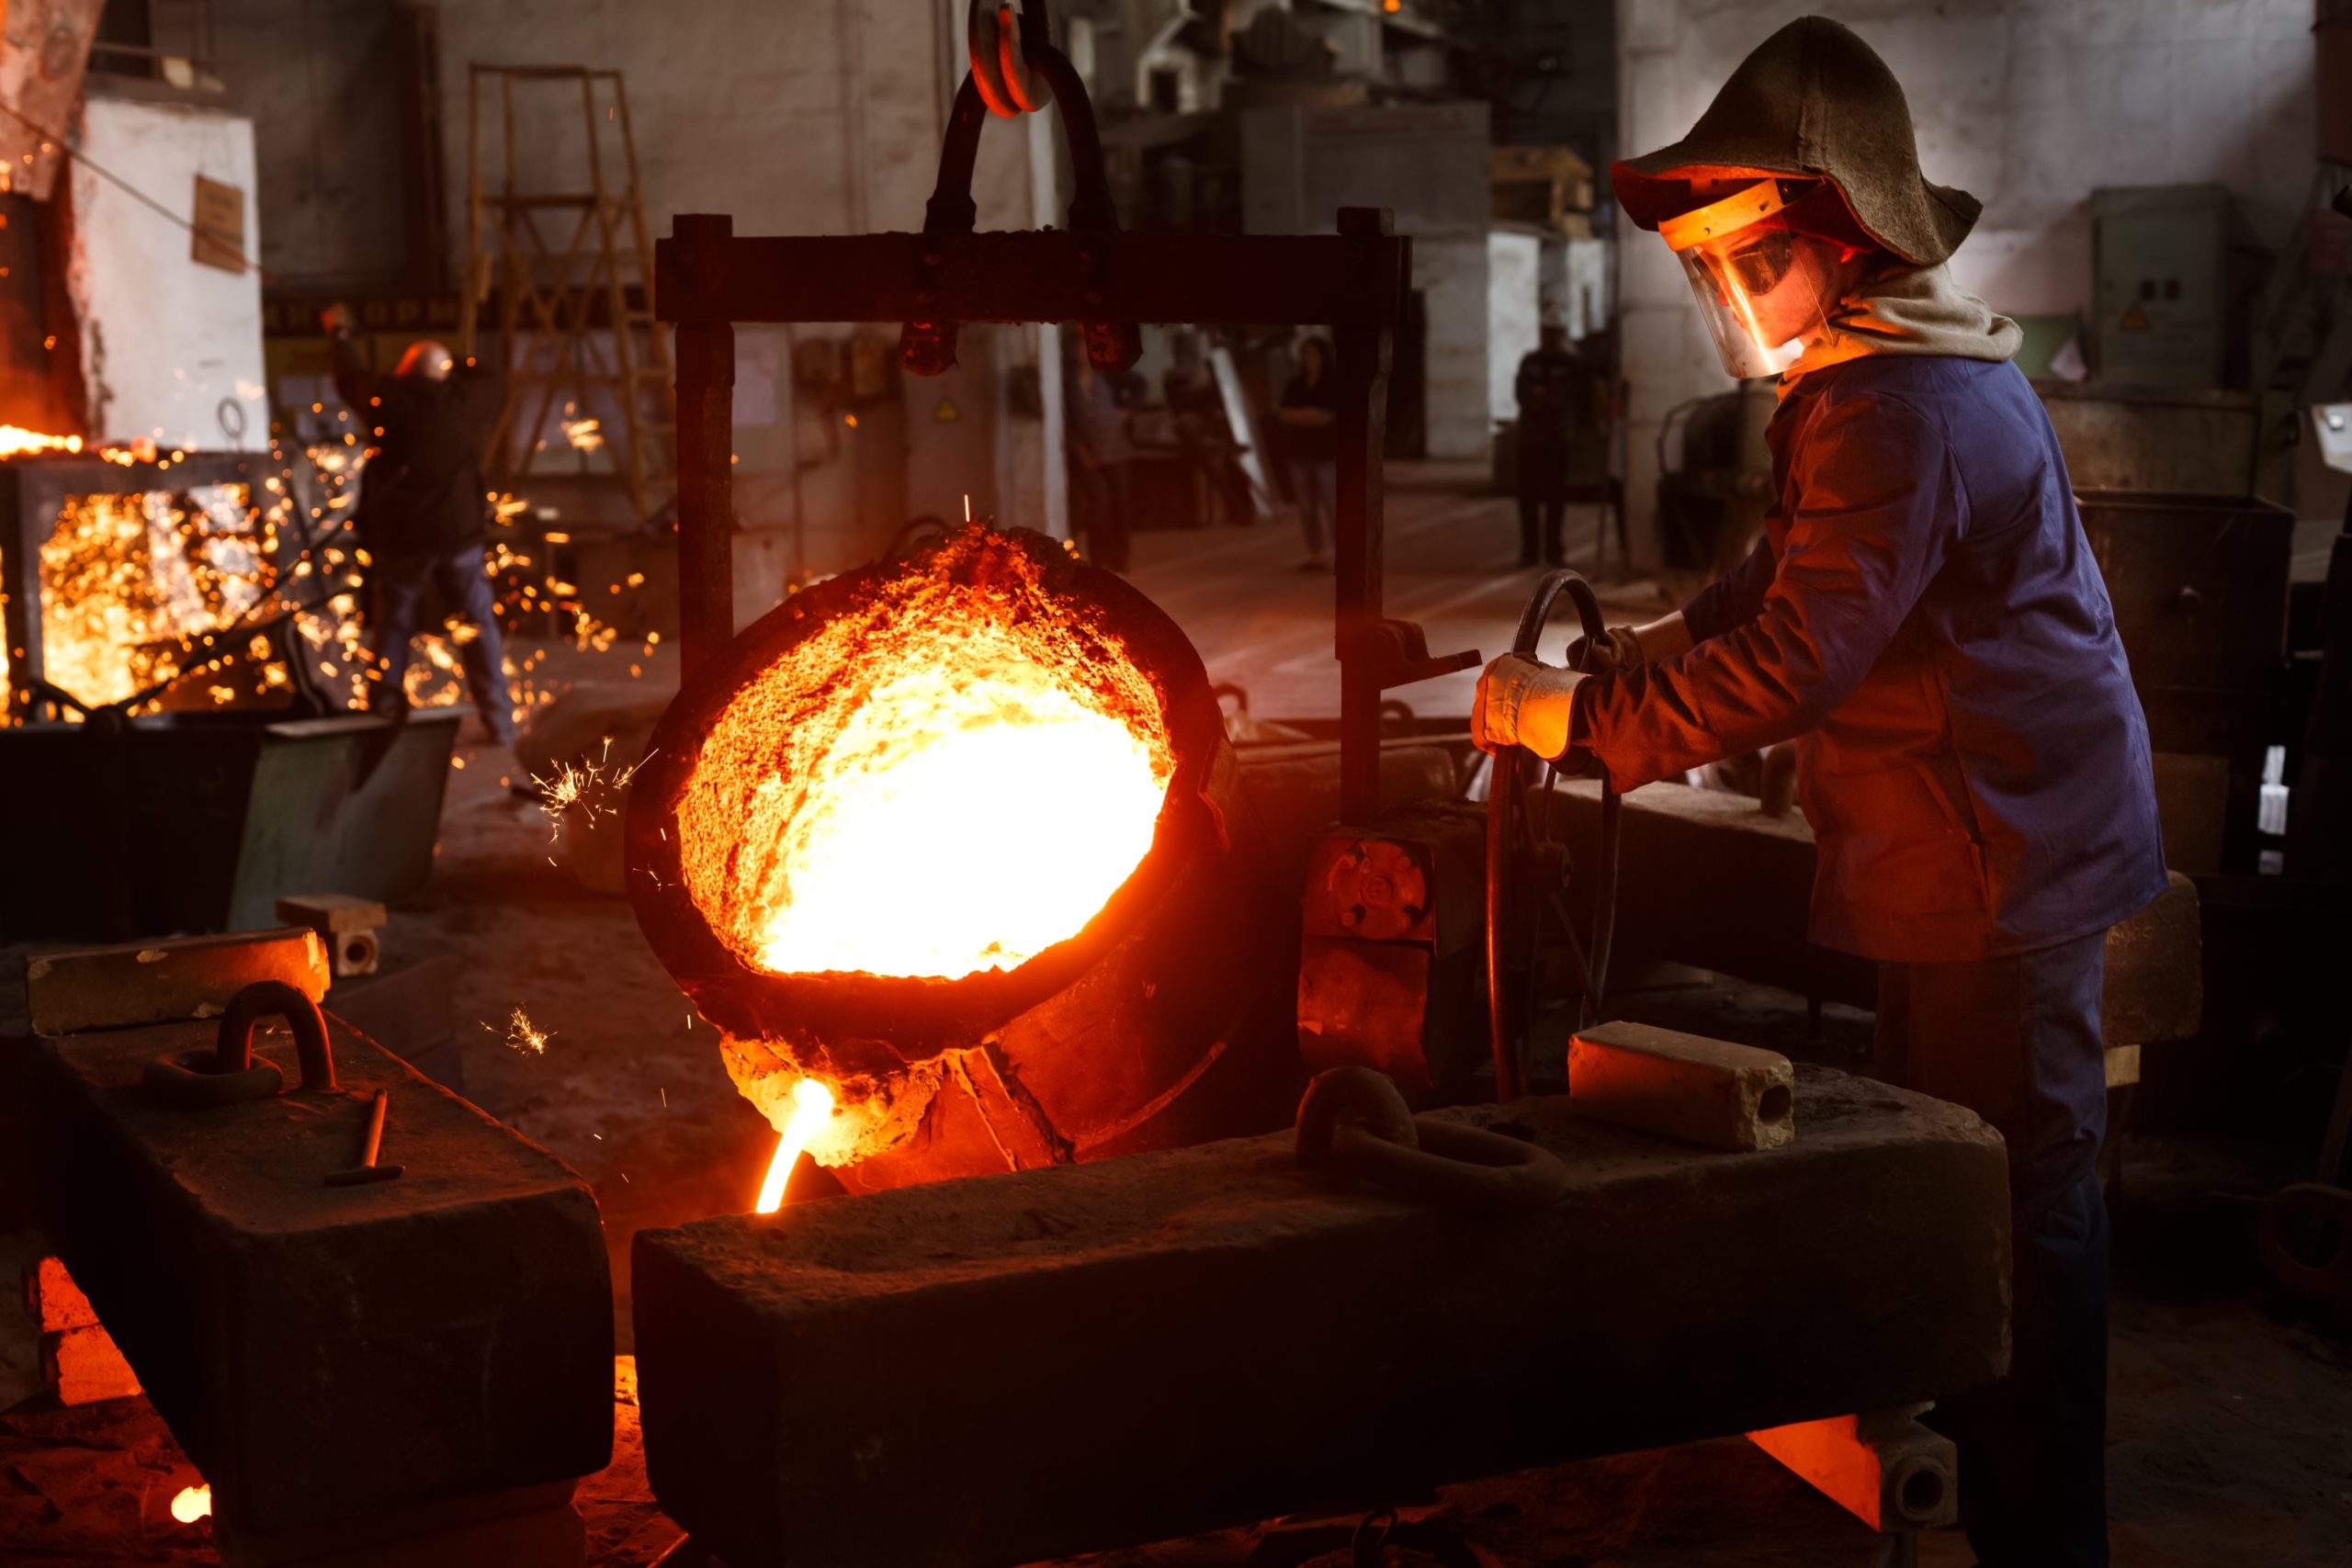
鋳造には、ダイカスト以外にもさまざまな方法が存在します。
それぞれに異なる特徴があり、製品の用途や生産数に応じて使い分けられています。
以降では、3つの鋳造方法を見ていきましょう。
- 砂型鋳造
- 金型鋳造(グラビティ鋳造)
- 精密鋳造(ロストワックスなど)
砂型鋳造
砂型鋳造は、その名の通り、砂を固めて作った「砂型」を使用する、古くからある鋳造方法です。
まず作りたい製品の模型を作り、その周りを特殊な砂で固めて鋳型を製作します。
そして、溶かした金属を流し込み、冷え固まった後に砂型を壊して製品を取り出します。
砂型鋳造のメリットは、型の製作コストが安く、試作品のような1個だけの製造や、大型の製品にも対応しやすい点です。
一方で、型は一度しか使えず、砂の粒子によって製品の表面がザラザラ(鋳肌が粗い)になり、寸法精度も他の方法に比べて低くなる傾向があります。
そのため、マンホールの蓋や水道のバルブ、工作機械の土台など、高い精度を求められない大きな部品の製造によく用いられる技術です。
金型鋳造(グラビティ鋳造)
金型鋳造は、鉄などの金属で作られた「金型」に、溶かした金属を重力(Gravity)を利用して流し込む方法です。
ダイカストのように高い圧力はかけず、自然に流れ込む力だけで型を満たすため「グラビティ鋳造」とも呼ばれています。
金型は繰り返し使用できるため、砂型鋳造よりも生産性が高く、製品の寸法精度も優れています。
また、ゆっくりと金属が固まるため、内部にガスが溜まりにくく、巣(空洞)の少ない健全な製品を作りやすいのが特徴です。
これにより、強度や気密性が求められる自動車のエンジン部品や足回り部品などに適しています。
ダイカストと砂型鋳造の、ちょうど中間的な特徴を持つ鋳造方法と考えるとよいでしょう。
精密鋳造(ロストワックスなど)
精密鋳造は、非常に高い寸法精度と複雑な形状を実現できる鋳造方法です。
代表的な「ロストワックス法」では、まずロウ(ワックス)で製品の精密な原型を作ります。
次に、その原型をセラミックのスラリー(泥状の液体)でコーティングし、乾燥・焼成して丈夫な鋳型を作ります。
その後、鋳型を加熱して中のワックスを溶かし出して(ロストして)空洞を作り、そこに溶融金属を流し込みます。
工程が複雑でコストは高くなりますが、他の鋳造法では難しい微細で複雑な形状を一体で成形できるのが最大の強みです。
ゴルフのクラブヘッドや人工関節、航空機のタービンブレードなど、高い精度とデザイン性が求められる分野で活躍しています。
ダイカストと金型鋳造の違い
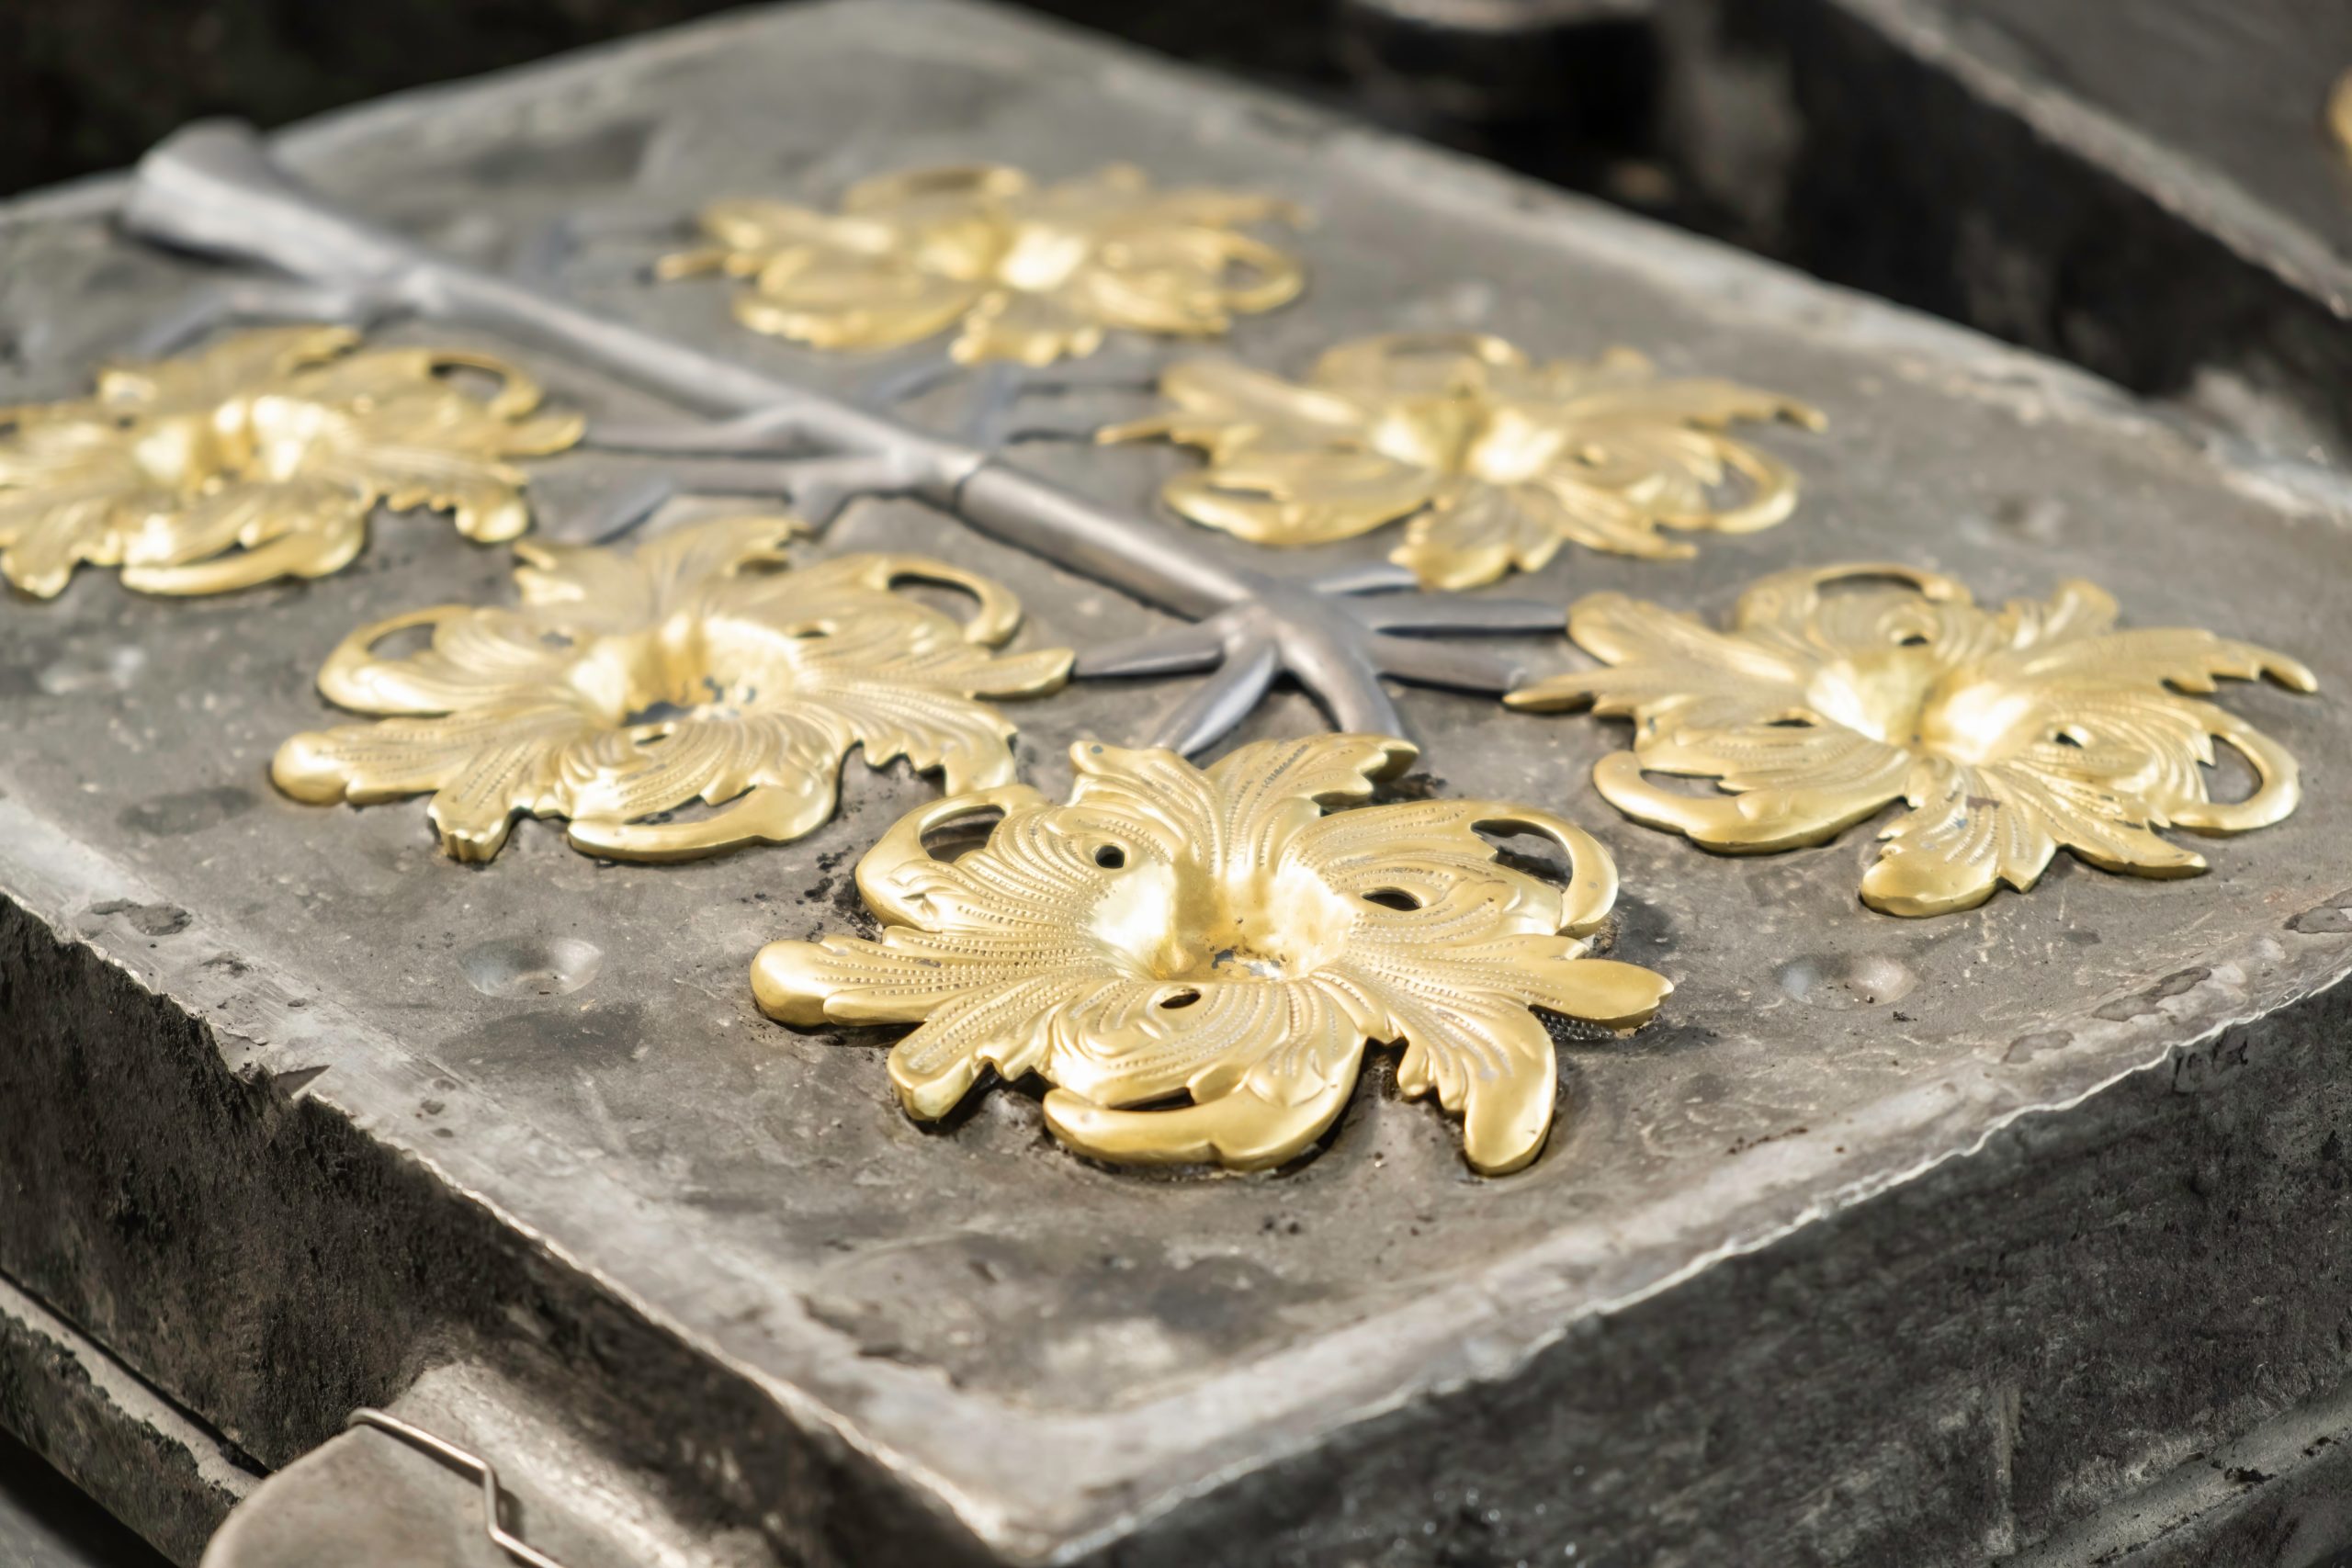
どちらも繰り返し使える金型を使用しますが、「ダイカスト」と「金型鋳造(グラビティ鋳造)」には決定的な違いがあります。
それは、溶かした金属を型に注入する際の「圧力」です。
以降では、この違いが生産性やコストにどう影響するのか詳しく解説します。
- 圧力をかけるかの違い
- 生産性・精度の違い
- コストの違い
圧力をかけるかの違い
ダイカストと金型鋳造の根本的な違いは、溶融金属を型に充填する際の圧力の有無です。
ダイカストは、溶かした金属をプランジャーで押し出し、高い圧力をかけて金型内に高速で射出・充填します。この圧力により、薄肉の製品や複雑な形状の隅々まで、金属が瞬時に行き渡ります。
一方、金型鋳造(グラビティ鋳造)は、その名の通り重力を利用して、上から下へと自然に金属を流し込むため、特別な圧力はかけません。そのため、充填はダイカストに比べて穏やかです。
この「高圧で押し込むか」「重力で自然に流すか」というプロセスの違いが、それぞれの製法が持つメリット・デメリットにつながっています。
生産性・精度の違い
圧力の有無は、生産性と精度に直接的な影響を与えます。
生産性の面では、高圧で注入するダイカストが圧倒的に有利です。
金属が高速で充填され、圧力下で急速に冷却・凝固するため、1サイクルあたりの時間が数秒から数十秒と非常に短く、自動化による大量生産に最適です。
精度においても、高い圧力によって金型の形状が忠実に転写されるため、寸法精度が高く、表面が滑らかな「鋳肌」の製品が得られます。
一方、金型鋳造は重力でゆっくり充填するため、冷却に時間がかかり、生産サイクルは数分単位となります。
精度は砂型よりは高いものの、ダイカストほどの精密さや表面の滑らかさを得ることは難しい傾向にあります。
コストの違い
コスト構造も、両者で大きく異なります。
まず初期投資である金型費用ですが、高圧・高速の射出に耐えられるよう、非常に頑丈で精密な金型が必要になるため、ダイカストの方が高額になりがちです。
金型鋳造の金型は、ダイカストほどの強度は不要なため、比較的安価に製作できます。
しかし、製品1個あたりの単価は、生産数量によって逆転します。
ダイカストは生産性が非常に高いため、大量生産すればするほど製品単価は安くなる傾向です。
一方、金型鋳造は生産サイクルが長いため、製品単価はダイカストより高めです。
したがって、初期費用は高くても大量生産で元を取るのがダイカスト、中程度のロット数を比較的安い初期費用で始めるのが金型鋳造、という棲み分けになります。
ダイカストと砂型鋳造の違い
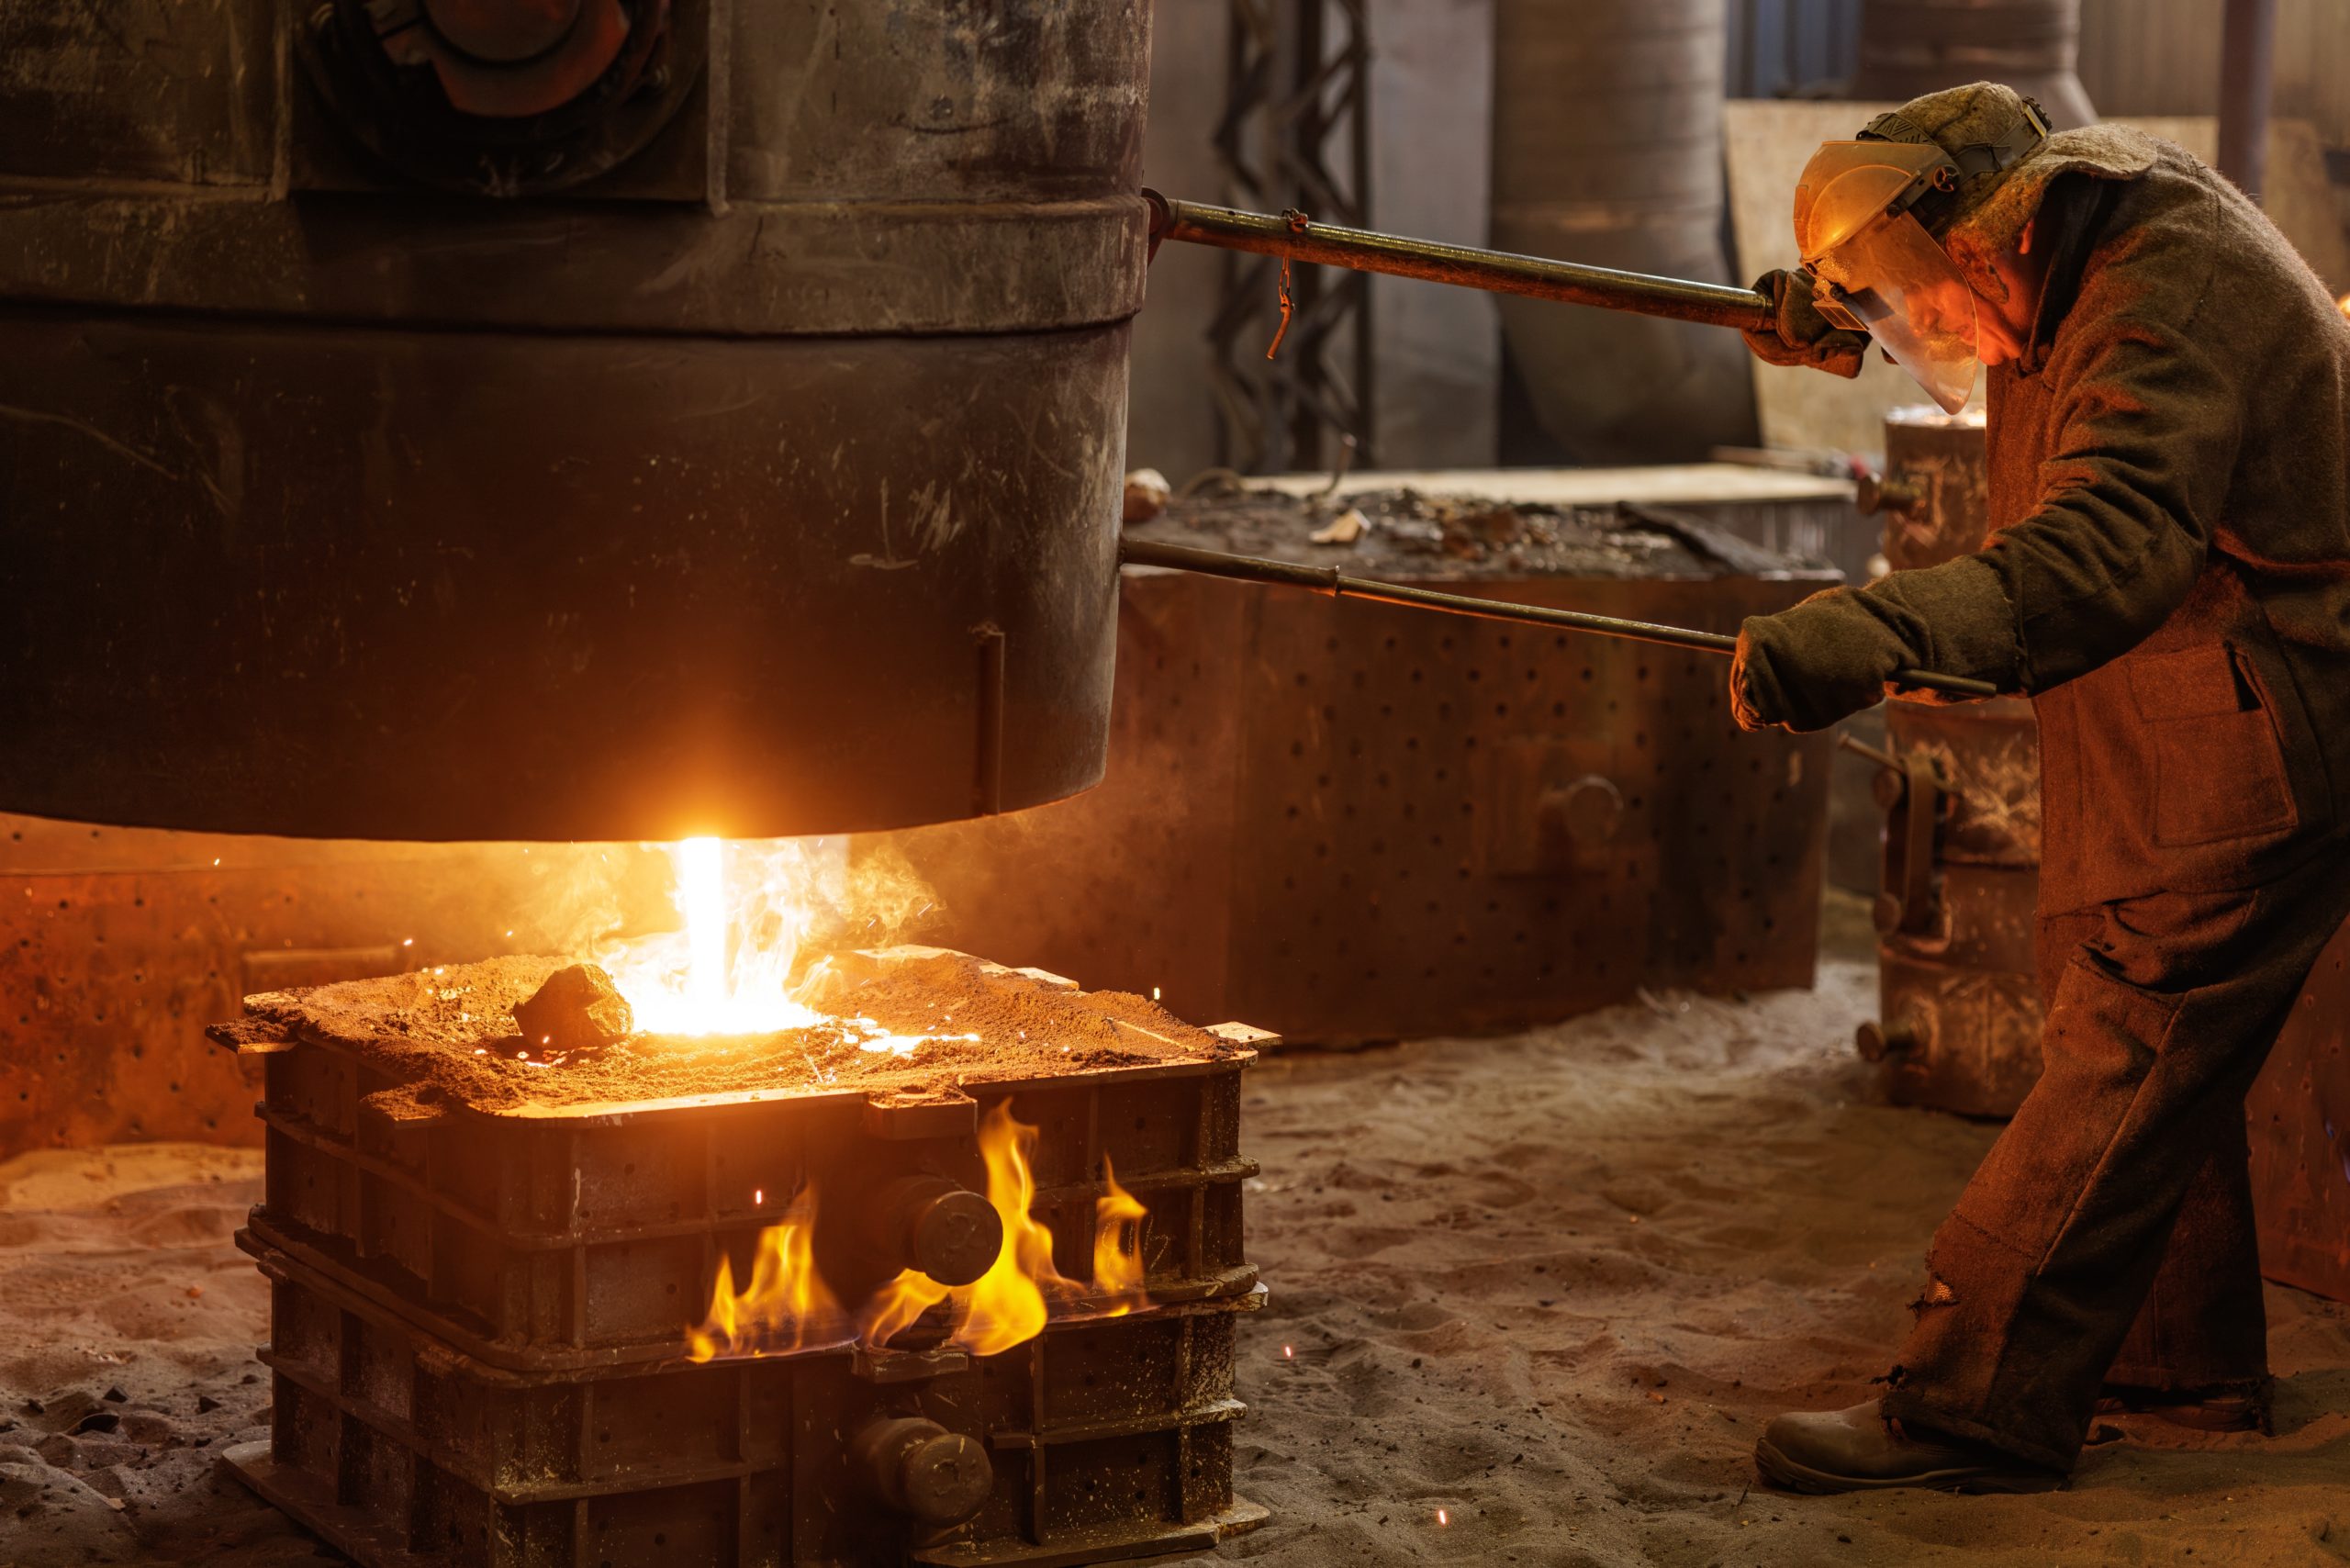
大量生産が得意なダイカストと、一品物や小ロット生産が得意な砂型鋳造は、対照的な特徴を持っています。
その違いは「型」の材質に起因します。
以降では、金型と砂型という根本的な違いが、生産性やコストにどのような差を生むのかを解説します。
- 型の違い(金型か砂型か)
- 生産性・精度の違い
- コストの違い
型の違い(金型か砂型か)
ダイカストと砂型鋳造の大きな違いは「型」の材質と使い方です。
この金型は非常に丈夫で、一度製作すれば同じ形の製品を数万回以上、材質によっては数十万回繰り返し生産することが可能です。このため「永久鋳型」とも呼ばれます。
一方、砂型鋳造で使うのは、砂を固めて作った「砂型」です。この砂型は「消耗鋳型」と呼ばれ、製品を1つ作るたびに壊して中の製品を取り出すため、使い捨てとなります。
繰り返し使える高価な金型と、毎回作る安価な砂型の性質の違いが、両者の特徴を決定づけているのです。
生産性・精度の違い
型の違いは、生産性と製品の精度に大きな差をもたらします。
生産性においては、繰り返し高速で使える金型を持つダイカストが圧倒的に優れています。数秒に1個というハイサイクルでの生産も可能で、大量生産には欠かせない技術です。
対して砂型鋳造は、製品ごとに鋳型を製作する手間がかかるため、生産スピードはゆっくりです。製品の精度に関しても、金属を精密加工して作られた金型を使うダイカストの方が格段に高くなります。
表面も滑らかに仕上がるため、後加工が少なくて済みます。
一方、砂型鋳造は砂の粒子が型の表面になるため、寸法精度は低く、表面はザラザラとした仕上がりになります。そのため、精度を出すためには追加の機械加工が必要です。
コストの違い
コスト面でも、両者は対照的です。
初期の型にかかる費用は、精密な加工が必要で高価な材料を使うダイカストの金型が非常に高額です。
数十万から数千万円かかることも珍しくありません。
一方、砂型鋳造で必要なのは製品の元となる木型などであり、型の製作コストは比較的安価に抑えられます。
しかし、製品1個あたりの単価を見ると、大量生産の領域では高い生産効率を誇るダイカストに軍配が上がります。
結論として、試作品や小ロット、大型製品を低コストで作りたい場合は砂型鋳造が、初期投資をかけてでも数十万個単位の製品を安く作りたい場合はダイカストが選ばれる傾向です。
ダイカストと精密鋳造(ロストワックスなど)の違い
どちらも高い精度を誇る製造方法ですが、「ダイカスト」と「精密鋳造」では、そのアプローチが大きく異なります。
精密鋳造は、ワックスの原型を使うというユニークな工程を経ることで、より複雑な形状を実現可能です。
以降では、両者のプロセスと、それがもたらす性能・コストの違いを比較していきます。
- 原型・工程の違い(ワックス原型を使うかどうか)
- 生産性・精度の違い
- コストの違い
原型・工程の違い(ワックス原型を使うかどうか)
ダイカストと精密鋳造の製造工程における違いは、ワックス(ロウ)でできた原型を使うかどうかにあります。
ダイカストは、最終製品の形をした金型の空洞(キャビティ)に、溶融金属を直接高圧で注入して製品を作ります。工程は比較的シンプルです。
一方、精密鋳造の代表であるロストワックス法では、まず製品と全く同じ形の原型をワックスで製作します。
このワックス原型をセラミックでコーティングして鋳型を作り、加熱して中のワックスだけを溶かし出します。そうしてできた空洞に金属を流し込むのです。
一度ワックスという別の素材で原型を作るという手間のかかる工程を経る点が、ダイカストとの決定的な違いであり、精密鋳造の大きな特徴となっています。
生産性・精度の違い
工程の違いは、生産性と精度に反映されます。
生産性では、シンプルな工程で高速生産が可能なダイカストが優位です。
精密鋳造は、ワックス原型の製作から鋳型のコーティング、乾燥、脱ロウ、焼成と多くの工程を必要とするため、製品が完成するまでに時間がかかり、大量生産にはあまり向きません。
しかし、精度と形状の自由度においては精密鋳造がダイカストを上回ります。
ワックス原型を用いることで、金型では成形が難しい複雑な形状や、内側が空洞になった中空構造、抜き勾配が不要なアンダーカット形状なども一体で製造可能です。
寸法精度も鋳造法の中では最も高く、機械加工をほとんど必要としない「ネットシェイプ」に近い製品が得られます。
コストの違い
コスト面では、それぞれの特徴が異なります。
初期費用としての金型代は、高圧に耐える必要があるダイカストの方が高価になる傾向があります。
精密鋳造もワックス原型を作るための金型が必要ですが、ダイカストほど高価ではありません。
しかし、製品1個あたりの単価は、工程が複雑で手間がかかる精密鋳造の方が高くなるのが一般的です。
ダイカストは、大量生産によって製品単価を抑えられます。
そのため、ある程度の精度が必要な部品を大量に安く作りたい場合はダイカストが適しています。
一方、生産数は少なくても、コストをかけてでも非常に高い精度や複雑な形状を実現したい場合には精密鋳造が選ばれるでしょう。
材質の自由度も精密鋳造の方が高く、ステンレス鋼などダイカストでは難しい材料にも対応できます。
ダイカストと鋳造の選び方

ダイカストをはじめとする各種鋳造方法には、それぞれ得意なことと不得意なことがあります。そのため、最適な製法を選ぶためには、何を優先するのかを明確にすることが大切です。
以降では、3つの軸から選び方のポイントを解説します。
- 生産数量・ロットで選ぶ
- 形状の複雑さ・精度要求で選ぶ
- 強度要求・用途で選ぶ
生産数量・ロットで選ぶ
まず考えるべきは、作りたい製品の数量(ロット)です。
これは、製造コストに直結する最も重要な要素の一つです。
| 生産量 | 向いている工法 | 特徴 |
|---|---|---|
| 大量生産(月産数千個〜) | ダイカスト | 初期の金型費用は高額だが、圧倒的な生産スピードにより製品単価を下げられ、トータルコストで有利 |
| 中量生産(月産数百個〜) | 金型鋳造(グラビティ) | ダイカストほどの初期投資は不要で、砂型よりも効率的に生産できる |
| 小ロット・試作(1個〜) | 砂型鋳造 | 型のコストが安く、1個からでも比較的低コストで対応可能 |
高精度な部品を小〜中ロットで作りたい場合は、精密鋳造も有力な選択肢となります。
このように、生産計画に合わせて製法を絞り込むのが最初のステップです。
形状の複雑さ・精度要求で選ぶ
次に、製品に求められる形状の複雑さや寸法の精度も重要な選定基準です。
| 求める精度・複雑さ | 適した製法 | 特徴・向いている製品 |
|---|---|---|
| 最高の精度と複雑形状 | 精密鋳造 | 機械加工なしで複雑な三次元形状を実現したい場合に選ばれる |
| 高い精度と滑らかな表面 | ダイカスト | 薄肉で精密な部品や、美しい外観が求められる製品に向いている。後加工を減らしたい場合にも有利 |
| 中程度の精度 | 金型鋳造 | バランスの取れた選択肢 |
| 精度はあまり問わない・大型製品 | 砂型鋳造 | 後から機械加工で精度を出すことが前提となる場合も多い |
どの程度の寸法公差が許容されるか、表面の仕上げはどのレベルを求めるかを明確にすることで、適切な製法が見えてきます。
強度要求・用途で選ぶ
製品の用途によって求められる強度や材質も、製法を選ぶうえで見過ごせないポイントです。
ダイカストは、溶融金属を高圧で注入する際に空気を巻き込みやすく、製品内部に「巣」と呼ばれる微小な空洞ができやすい性質があります。
そのため、高い内部品質や気密性、溶接・熱処理を必要とする強度部品には、金型鋳造が選ばれることが多くあります。
金型鋳造は、重力でゆっくり金属を充填するため、ガスが抜けやすく健全な組織の製品を作りやすいからです。
また、材質の選択肢も重要です。ダイカストはアルミニウム合金や亜鉛合金など、融点の低い金属が中心です。
一方、砂型鋳造や精密鋳造は、鉄やステンレス鋼といった高融点材料にも対応できます。
作りたい製品に必要な機械的性質や材質から、製法を絞り込むことも大切です。
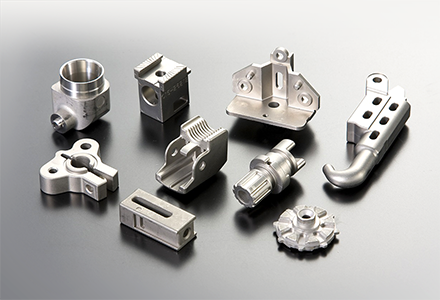
複雑で高精度な金属部品を小ロット・試作から量産するならMIM
ダイカストや従来の鋳造では対応が難しいケースもあります。
特に「小ロットで複雑・高精度な部品」の製造は、コストや技術的な課題を抱えがちです。
以降では、そうした課題を解決する新たな選択肢として「MIM(金属粉末射出成形)」という技術を紹介します。
- ダイカスト・金型鋳造が抱える金型コスト・小ロット対応の課題
- MIMへの切り替えで解決できること
ダイカスト・金型鋳造が抱える金型コスト・小ロット対応の課題
ダイカストや金型鋳造は、優れた量産技術ですが、共通の課題として高額な金型費用が挙げられます。
特にダイカストの金型は、製作に数百万円以上のコストと数ヶ月の期間を要することも少なくありません。
この高い初期投資を回収するためには、数十万個単位の大量生産が前提となり、必然的に試作品や少量多品種の生産には不向きです。
市場のニーズが多様化し、製品サイクルが短くなる中で、この「小ロット対応の難しさ」は大きな課題となっています。
また、金型で成形する都合上、複雑な三次元形状やアンダーカット形状の製造が難しく、複数の部品を後から組み立てるなどの対応が必要になるケースもありました。
MIMへの切り替えで解決できること
前述した課題を解決する技術が「MIM(Metal Injection Molding)」、日本語では「金属粉末射出成形」です。
MIMは、金属の微細な粉末と樹脂(バインダー)を混ぜ合わせた材料を、金型に射出成形し、その後、加熱して樹脂を除去(脱脂)し、金属粉末だけを焼き固める(焼結)ことで金属部品を製造します。
この技術により、以下のメリットが生まれます。
- 高い寸法精度と形状自由度:プラスチックの射出成形のように、非常に複雑な三次元形状を一体で製造できます。精密鋳造に匹敵する高精度を実現します。
- 優れた量産性:射出成形をベースとしているため、小ロットから量産まで幅広いロットに対応でき、量産領域でも安定した寸法精度を確保できます。
- 幅広い材料選択:幅広い材料選択:ステンレス鋼を中心に、低熱膨張合金や磁性材料など、ダイカストでは難しい高機能材料に対応できます。
複雑な形状を高い寸法精度で一体成形できるMIMは、小ロットから量産まで対応できる技術として、ダイカストや精密鋳造と並ぶ選択肢のひとつです。
小ロットから量産まで、複雑で高精度な部品製造の新たな選択肢となります。
金属部品の代替・補完としてのMIMなら九州精密機器

ダイカストや切削加工からの工法転換、あるいは小ロットでの複雑形状部品製造をご検討なら、金属粉末射出成形(MIM)を長年専門としてきた九州精密機器にご相談ください。
当社では試作の検討から量産まで、ニーズに合わせた一貫生産体制を整えています。
ステンレス鋼を中心に、低熱膨張合金や磁性材料など多様な材質を取り扱い、用途に最適な材料提案が可能です。
豊富なノウハウと高度な品質管理体制で、「コストを抑えたい」「もっと高機能な材料を使いたい」といった課題の解決に導きます。
まずはお気軽にお問い合わせください。
\MIM化の検討段階でもご相談ください/
まとめ:鋳造とダイカストの違いを理解しよう
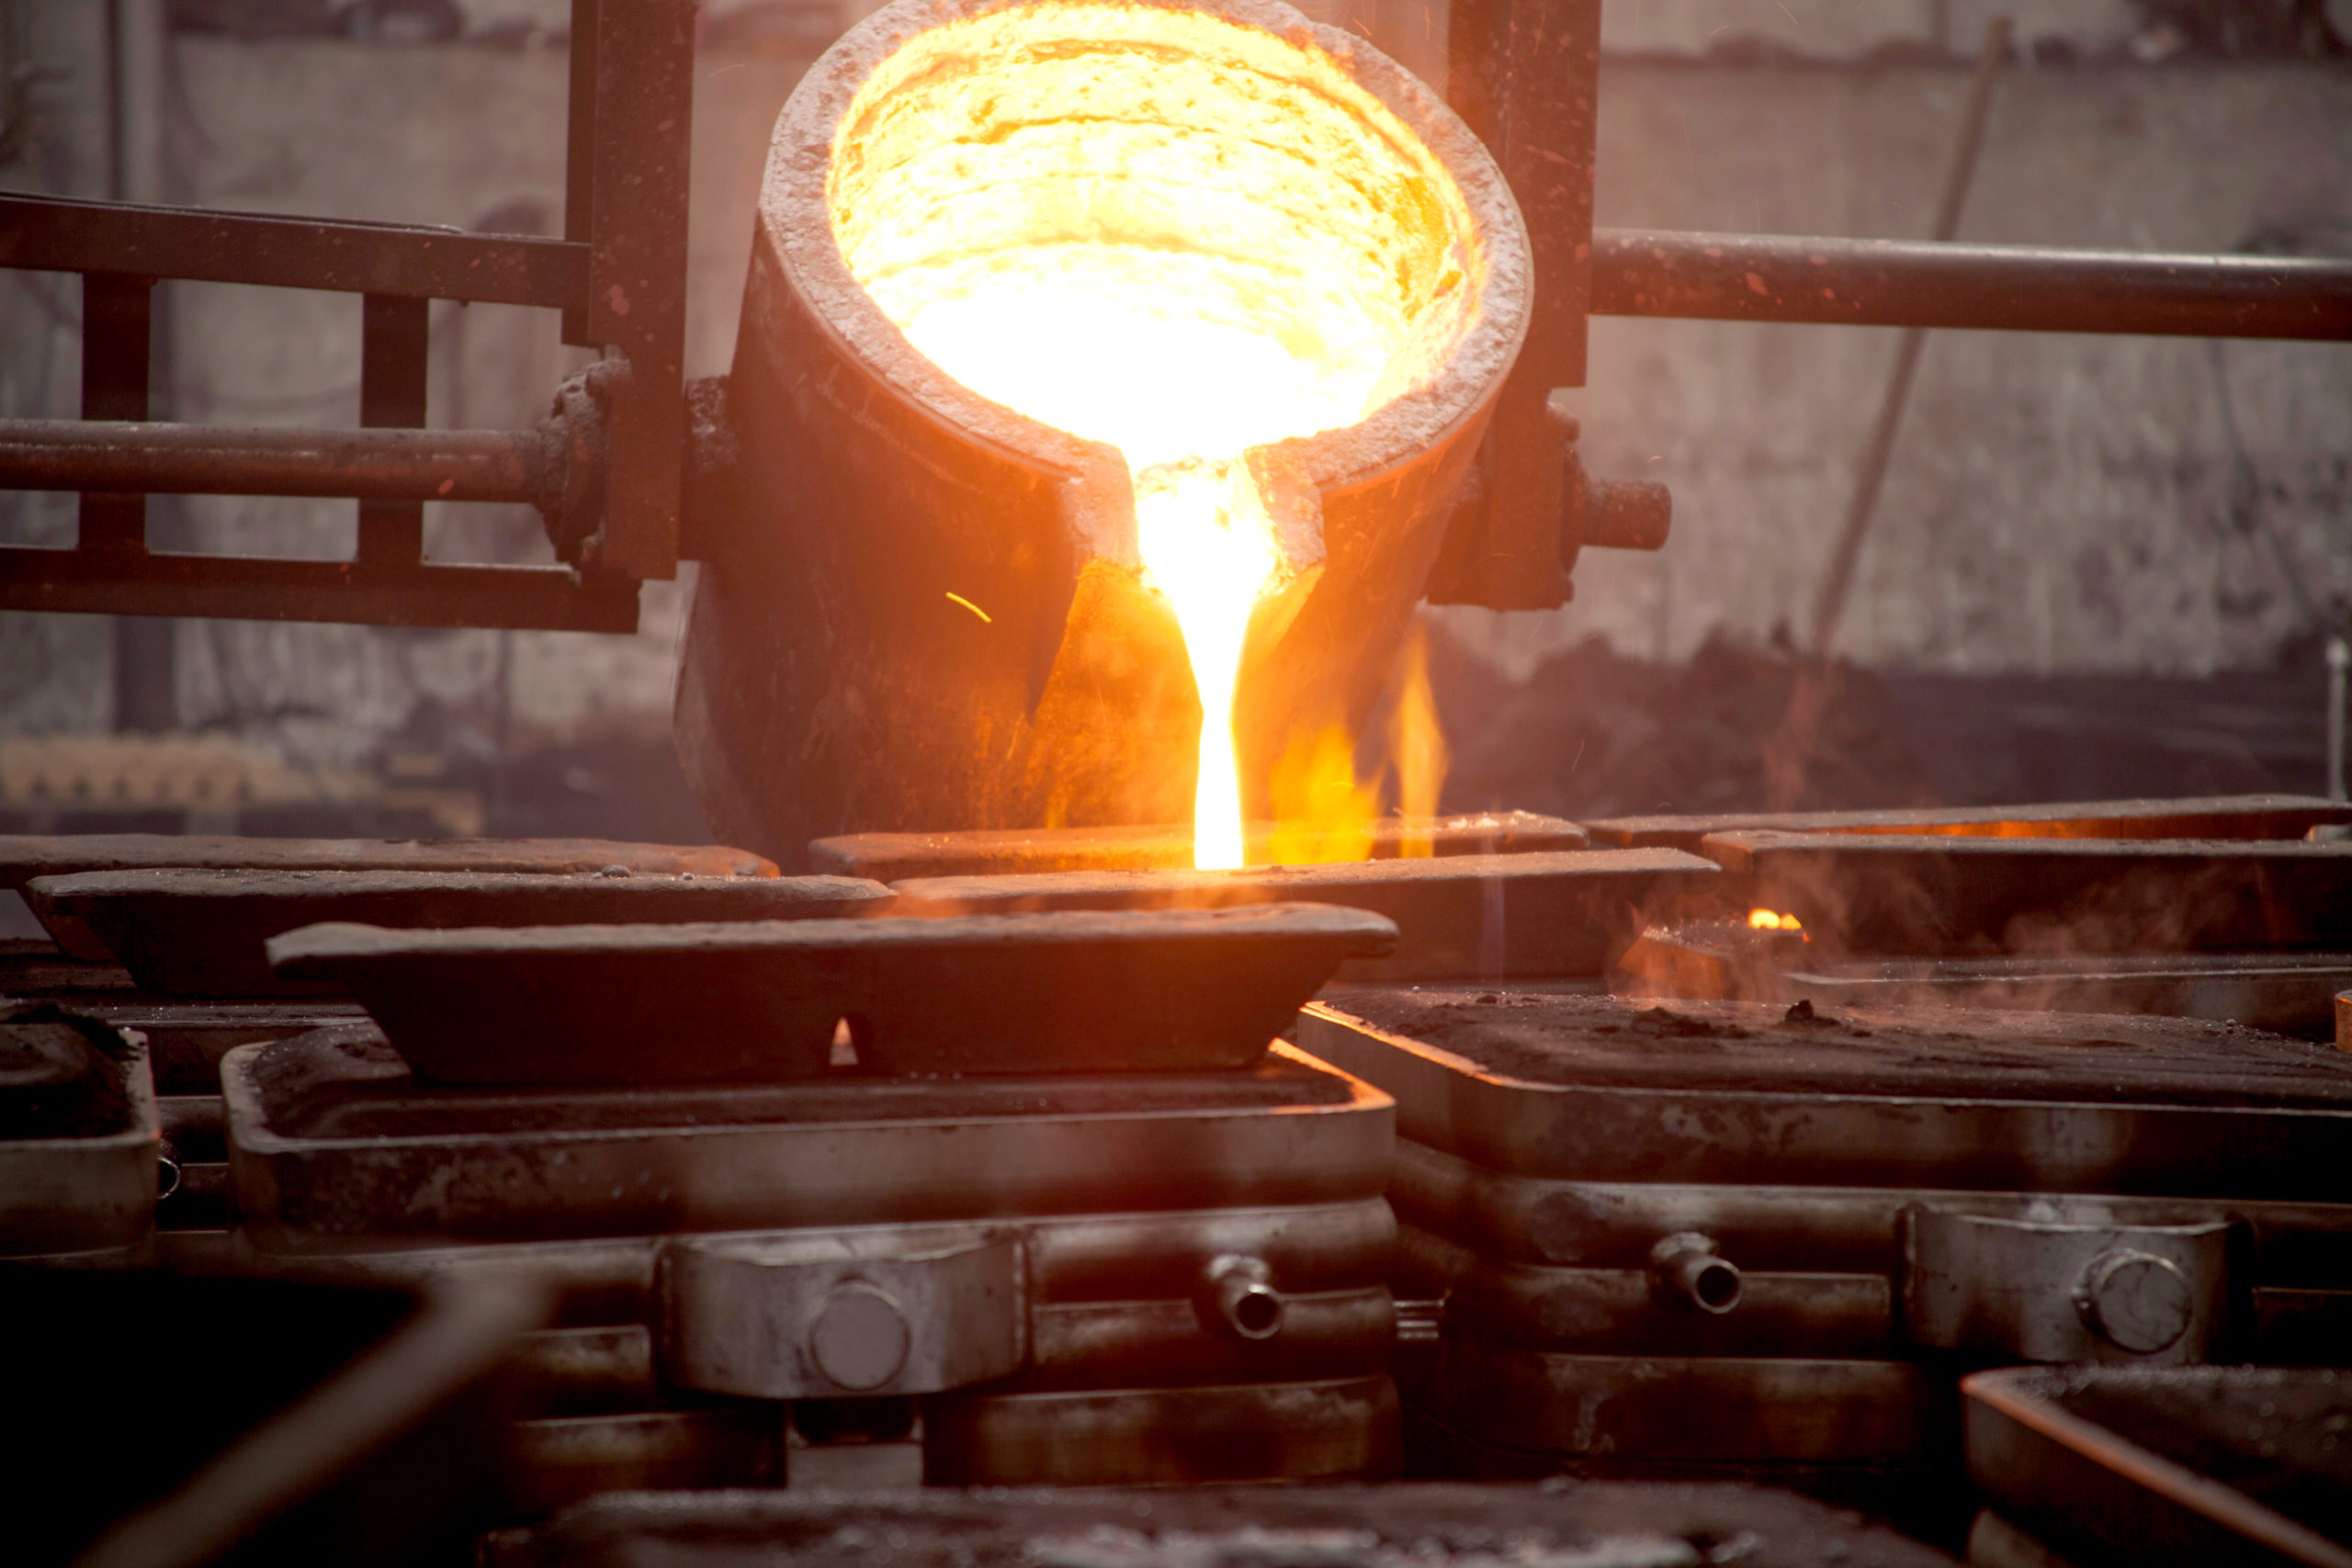
鋳造とは、溶かした金属を型に流し込んで製品を成形する技術の総称です。その中でもダイカストは、高い圧力をかけて金型へ溶湯を注入することで、高精度な製品を効率よく量産可能です。
一方、鋳造にはダイカスト以外にも、小ロット生産に適した「砂型鋳造」や、強度が求められる部品に用いられる「金型鋳造(グラビティ)」、複雑な形状や高い精度を実現しやすい「精密鋳造」など、さまざまな方法があります。
どの工法が適しているかは、製品の生産数量や形状、必要な強度・精度などによって変わります。さらに、金属粉末と樹脂を混ぜた材料を射出成形するMIMも、新たな選択肢として注目される工法です。
本記事を参考に、それぞれの工法が持つ特徴や適性を把握し、製品の仕様や生産条件に合った方法を選定してみてください。
ローコストで精密加工部品を調達したい
高品質な精密加工部品の設計・加工で悩んでいる
切削加工品からMIMへの工法置き換えを検討している
自動車・医療機器・通信機器・OA機器・電動工具など、幅広い分野でMIM部品が採用されています。あなたの部品も、コストダウンの余地があるかもしれません。
- MIM・精密部品の加工に関するコストダウン技術を無料でアドバイス
- 専門の技術者が図面段階からサポート
- MIM化の可否検討から試作・量産まで対応
\ MIM化の検討段階でもご相談ください /
VA/VE・コストダウンを相談する